


Difetti comuni nella saldatura Friction Stir Welding e loro cause
La saldatura Friction Stir Welding (FSW) è un processo di saldatura allo stato solido riconosciuto come innovativo, in particolare per l’alluminio e le sue leghe. Tuttavia, comprendere i difetti della saldatura Friction Stir Welding rimane fondamentale, dato che il suo impiego è in crescita in settori come quello aerospaziale, dove il suo pieno potenziale deve ancora essere pienamente realizzato. Sebbene il processo FSW offra numerosi vantaggi, i potenziali utenti spesso non sono consapevoli dei difetti che possono verificarsi a causa di parametri di processo errati o condizioni di saldatura non ottimali.

La missione di Stirweld è rendere accessibile la saldatura Friction Stir Welding (FSW) su centri di lavorazione e celle robotizzate. Da diversi anni offriamo soluzioni FSW di alta qualità, supportate dalle nostre apparecchiature FSW ibride, adatte alla saldatura dell’alluminio e di altri materiali. Abbiamo condotto test approfonditi per sviluppare parametri di saldatura specifici che migliorino la qualità della saldatura e riducano al minimo l’insorgenza di difetti nella saldatura Friction Stir Welding.
Siamo in grado di aiutare i nostri clienti a prevenire i difetti di saldatura più comuni riscontrati nel processo di saldatura Friction Stir Welding, regolando parametri critici quali la velocità di rotazione dell’utensile e la velocità di traslazione durante la saldatura. Queste regolazioni sono fondamentali per l’eliminazione dei tipi di difetti noti.
Tra i difetti tipici della saldatura Friction Stir Welding, è possibile riscontrare:
Questo articolo ha lo scopo di descrivere ciascun tipo di difetto, analizzarne le cause e fornirvi i parametri chiave da monitorare. Comprendere questi fattori è importante per migliorare l’integrità dei giunti saldati e ottimizzare il rilevamento dei difetti nelle vostre operazioni, sia che si tratti di assemblaggi in leghe di alluminio che di altri materiali.
La saldatura Friction Stir Welding e le sue diverse configurazioni
La saldatura FSW è un processo di saldatura che non prevede fusione né apporto di materiale. Il giunto di saldatura viene realizzato allo stato solido mediante la deformazione meccanica causata dall’attrito dell’utensile FSW sul materiale. Questo processo presenta numerosi vantaggi, sia dal punto di vista economico che ambientale.
La fusione senza aggiunta di materiale consente non solo di soddisfare i requisiti delle applicazioni, ma anche di mantenere eccellenti caratteristiche tecniche con una deformazione minima.
La FSW prevede due configurazioni principali di saldatura: la saldatura di testa (o bordo a bordo) e la saldatura a sovrapposizione.
Saldature di testa FSW
Questo tipo di saldatura consiste nel saldare due pezzi affiancati. Esistono 3 modi diversi di posizionare i pezzi in una saldatura di testa: giunzione di testa a squadra, giunzione di testa a bordo e giunzione di testa a T.

Questo tipo di saldatura si trova in applicazioni quali piastre di raffreddamento a liquido o componenti realizzati con la tecnica del reocasting.
Saldature a giro FSW
Questo tipo di saldatura consiste nell’unire parti sovrapposte. Esistono inoltre tre diversi modi di posizionare le parti per le saldature FSW: giunzione a sovrapposizione, giunzione a sovrapposizione multipla e giunzione a T.
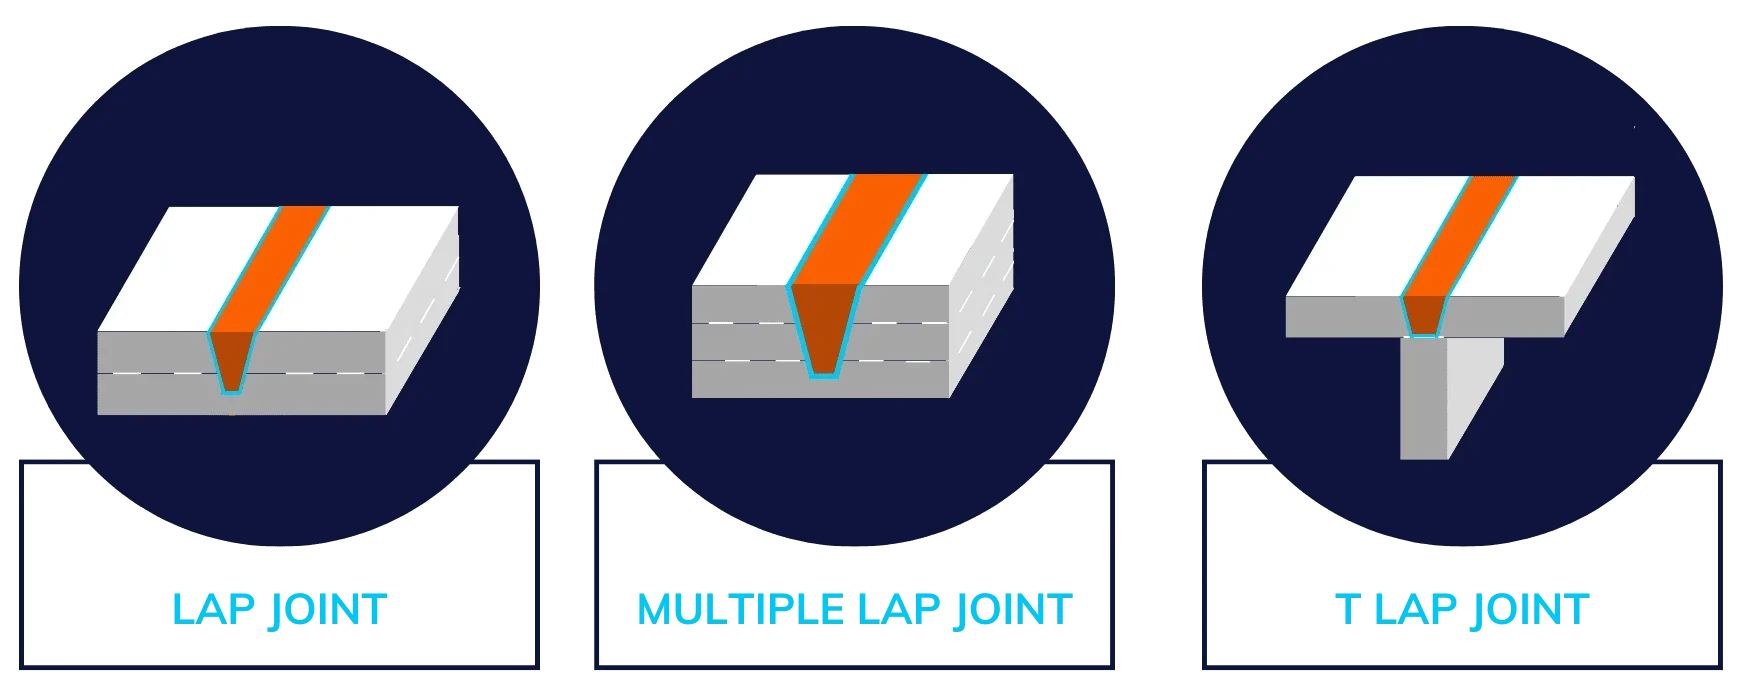
Ad esempio, questo tipo di configurazione di saldatura FSW può essere utilizzata in sostituzione della rivettatura, per la saldatura di supporti in rame o per sostituire il rame con l’alluminio.
È inoltre possibile combinare saldature di testa e a sovrapposizione FSW nella stessa applicazione, come nel caso dei pannelli rigidi.
Questi due tipi di configurazioni di saldatura presentano processi FSW diversi e, di conseguenza, potenziali difetti diversi.
Quali sono i difetti più comuni riscontrati nella saldatura Friction Stir Welding nelle configurazioni di giunzione di testa e a sovrapposizione?
Non è raro riscontrare difetti di saldatura superficiali (scanalature) o a tunnel durante il processo di saldatura Friction Stir Welding (FSW), sia che si tratti di saldatura di testa che di sovrapposizione. Tuttavia, a seconda della configurazione FSW, non sempre si riscontrano gli stessi difetti. Adattiamo le soluzioni alle applicazioni dei nostri clienti per ottimizzare le prestazioni dei loro processi. Vi spiegheremo come procediamo.
Difetto di porosità interna e superficiale: saldatura FSW troppo fredda o troppo calda
Durante il controllo qualità della saldatura FSW si riscontra talvolta una porosità interna o superficiale. Questo tipo di difetto è dovuto a una saldatura effettuata a temperature troppo elevate o troppo basse.

Sezione metallografica di una saldatura FSW troppo fredda

Sezione metallografica di una saldatura FSW surriscaldata
Ti stai chiedendo come misurare la temperatura della tua saldatura FSW? Hai bisogno di precisione nella misurazione della temperatura della saldatura? Il nostro portautensili Smart è la risposta.
Difetti FSW dovuti a spessori irregolari
Il difetto di spessore irregolare è semplicemente dovuto a una mancanza di forza e, di conseguenza, a una mancanza di sostegno tra l’utensile FSW e i pezzi da saldare. Il contatto tra l’utensile e i pezzi non è sufficientemente saldo, pertanto l’attrito non è regolare e compromette la corretta saldatura dei pezzi.
Per correggere lo spessore irregolare in un’operazione FSW, regoliamo il parametro di forza applicando una maggiore pressione sull’utensile FSW.
Difetto di riduzione della sezione trasversale FSW
Al contrario del difetto di spessore irregolare, il difetto di riduzione della sezione trasversale può verificarsi quando viene applicata una forza eccessiva. Se la forza applicata durante il processo FSW è troppo elevata, si verificherà una penetrazione eccessiva dell’utensile nel materiale. Inoltre, si verificherà una riduzione della sezione saldata. Anche in questo caso, la soluzione consiste nel modificare l’impostazione della forza dell’utensile.
Difetti da bava FSW («flash»)
Sebbene siano considerate un difetto visivo, le sbavature (flash) nella saldatura FSW sono indice di una saldatura ben eseguita. L’obiettivo della saldatura Friction Stir Welding è ottenere un cordone di saldatura perfettamente rettilineo e, a tal fine, l’utensile FSW deve rimanere costantemente a contatto con il pezzo. Le sbavature non sono altro che una fuoriuscita di materiale di saldatura ai bordi della saldatura. È accettabile una bava di 2 mm. Al di sopra di questo valore, è necessario ridurre la forza di saldatura verticale.
Per quanto riguarda la testa di saldatura FSW per macchine CNC, Stirweld ha sviluppato un sistema automatico di cambio testa che consente di passare dalla lavorazione alla saldatura e viceversa in un istante. Questa attrezzatura permette di correggere eventuali sbavature sul pezzo saldato.
Difetti riscontrati nella saldatura di testa: mancanza di penetrazione
Sebbene facilmente evitabile, il difetto LOP (mancanza di penetrazione) risulta tuttavia problematico nella saldatura di testa FSW. Si tratta semplicemente di una mancata fusione dei pezzi. L’utensile non attraversa completamente i pezzi, ma si limita a incollarli tra loro senza saldarli. Questo difetto è difficile da individuare a occhio nudo, poiché si tratta di un difetto interno. Durante la fase di prototipazione, effettuiamo controlli di qualità approfonditi per analizzare e determinare i parametri FSW corretti per le applicazioni dei nostri clienti.
Per ovviare a questo difetto di scarsa penetrazione, interveniamo sia sulla forza di spinta sia sull’utilizzo di un utensile adatto all’applicazione; un utensile più lungo garantisce una migliore penetrazione. Abbiamo sviluppato 7 diversi utensili Stirweld che possono essere adattati alle nostre apparecchiature ibride FSW. I nostri utensili presentano spessori di spalla diversi (per il riscaldamento) e dimensioni dei perni diverse (per la miscelazione) e possono essere adattati a diverse applicazioni.
Si noti che nella saldatura a giro non si verifica alcuna mancanza di penetrazione.

Sezione metallografica di una saldatura FSW con mancanza di penetrazione
Difetti riscontrati nella saldatura a sovrapposizione: aggancio e giunzione a contatto
Quando due pezzi in alluminio vengono saldati con giunzione a sovrapposizione, vengono saldati uno sopra l’altro. Entrambi i pezzi presentano sulla superficie un sottile strato di ossido di alluminio, chiamato allumina. I due tipi di difetti che si riscontrano frequentemente in questa configurazione sono:

Sezione metallografica di una saldatura FSW con effetto “hooking”
4 parametri chiave per evitare difetti nella saldatura Friction Stir Welding
La nostra gamma di apparecchiature FSW, sia per la saldatura CNC che robotizzata, garantisce un controllo di qualità affidabile grazie al feedback fornito all’interfaccia uomo-macchina (HMI). Questo feedback consente la regolazione dei parametri di saldatura e la correzione di eventuali difetti. La fase di prototipazione definisce l’intervallo operativo appropriato, compresi i parametri esatti per ottenere saldatura Friction Stir Welding di alta qualità.
La qualità di una saldatura dipende da 4 parametri: geometria dell’utensile, velocità di rotazione, velocità di avanzamento e forza di forgiatura.
La scelta dell’utensile FSW in base all’applicazione
La scelta dell’utensile FSW è uno dei primi parametri che determinano la qualità della saldatura. L’utensile FSW è costituito da una spalla e da un perno, le cui dimensioni vengono regolate in base all’applicazione:
La scelta dello strumento dipende da diversi fattori:
Velocità di rotazione
Nella saldatura per attrito con agitazione, la velocità di rotazione si misura in giri al minuto (RPM). Il principio è semplice: più velocemente gira l’utensile, più il materiale si riscalda. Questo parametro viene utilizzato per correggere i difetti della saldatura Friction Stir Welding, come la porosità a forma di foro di verme.
Velocità di marcia
Questo parametro è espresso in mm/min. In questo caso, maggiore è l’avanzamento dell’utensile, più freddo rimane il materiale. Come nel caso della velocità di rotazione, il rapporto tra la velocità di avanzamento e la velocità di rotazione è un elemento fondamentale per ottenere saldature FSW perfette.
Forza di forgiatura
Espressa in kilonewton (kN), la forza di forgiatura lungo l’asse Z dipende dalla posizione della macchina utilizzata (centro di lavorazione o cella robotizzata). In caso di forza insufficiente, è possibile che si verifichi un difetto di mancata penetrazione. Tuttavia, se la forza è troppo elevata, si possono osservare difetti dovuti alla riduzione dell’area della sezione trasversale.
Contatta gli esperti di FSW
Siamo qui per aiutarti.
