DOMANDA DI AMMISSIONE ALLA FSW

Dissipatori di calore saldati con FSW

Migliorate la planarità e riducete i costi di produzione con un processo di saldatura a passaggio singolo.
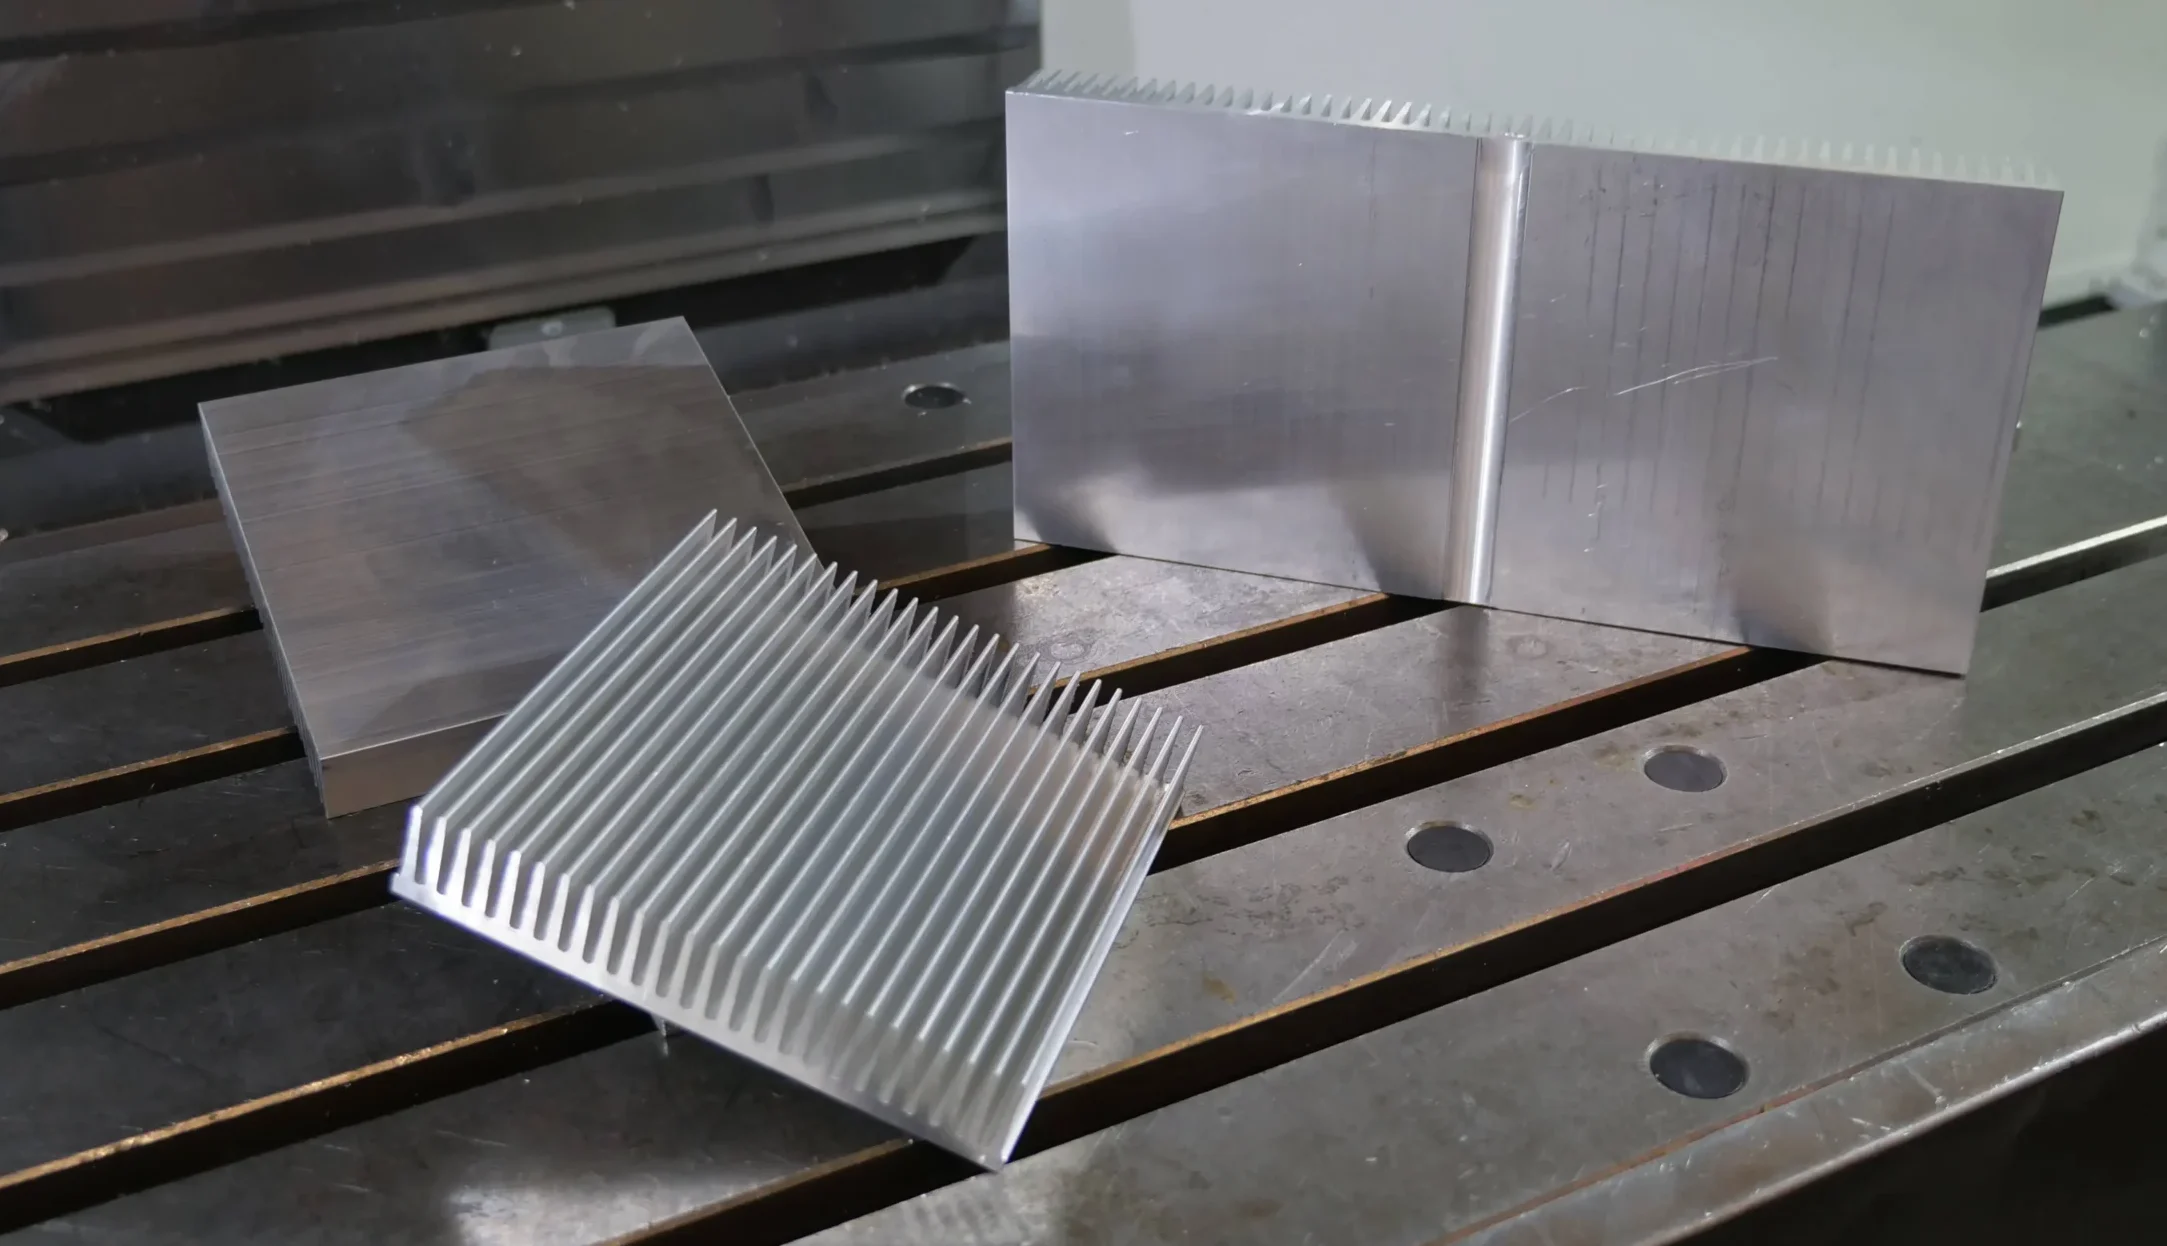
dissipatori di calore assemblati con la tecnica FSW

Perché scegliere la saldatura Friction Stir Welding per l’assemblaggio del dissipatore di calore?

I dissipatori di calore in alluminio sono realizzati con profilati estrusi, che devono essere uniti tra loro mediante saldatura per ottenere gruppi di dissipatori più ampi. Le loro sezioni di base spesse, che richiedono in genere una penetrazione della saldatura compresa tra 6 e 12 mm, rendono l’assemblaggio particolarmente impegnativo con la saldatura per fusione convenzionale.

Mentre la saldatura MIG/TIG richiede più passaggi, la FSW raggiunge la penetrazione richiesta in un unico passaggio. Ciò si traduce in una migliore planarità, saldature prive di porosità, un processo automatizzato ripetibile e costi dei materiali di consumo significativamente inferiori.
perfetta planarità nei dissipatori di calore

Pianità fino a 20 volte superiore

Riduce la deformazione da saldatura da 10 a 20 volte rispetto alla saldatura MIG/TIG a più passaggi.
migliore tenuta nei dissipatori di calore

Tenuta migliorata

Ottenere saldature di alta qualità e prive di porosità, eliminando una delle principali cause di difetti per garantire una tenuta affidabile nei gruppi di dissipatori di calore.
fsw cold plate

Saldatura automatizzata

Ridurre la dipendenza da saldatori manuali qualificati grazie a un processo automatizzato coerente e ripetibile.
assemblaggio a basso costo

Costi di saldatura ridotti

Riducete i costi dei materiali di consumo fino a 10 volte, passando da circa 1 €/m per ogni passata MIG/TIG a 0,10 €/m con la tecnologia FSW.

Specifiche tecniche dei dissipatori saldati FSW
saldatura di nastri termici

La base piatta di un dissipatore di calore in alluminio deve avere uno spessore sufficiente per consentire l’estrusione e il montaggio dei componenti elettronici. Di conseguenza, l’assemblaggio del dissipatore richiede in genere una penetrazione della saldatura compresa tra 6 e 12 mm.

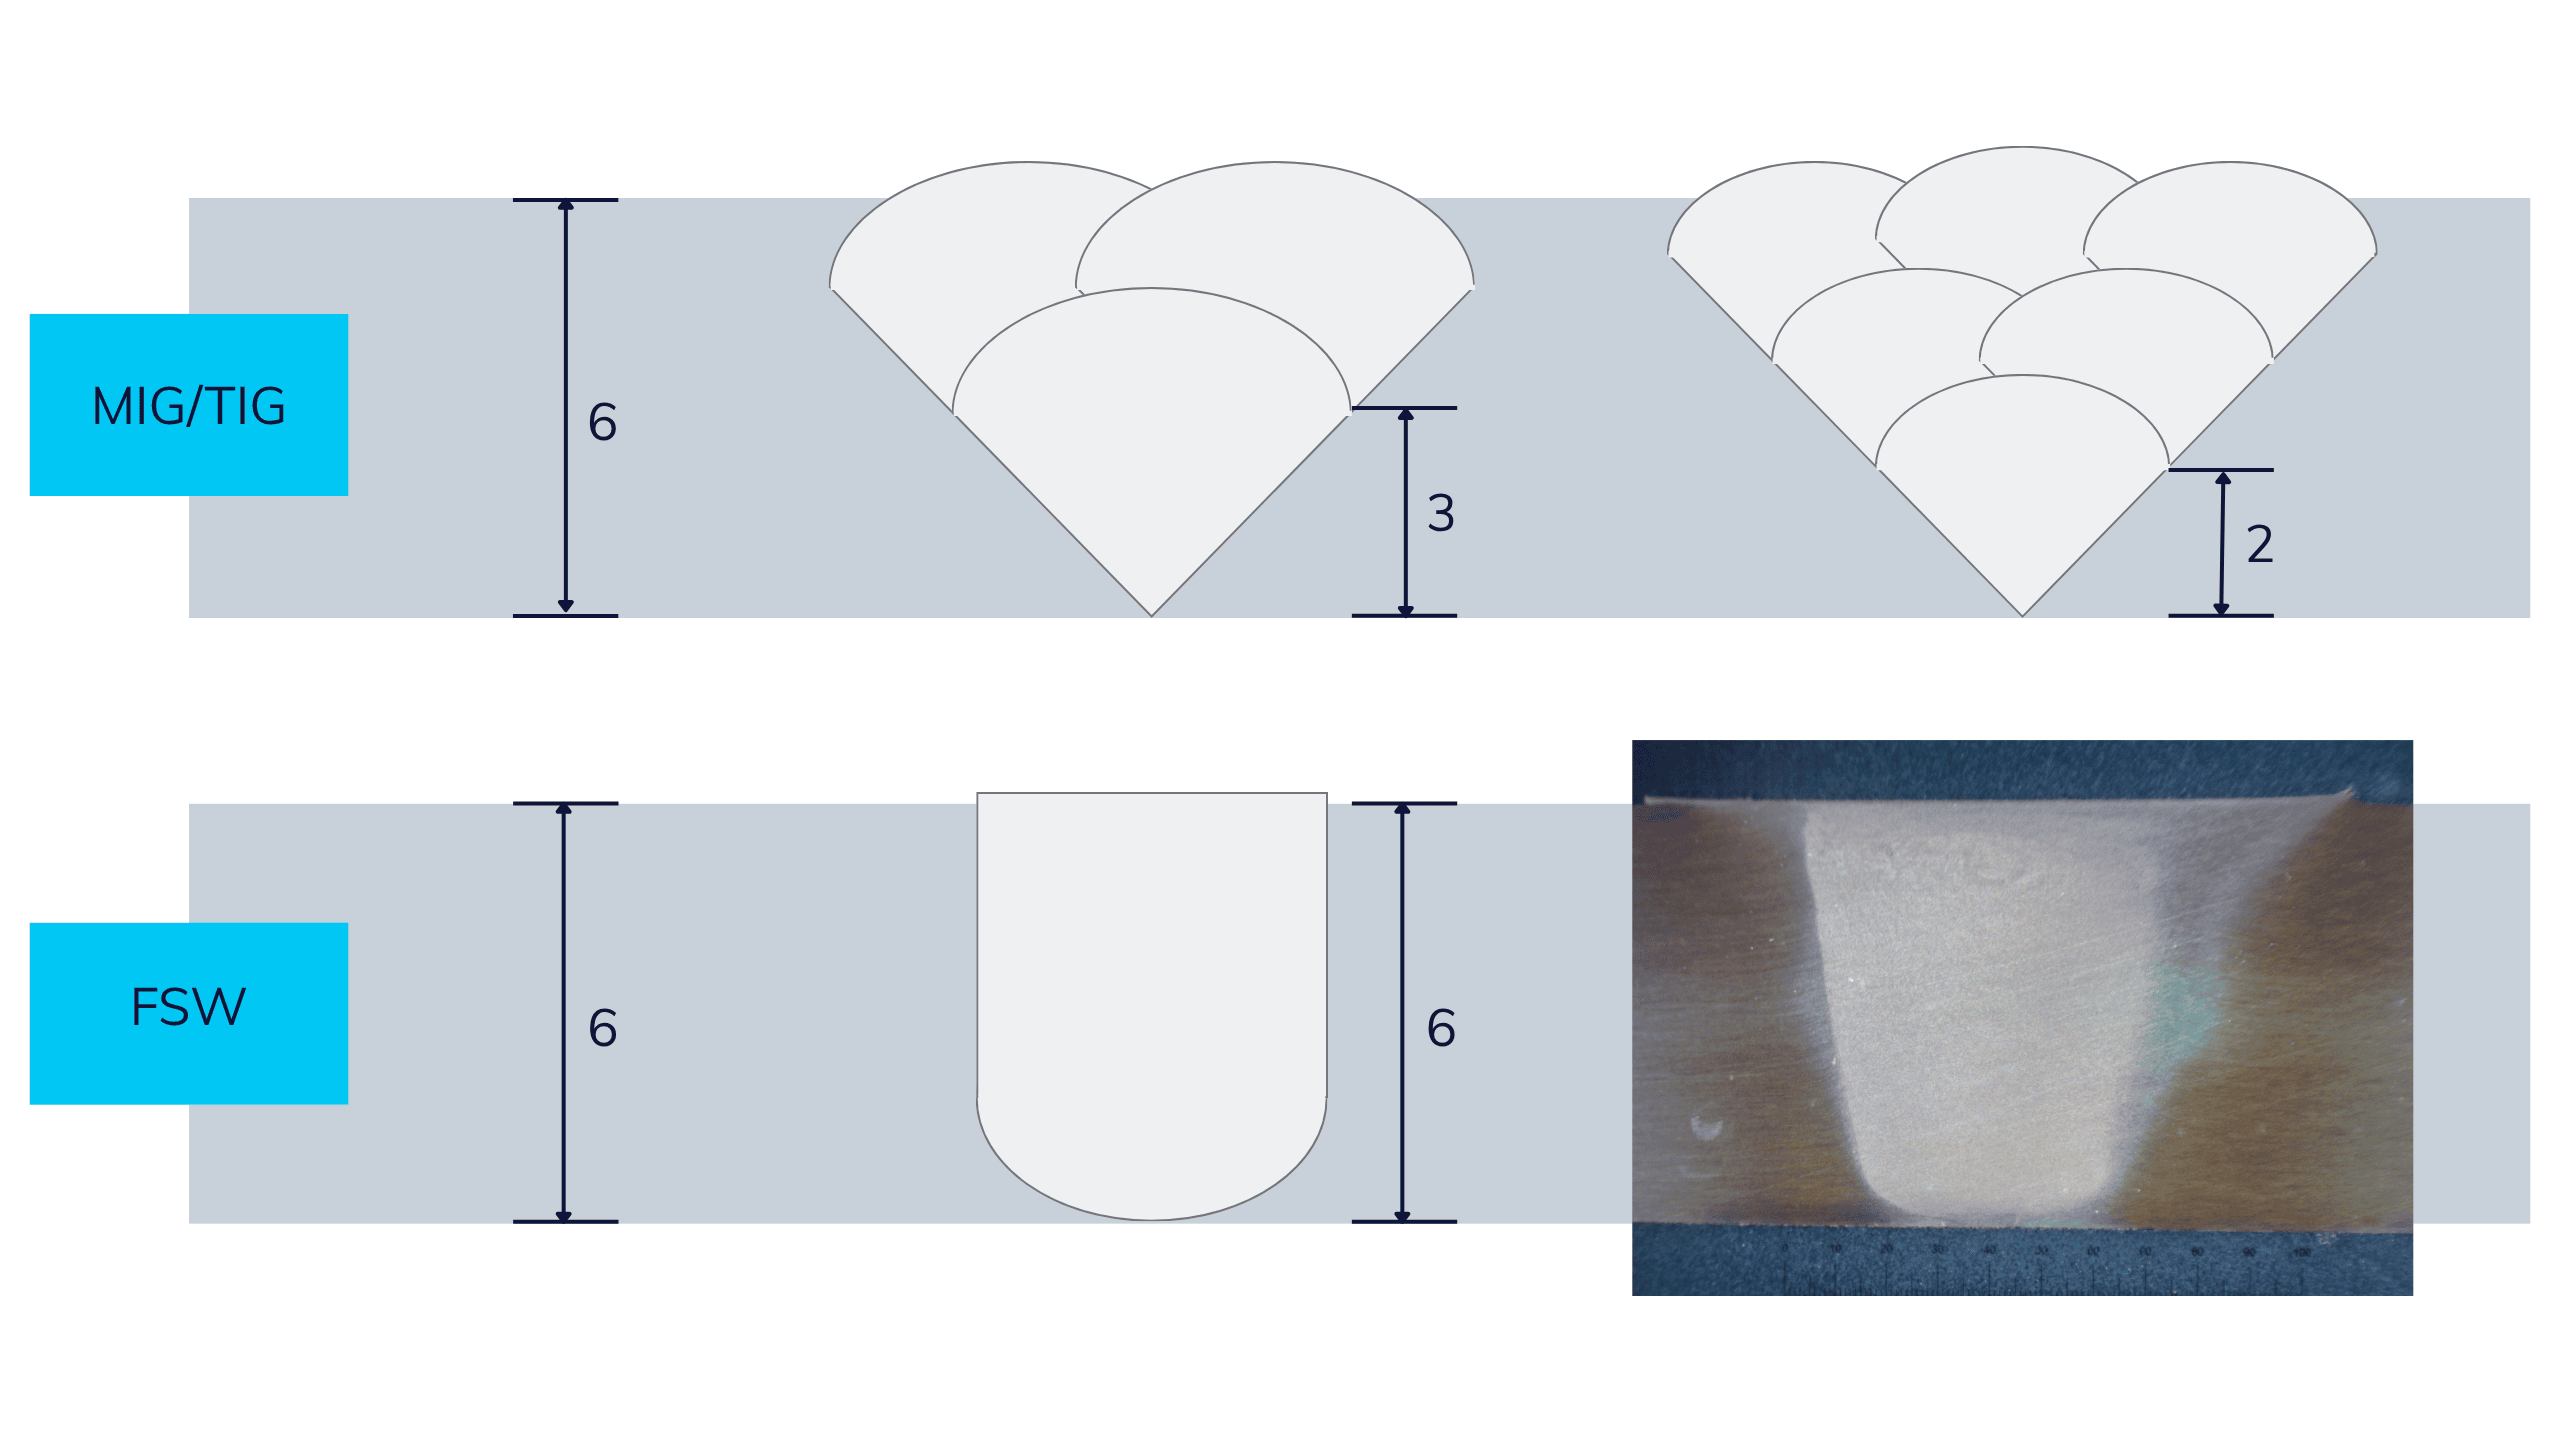
Il processo FSW consente di ottenere questa penetrazione in un unico passaggio con bordi diritti. Come illustrato per una sezione di 6 mm, il processo MIG/TIG richiede più passaggi a seconda della penetrazione ottenuta per ogni singolo passaggio. Per sezioni più spesse, fino a 12 mm, il numero di passaggi può aumentare fino a 4-6.

Sostituendo la saldatura a più passaggi con un unico passaggio FSW, i produttori possono eliminare la preparazione dei bordi e la smussatura, limitando al contempo la deformazione da saldatura e riducendo il rischio di difetti associati ai passaggi multipli. Il minor numero di difetti di saldatura e l’assenza di porosità con la tecnica FSW contribuiscono inoltre a garantire una tenuta più affidabile, requisito fondamentale per gli assemblaggi di dissipatori di calore.

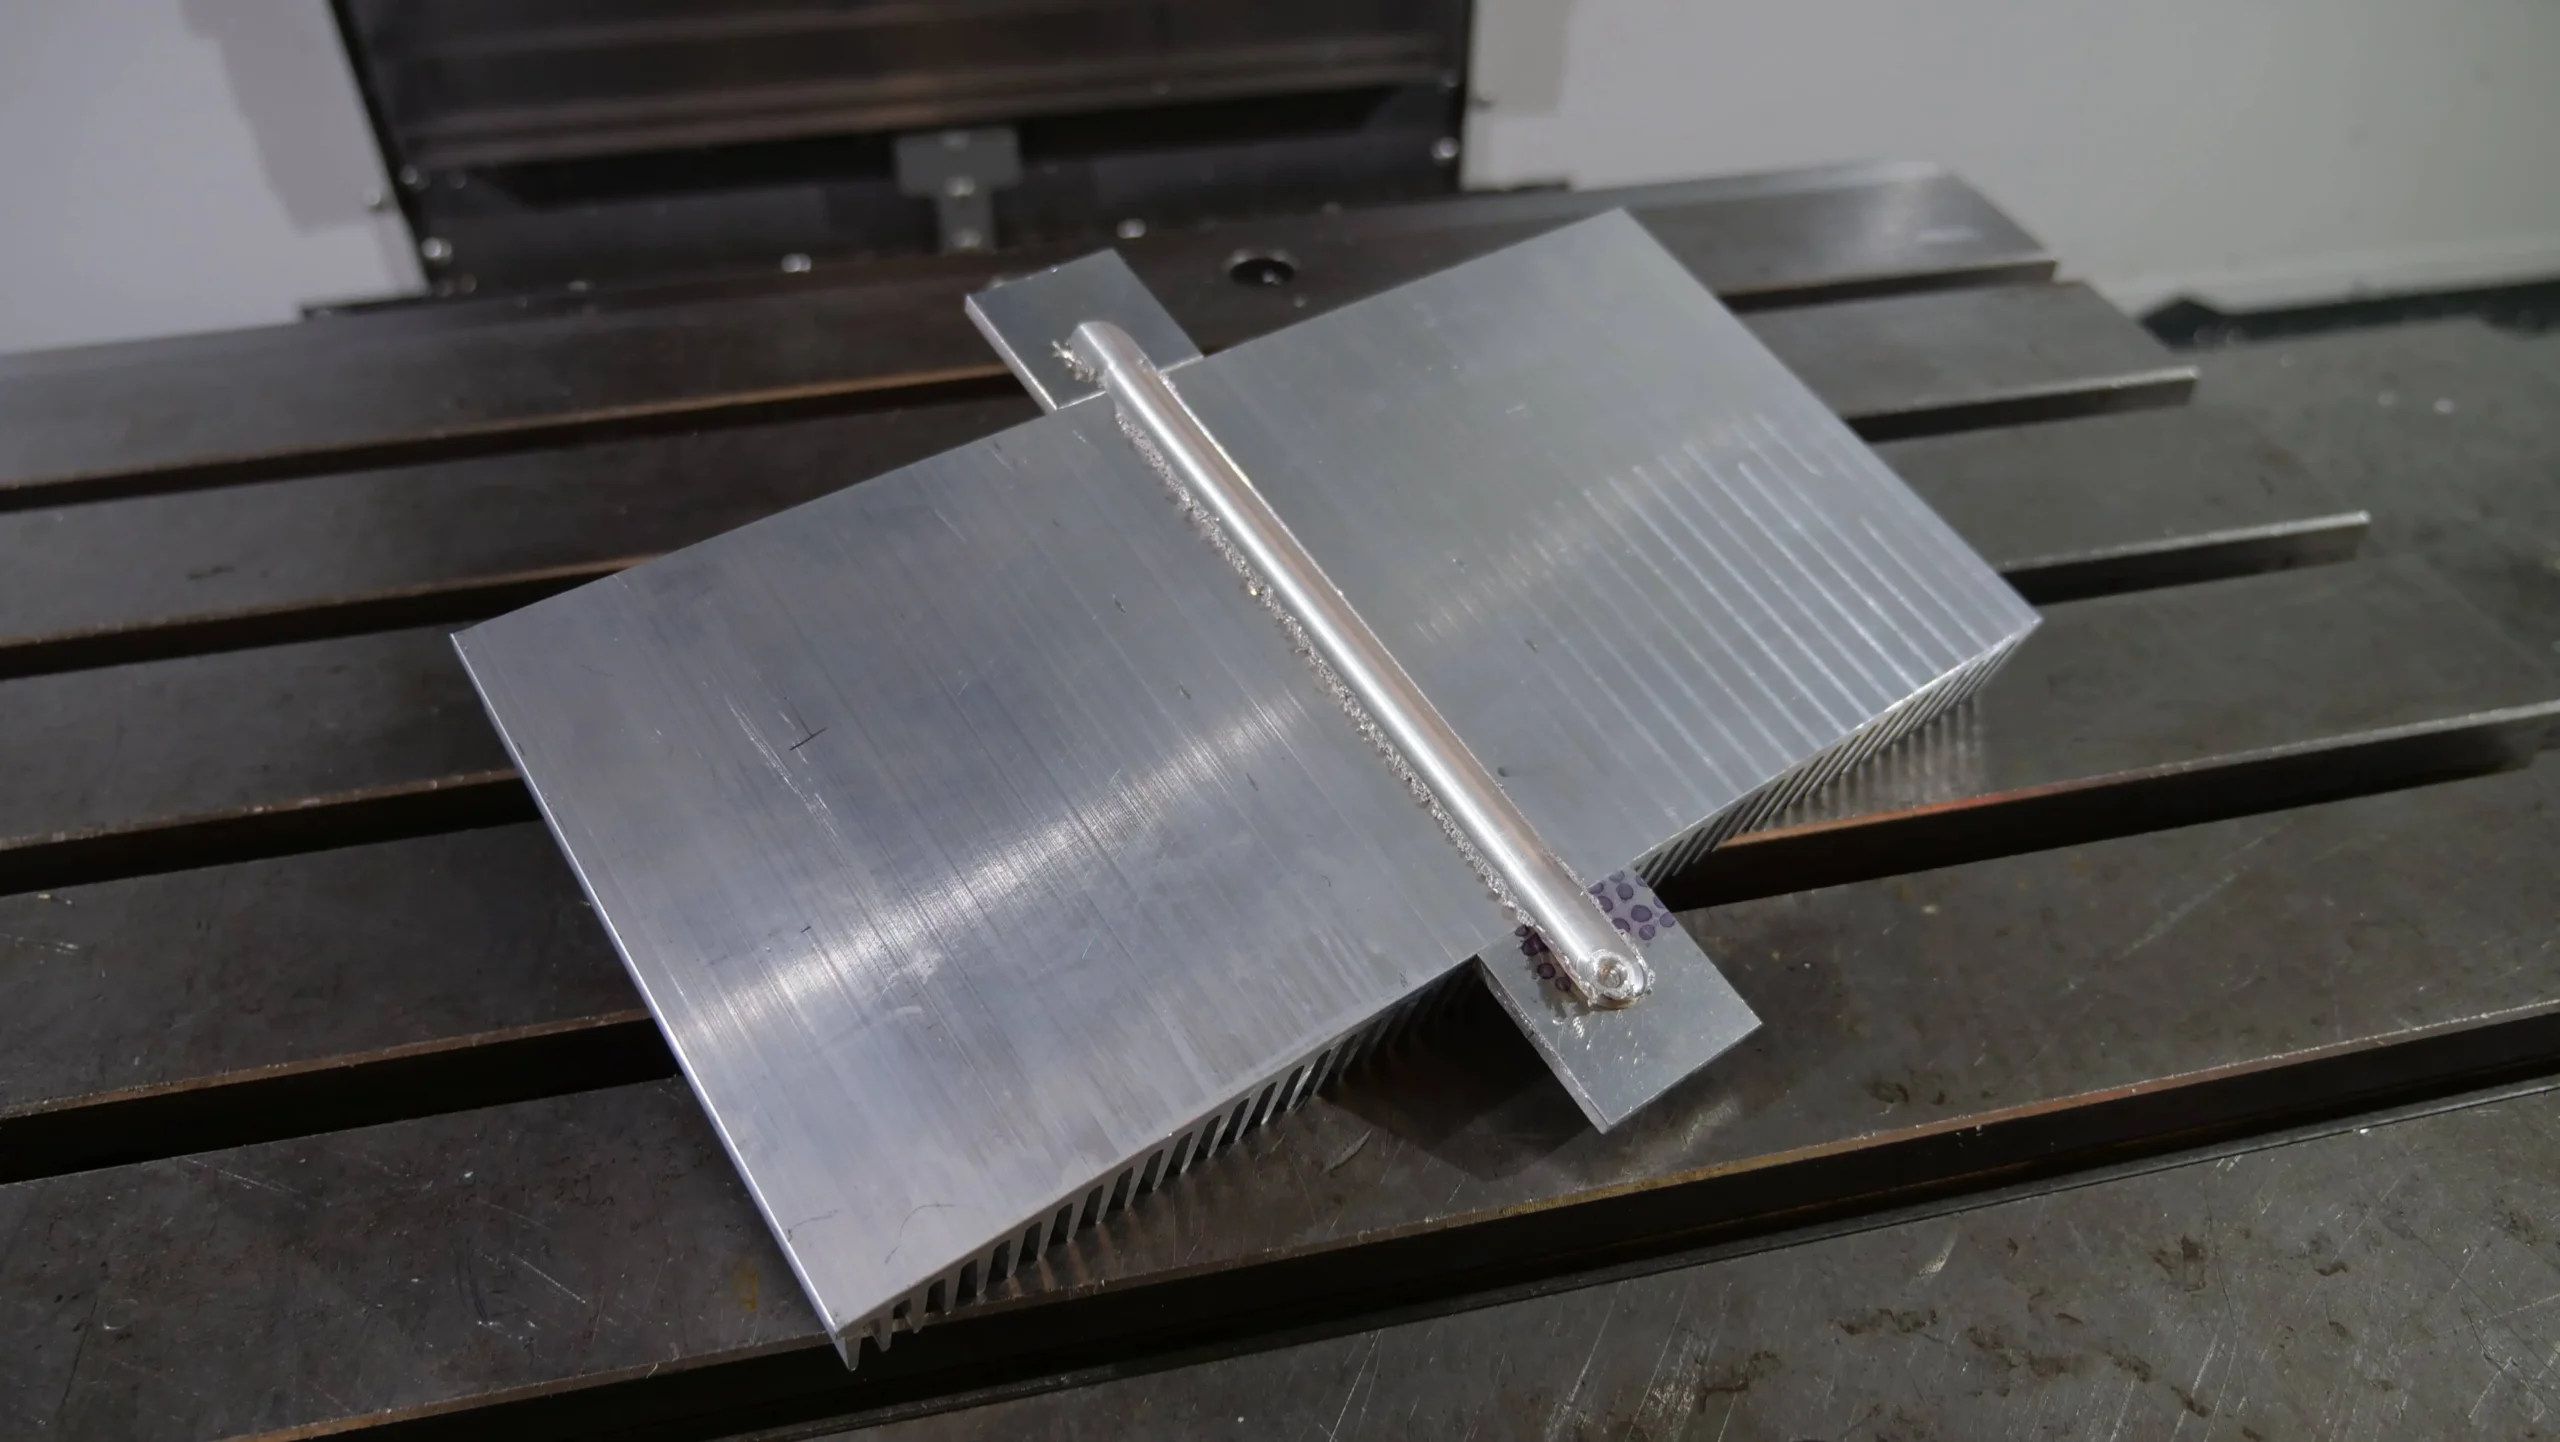
Per i dissipatori di calore che richiedono una tenuta completamente ermetica, le zone di entrata (run-in) e di uscita (run-out) vengono utilizzate per iniziare e terminare la saldatura FSW al di fuori del pezzo finale. Iniziare o terminare la saldatura direttamente sul bordo del dissipatore lascerebbe una zona non saldata, creando un potenziale difetto di tenuta.

Le zone di entrata (run-in) e di uscita (run-out) garantiscono che l’intera lunghezza del dissipatore di calore sia saldata correttamente. Dopo la saldatura, queste sezioni aggiuntive vengono rimosse durante la lavorazione meccanica utilizzata per ottenere le dimensioni finali e la planarità del dissipatore di calore.

dissipatore di calore saldato con FSW con sezione di entrata e di uscita
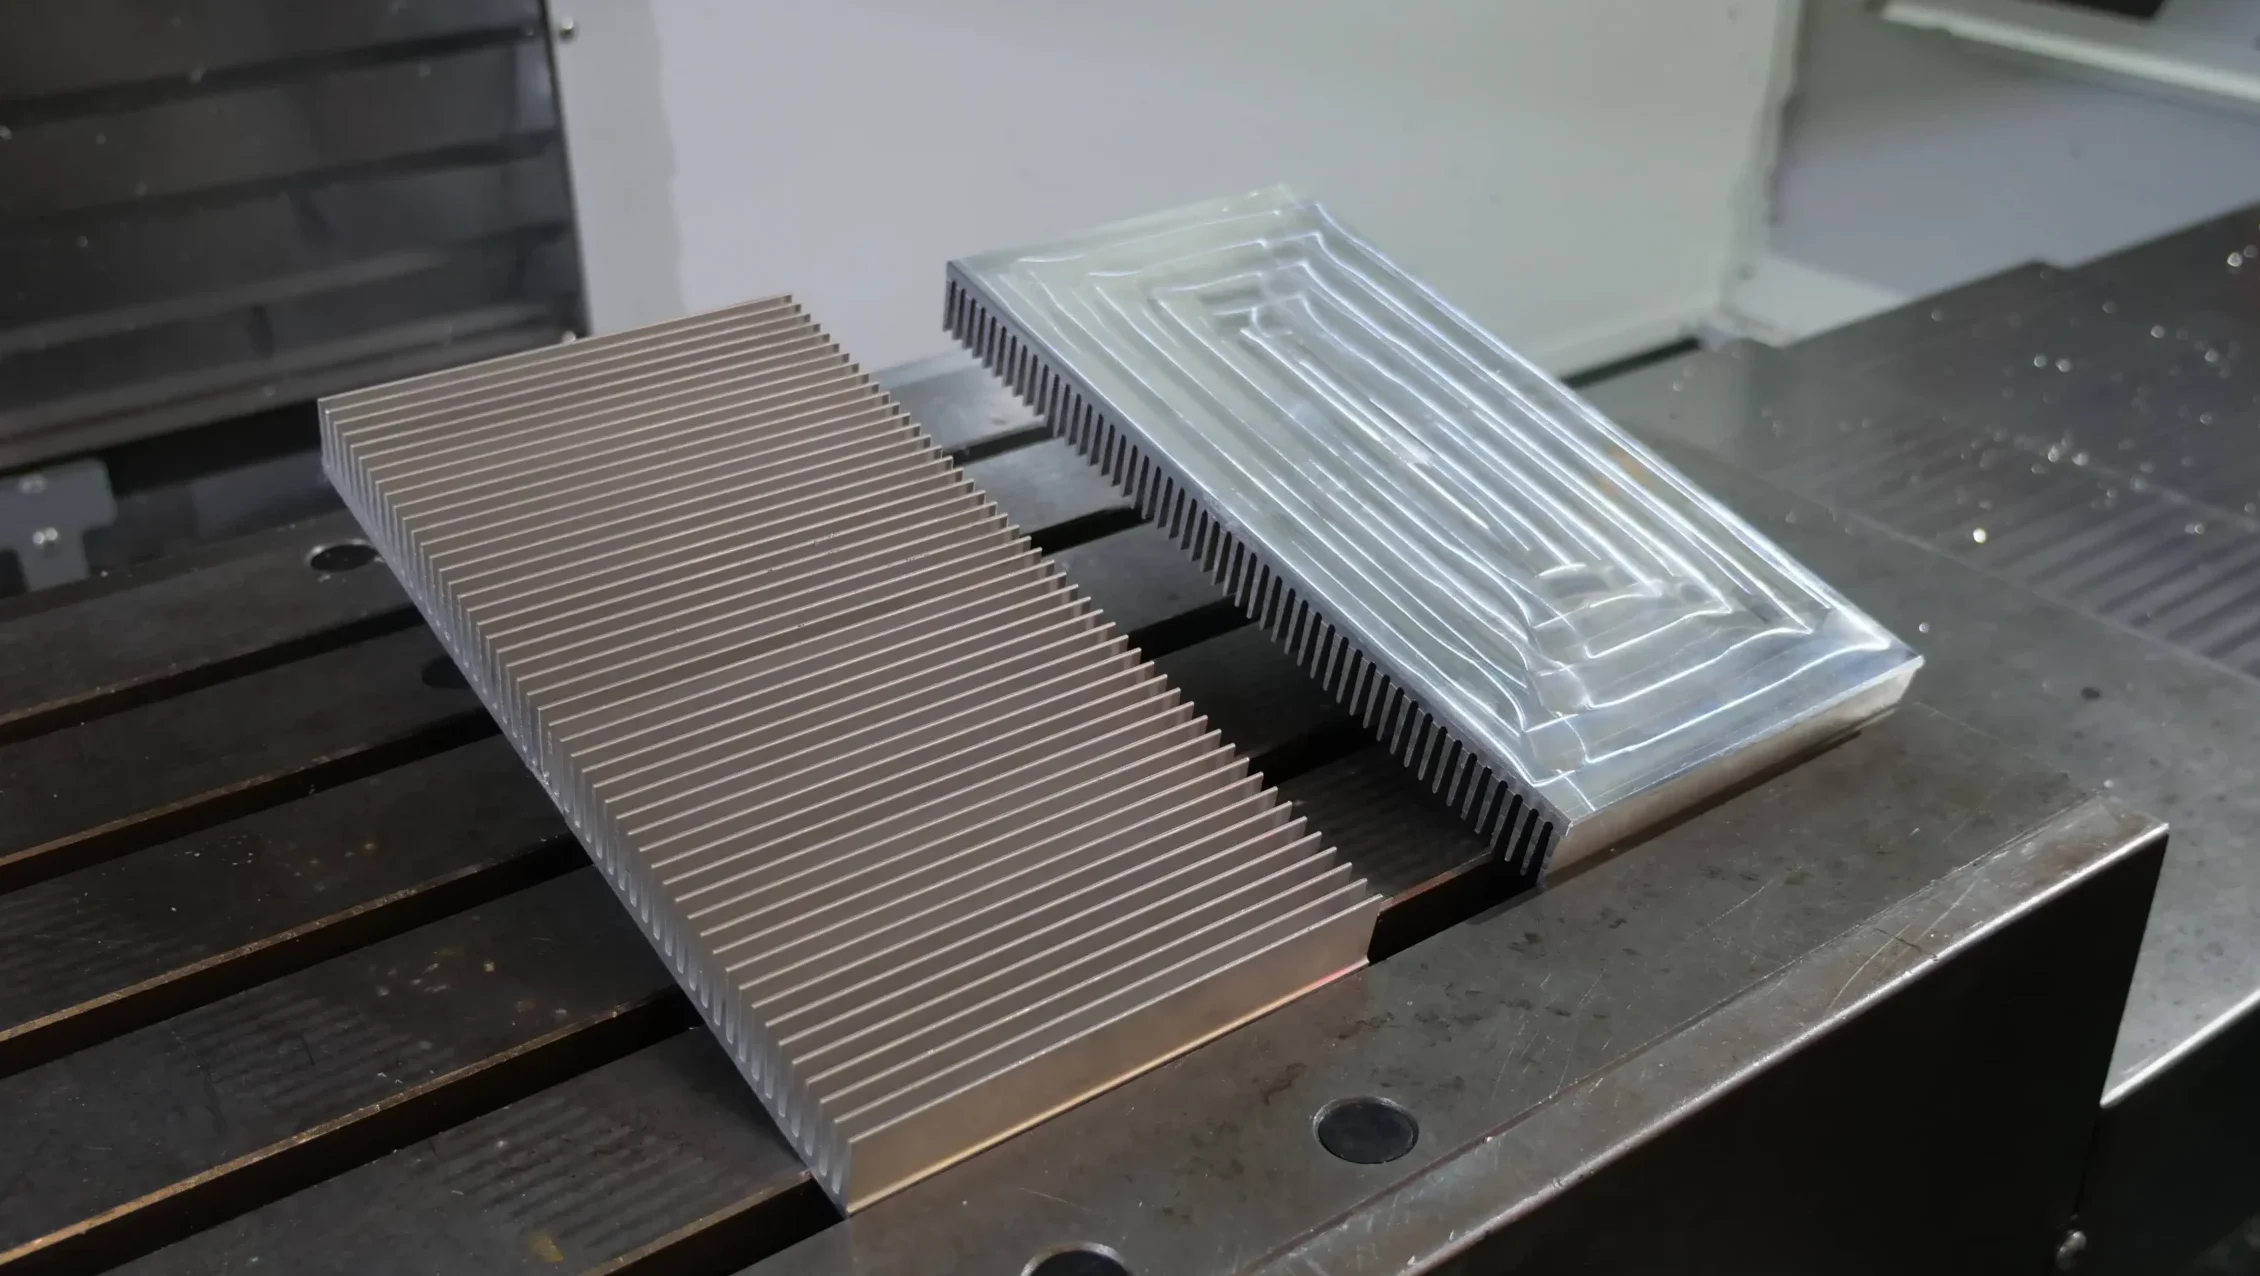
dissipatore di calore: pezzo finito dopo la saldatura friction stir welding

I dissipatori di calore richiedono una planarità molto elevata per garantire un corretto contatto con i componenti elettronici da raffreddare. Un requisito tipico è di 0,1 mm per metro, oppure di soli 0,05 mm per un dissipatore di calore lungo 0,5 metri.

La lavorazione meccanica dopo la saldatura rimane quindi necessaria con l’FSW per raggiungere la planarità finale specificata. Tuttavia, la deformazione prima della lavorazione è significativamente inferiore rispetto alla saldatura per fusione convenzionale. Per un dissipatore di calore lungo 0,5 metri, un assemblaggio saldato con FSW può presentare una deviazione di planarità di circa 0,5 mm, mentre la saldatura MIG può causare una deviazione di circa 5 mm.

Con MIG/TIG, questa maggiore deformazione richiede che il dissipatore di calore venga raddrizzato prima della lavorazione meccanica, seguito da una lavorazione più estesa per ripristinare la superficie piana richiesta. Con l’FSW, la minore deformazione semplifica queste operazioni post-saldatura e riduce la quantità di materiale da asportare durante la lavorazione.

I pad termoconduttivi possono quindi compensare le piccole deviazioni residue di planarità tra il dissipatore di calore e i componenti elettronici, limitando la presenza di intercapedini d’aria isolanti tra le superfici di contatto.

Saldatura e lavorazione sullo stesso CNC

Grazie alla testa FSW Stirweld integrata direttamente nel vostro CNC, è possibile eseguire la saldatura del dissipatore di calore e le successive operazioni di lavorazione sulla stessa macchina. Ciò semplifica il flusso di lavoro di produzione, dall’assemblaggio FSW alla lavorazione finale necessaria per ottenere la planarità specificata.

Guarda in tempo reale la saldatura Friction Stir Welding applicata ai dissipatori di calore
video che mostra la saldatura friction stir welding dei dissipatori di calore

Confronto tra FSW e la tecnica tradizionale di assemblaggio dei dissipatori di calore

Saldatura Friction Stir Welding rispetto alla saldatura TIG e MIG
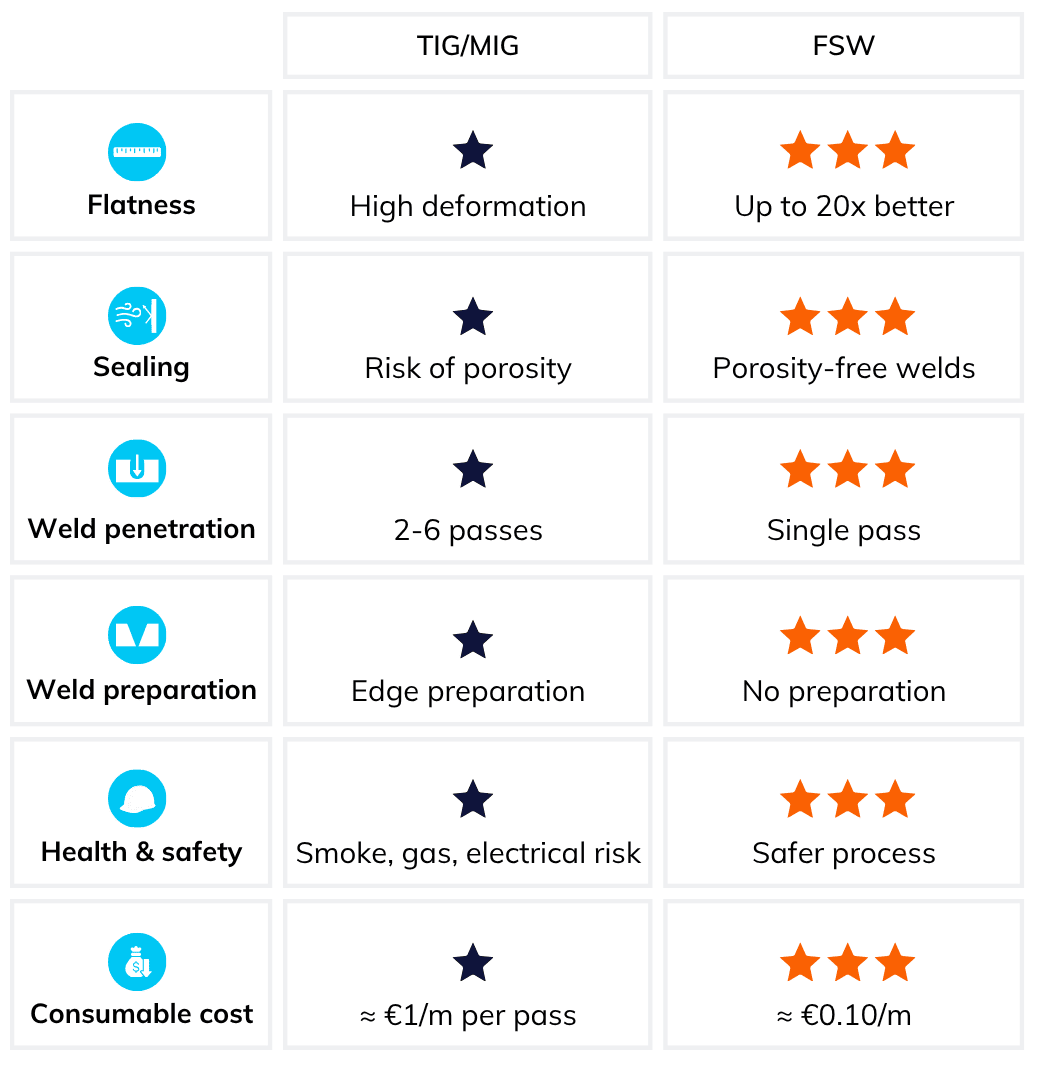
  • Pianità: la saldatura FSW limita notevolmente la deformazione da saldatura rispetto alle tecniche TIG/MIG. Per i dissipatori di calore che richiedono una penetrazione della saldatura compresa tra 6 e 12 mm, sostituire più passate TIG/MIG con un’unica passata FSW può ridurre la deformazione fino a 20 volte, contribuendo a preservare la pianità dell’assieme.
  • Tenuta: la saldatura TIG/MIG può causare porosità, in particolare quando sono necessarie più passate. La saldatura FSW produce giunti privi di porosità, migliorando l’affidabilità della tenuta, un requisito fondamentale per i gruppi di dissipatori di calore.
  • Penetrazione della saldatura: la saldatura FSW consente di saldare da 6 a 12 mm in un unico passaggio, mentre la saldatura TIG/MIG richiede in genere da 2 a 3 passaggi per 6 mm e da 4 a 6 passaggi per 12 mm. Un numero inferiore di passaggi comporta anche una minore deformazione e un rischio minore di difetti di saldatura.
  • Preparazione della saldatura: le tecniche TIG/MIG richiedono la preparazione dei bordi e la smussatura prima della saldatura a più passaggi. La saldatura FSW salda direttamente i bordi diritti, eliminando questa fase di preparazione e semplificando il processo di produzione.
  • Salute e sicurezza: la saldatura TIG/MIG convenzionale comporta la produzione di fumi, l’uso di gas di protezione e rischi elettrici. La saldatura FSW garantisce un ambiente di lavoro più sicuro ed evita inoltre la pulizia chimica dell’alluminio richiesta prima della saldatura per fusione convenzionale.
  • Costo dei materiali di consumo: la saldatura FSW utilizza l’utensile di saldatura come materiale di consumo, con un costo di circa 0,10 € per metro saldato. Le tecniche TIG/MIG richiedono gas di protezione e filo di apporto, con un costo dei materiali di consumo pari a circa 1 € per metro per ogni passata di saldatura.
Saldatura Friction Stir Welding contro saldatura per fusione nell'assemblaggio di dissipatori di calore

Dissipatori di calore: applicazioni chiave in diversi settori industriali

I dissipatori di calore rappresentano una soluzione semplice ed economica per il raffreddamento passivo in un’ampia gamma di settori industriali. Realizzati principalmente in alluminio estruso, dissipano il calore dai componenti elettronici senza richiedere un circuito di raffreddamento a liquido, rendendoli particolarmente adatti ad applicazioni in cui semplicità e affidabilità sono fondamentali.

piastre fredde nella difesa

Difesa

Parti metalliche robuste e affidabili per sistemi mission-critical esigenti
piastre fredde nel sector energetico

Energia

Soluzioni termiche sostenibili

piastra di raffreddamento nella ferrovia

Ferrovia

Percorsi di robustezza

piastre di raffreddamento nella cantieristica navale

Costruzione navale

Navigare su mari solidi

friction stir welding in telecommunications sector

Telecomunicazioni

I dissipatori di calore garantiscono il raffreddamento passivo ad aria delle apparecchiature di telecomunicazione.

Per saperne di più: Scopri la tecnologia FSW

Vuoi saperne di più sulla tecnologia della saldatura Friction Stir Welding (FSW)? Esplora le nostre risorse tecniche per comprendere il processo FSW, i parametri chiave di saldatura, i metodi di controllo qualità e i passaggi necessari per una corretta implementazione industriale.

Webinar – 45 min – Replay on demand

FSW, dai fondamenti all’integrazione industriale

Acquisisci una chiara comprensione della saldatura Friction Stir Welding (FSW), dai fondamenti del processo all’integrazione industriale. Scopri come progettare, controllare e implementare la FSW nella produzione, grazie alle approfondite analisi degli esperti di Stirweld e al contributo di un ospite del TWI.

Articoli del blog – 5 min

Come definire i parametri della saldatura Friction Stir Welding (FSW)?

Controllo di qualità della saldatura Friction Stir Welding (FSW)

White paper – 20 min

La saldatura Friction Stir Welding per principianti

Scopri un’introduzione chiara e accessibile alla saldatura Friction Stir Welding (FSW), dai principi di base ai principali vantaggi e alle applicazioni industriali. Un punto di partenza ideale per chiunque voglia avvicinarsi alla tecnologia FSW.
processo di saldatura per attrito pdf

White paper – 20 min

Scoprite i passaggi chiave per implementare con successo la saldatura Friction Stir Welding, dalla definizione dei requisiti di progetto e dei parametri di saldatura fino al raggiungimento di un processo produttivo affidabile e qualificato.
Come saldare l'alluminio

Sei pronto a migliorare il tuo processo di produzione dei dissipatori di calore?

Migliora la planarità, semplifica il processo di saldatura e riduci i costi di produzione grazie a una soluzione FSW a passaggio singolo per i dissipatori di calore in alluminio.