
4 elementi essenziali per una saldatura FSW di alta qualità
Alla scoperta dei segreti per saldature FSW perfette: una guida agli elementi e alle tecniche fondamentali.

Per garantire il corretto svolgimento dell’operazione di saldatura Friction Stir Welding, è fondamentale tenere in considerazione i seguenti 4 elementi:
In questo articolo li esamineremo tutti per comprenderne le sfumature e ottenere una saldatura FSW perfetta.

L’importanza della maschera di serraggio
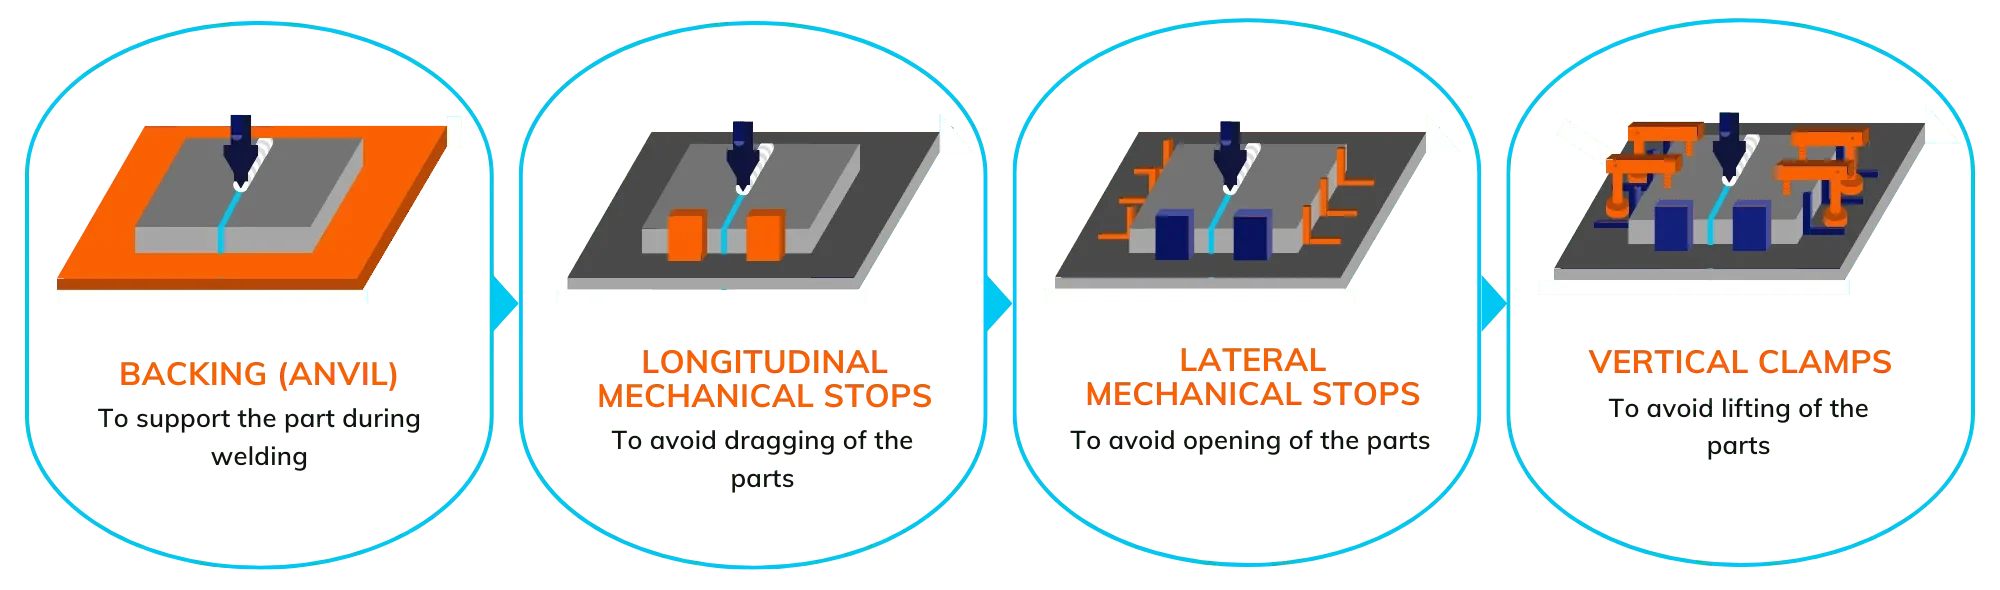
La maschera di serraggio svolge diverse funzioni grazie a un supporto, un morsetto a Z e un morsetto XY:
Esistono due tipi di maschere di serraggio: manuali e automatiche. Le maschere di serraggio manuali sono preferibili per la saldatura di piccole serie di pezzi o prototipi, poiché sono meno costose. La maschera di serraggio automatica dovrebbe essere utilizzata per la saldatura di grandi serie di pezzi, poiché è più redditizia rispetto a quella manuale. Esistono due tipi di maschere di serraggio automatiche: quelle pneumatiche, che utilizzano aria compressa, e quelle idrauliche, che utilizzano olio sotto pressione.
Per ulteriori informazioni sulle maschere di serraggio, consulta il nostro articolo “L’importanza delle maschere di serraggio”.
Geometria dell’utensile
Lo strumento FSW è costituito da due parti principali: la spalla e il perno.
La spalla
Riscalderà il materiale per attrito e ne garantirà una buona miscelazione, al fine di ottenere una saldatura priva di difetti. Il diametro della spalla viene calcolato in base allo spessore del pezzo da saldare.
La spalla viene posizionata sulla superficie dei pezzi e sfrega contro il materiale per generare il calore da attrito necessario ad ammorbidire i pezzi (circa 400 °C per l’alluminio).
Grazie alla sua forma e alle sue dimensioni, la spalla circoscriverà i pezzi da saldare e impedirà loro di fuoriuscire dall’area di saldatura.

Il perno
Il perno è filettato per favorire la miscelazione del materiale durante la rotazione. Grazie alla sua forma, deforma plasticamente il materiale penetrando nei pezzi da saldare: questo effetto di taglio genera quindi un apporto termico supplementare. La lunghezza del perno dipende dallo spessore dei pezzi da saldare e dalla configurazione di saldatura (saldatura di testa o a sovrapposizione; si veda il nostro articolo “Saldatura Friction Stir Welding: confronto tra saldatura di testa e asovrapposizione”).
Se la lunghezza del perno è insufficiente, si corre il rischio di una penetrazione insufficiente. Al contrario, se è troppo lungo, si corre il rischio di danneggiare il pezzo da saldare.
La scelta dell’utensile dipende dal materiale dei pezzi da saldare e dai parametri di saldatura. Non esitate a consultare uno dei nostri esperti per ricevere assistenza nella scelta dell’utensile più adatto alla vostra applicazione specifica.
Controllo della forza
Il controllo della forza è un elemento essenziale per ottenere una saldatura perfetta. Si tratta di conoscere e controllare la forza da esercitare durante l’operazione di saldatura FSW per posizionare l’utensile sui pezzi, ottenere una buona compattazione ed evitare la porosità.
Il controllo della forza consente di adattare il posizionamento dell’utensile alle variazioni del rilievo superficiale dei pezzi da saldare. Infatti, per garantire la qualità della saldatura, la penetrazione dell’utensile nel pezzo deve essere costante. Grazie alla registrazione della forza, la forza verticale esercitata durante l’operazione di saldatura verrà registrata per garantire una buona ripetibilità della saldatura e consentire il controllo di qualità.

Parametri di saldatura
I parametri di saldatura comprendono la velocità di rotazione, la velocità di avanzamento e la forza esercitata verticalmente durante l’operazione di saldatura.

Rotazione in giri al minuto (RPM)

Velocità di saldatura in mm/min

Forza Z in kN
La forza esercitata è misurata in chilonewton (kN) ed è denominata “forza Z”. Se tale forza è troppo bassa, sussiste il rischio di una penetrazione insufficiente dell’utensile e, di conseguenza, il rischio di difetti nella compattezza della saldatura. D’altra parte, se è troppo elevata, l’utensile verrà spinto troppo in profondità nel materiale e la sezione saldata risulterà ridotta.
La velocità di rotazione si misura in giri al minuto (RPM). Più velocemente gira l’utensile, più il materiale si surriscalda. È quindi importante monitorare e controllare questa velocità per ottenere una saldatura FSW perfetta.
La velocità di saldatura si misura in mm/min. Maggiore è l’avanzamento dell’utensile, più freddo risulterà il materiale. Come la velocità di rotazione, anche la velocità di avanzamento deve quindi essere controllata e gestita.
| Materiali / spessore | Rotazione | Forza Z |
| 5754 H11 – 2 mm su 6061 T6 (sovrapposizione) | 1000 giri/min | 7000 N |
| 6061 T6 – 12 mm (a testa – doppia passata da 6 mm) | 1200 giri/min | 8000 N |
| 5754 H11 – 2 mm (a filo) | 3000 giri/min | 6000 N |
| 5754 H11 – AS10Fe (fusione) 2 mm (a testa piana) | 2400 giri/min | 6000 N |
| 7075 T6 – 2 mm su 2024 T3 – 3 mm (sovrapposizione) | 900 giri/min | 6000 N |
| 5754 H11 – 2 mm su S235 – 1 mm (sovrapposizione) | 1000 giri/min | 4000 N |
La stabilità del processo FSW può essere quantificata tramite il rapporto di alimentazione (k), che si calcola come segue:

Dove v è la velocità di saldatura e ω la velocità di rotazione.
Più piccolo è il valore di k, più caldo sarà il materiale e viceversa. È quindi necessario determinare l’intervallo corretto di k per individuare la giusta temperatura di saldatura.
Per garantire la qualità della saldatura FSW, è fondamentale tenere conto dell’adattamento dell’utensile di serraggio al pezzo, della geometria dell’utensile in base allo spessore e al materiale del pezzo, nonché dei parametri di saldatura: forza esercitata, velocità di rotazione e velocità di saldatura.
Contatta gli esperti di FSW
Il team di Stirweld, esperto nel campo della saldatura Friction Stir Welding, vi assisterà nella definizione dei parametri di saldatura, nella scelta dell’utensile e nella progettazione della maschera di serraggio.
