FSW-Bewerbung

FSW geschweißteKühlkörper

Verbessern Sie die Ebenheit und senken Sie die Fertigungskosten mit einem Ein-Durchgang-Schweißverfahren.
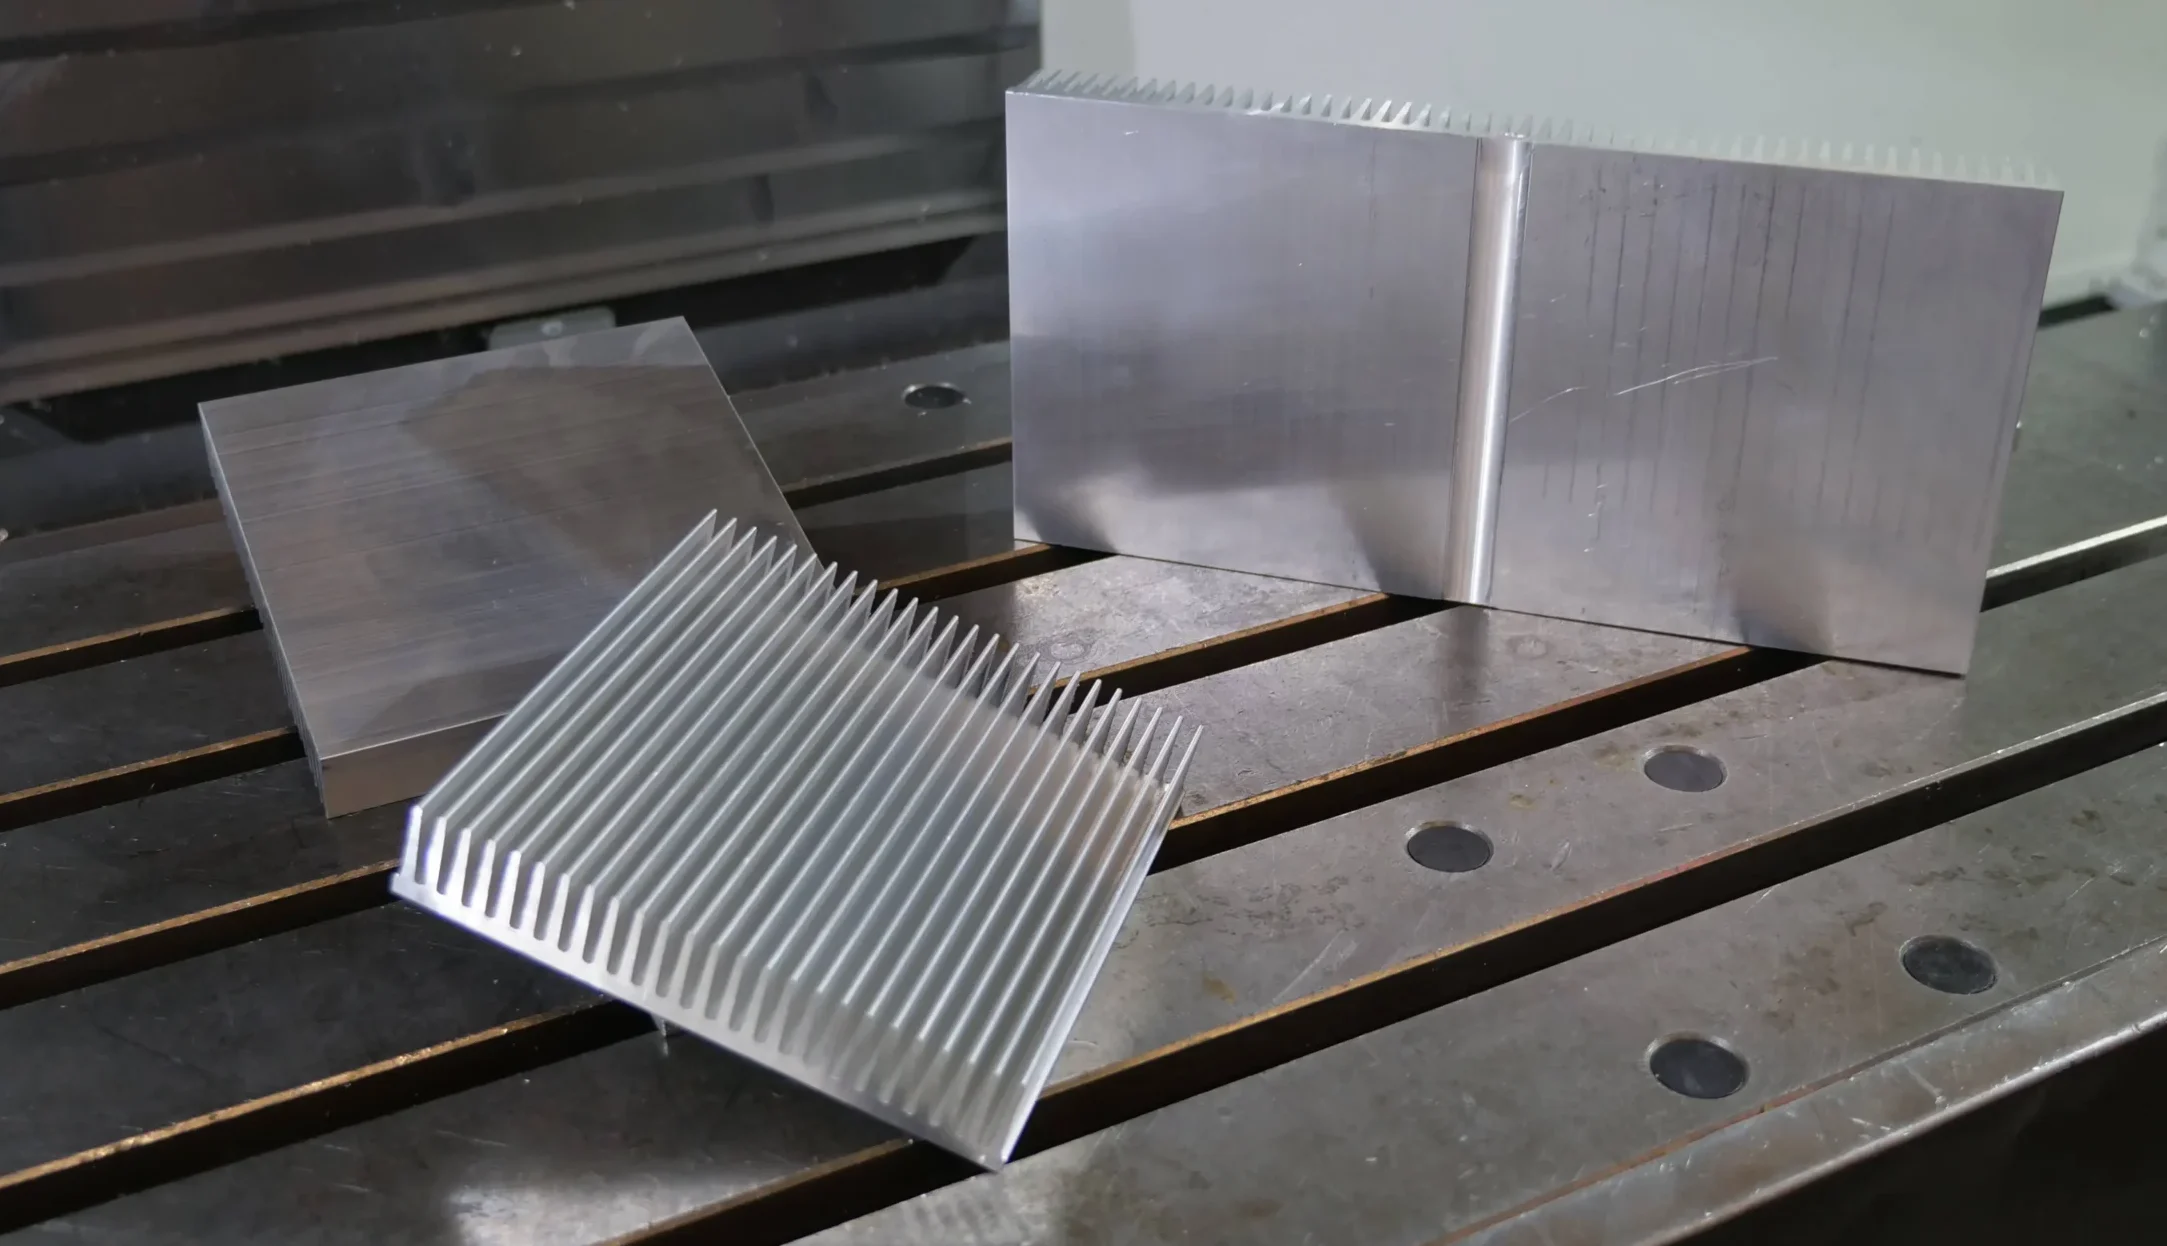
durch FSW montierte Kühlkörper

Warum sollten Sie sich bei der Montage Ihres Kühlkörpers für das Rührreibschweißen entscheiden?

Aluminiumkühlkörper werden aus Strangpressprofilen hergestellt, die durch Schweißen miteinander verbunden werden müssen, um breitere Kühlkörperbaugruppen zu erhalten. Ihre dicken Basisprofile, die in der Regel eine Schweißdurchdringung von 6 bis 12 mm erfordern, machen die Montage mit herkömmlichen Schmelzschweißverfahren besonders schwierig.

Während beim MIG-/WIG-Schweißen mehrere Schweißgänge erforderlich sind, erreicht das FSW die erforderliche Einbringtiefe in einem einzigen Durchgang. Dies führt zu einer besseren Ebenheit, porenfreien Schweißnähten, einem wiederholbaren automatisierten Prozess und deutlich geringeren Verbrauchsmaterialkosten.
perfekte Ebenheit bei Kühlkörpern

Bis zu 20-mal bessere Ebenheit

Reduzieren Sie die Schweißverformung um das 10- bis 20-fache im Vergleich zum mehrlagigen MIG-/WIG-Schweißen.
verbesserte Abdichtung in Kühlkörpern

Verbesserte Abdichtung

Erzielen Sie hochwertige, porenfreie Schweißnähte und beseitigen Sie damit eine der Hauptursachen für Defekte, um eine zuverlässige Abdichtung in Kühlkörperbaugruppen zu gewährleisten.
fsw cold plate

Automatisiertes Schweißen

Verringern Sie die Abhängigkeit von qualifizierten Schweißern durch einen konsistenten und wiederholbaren automatisierten Prozess.
kostengünstige Montage

Geringere Schweißkosten

Senken Sie die Verbrauchsmaterialkosten um das bis zu Zehnfache – von etwa 1 €/m pro MIG-/WIG-Schweißnaht auf 0,10 €/m mit FSW.

Technische Daten von FSW-geschweißten Kühlkörpern
Schweißen von Thermobändern

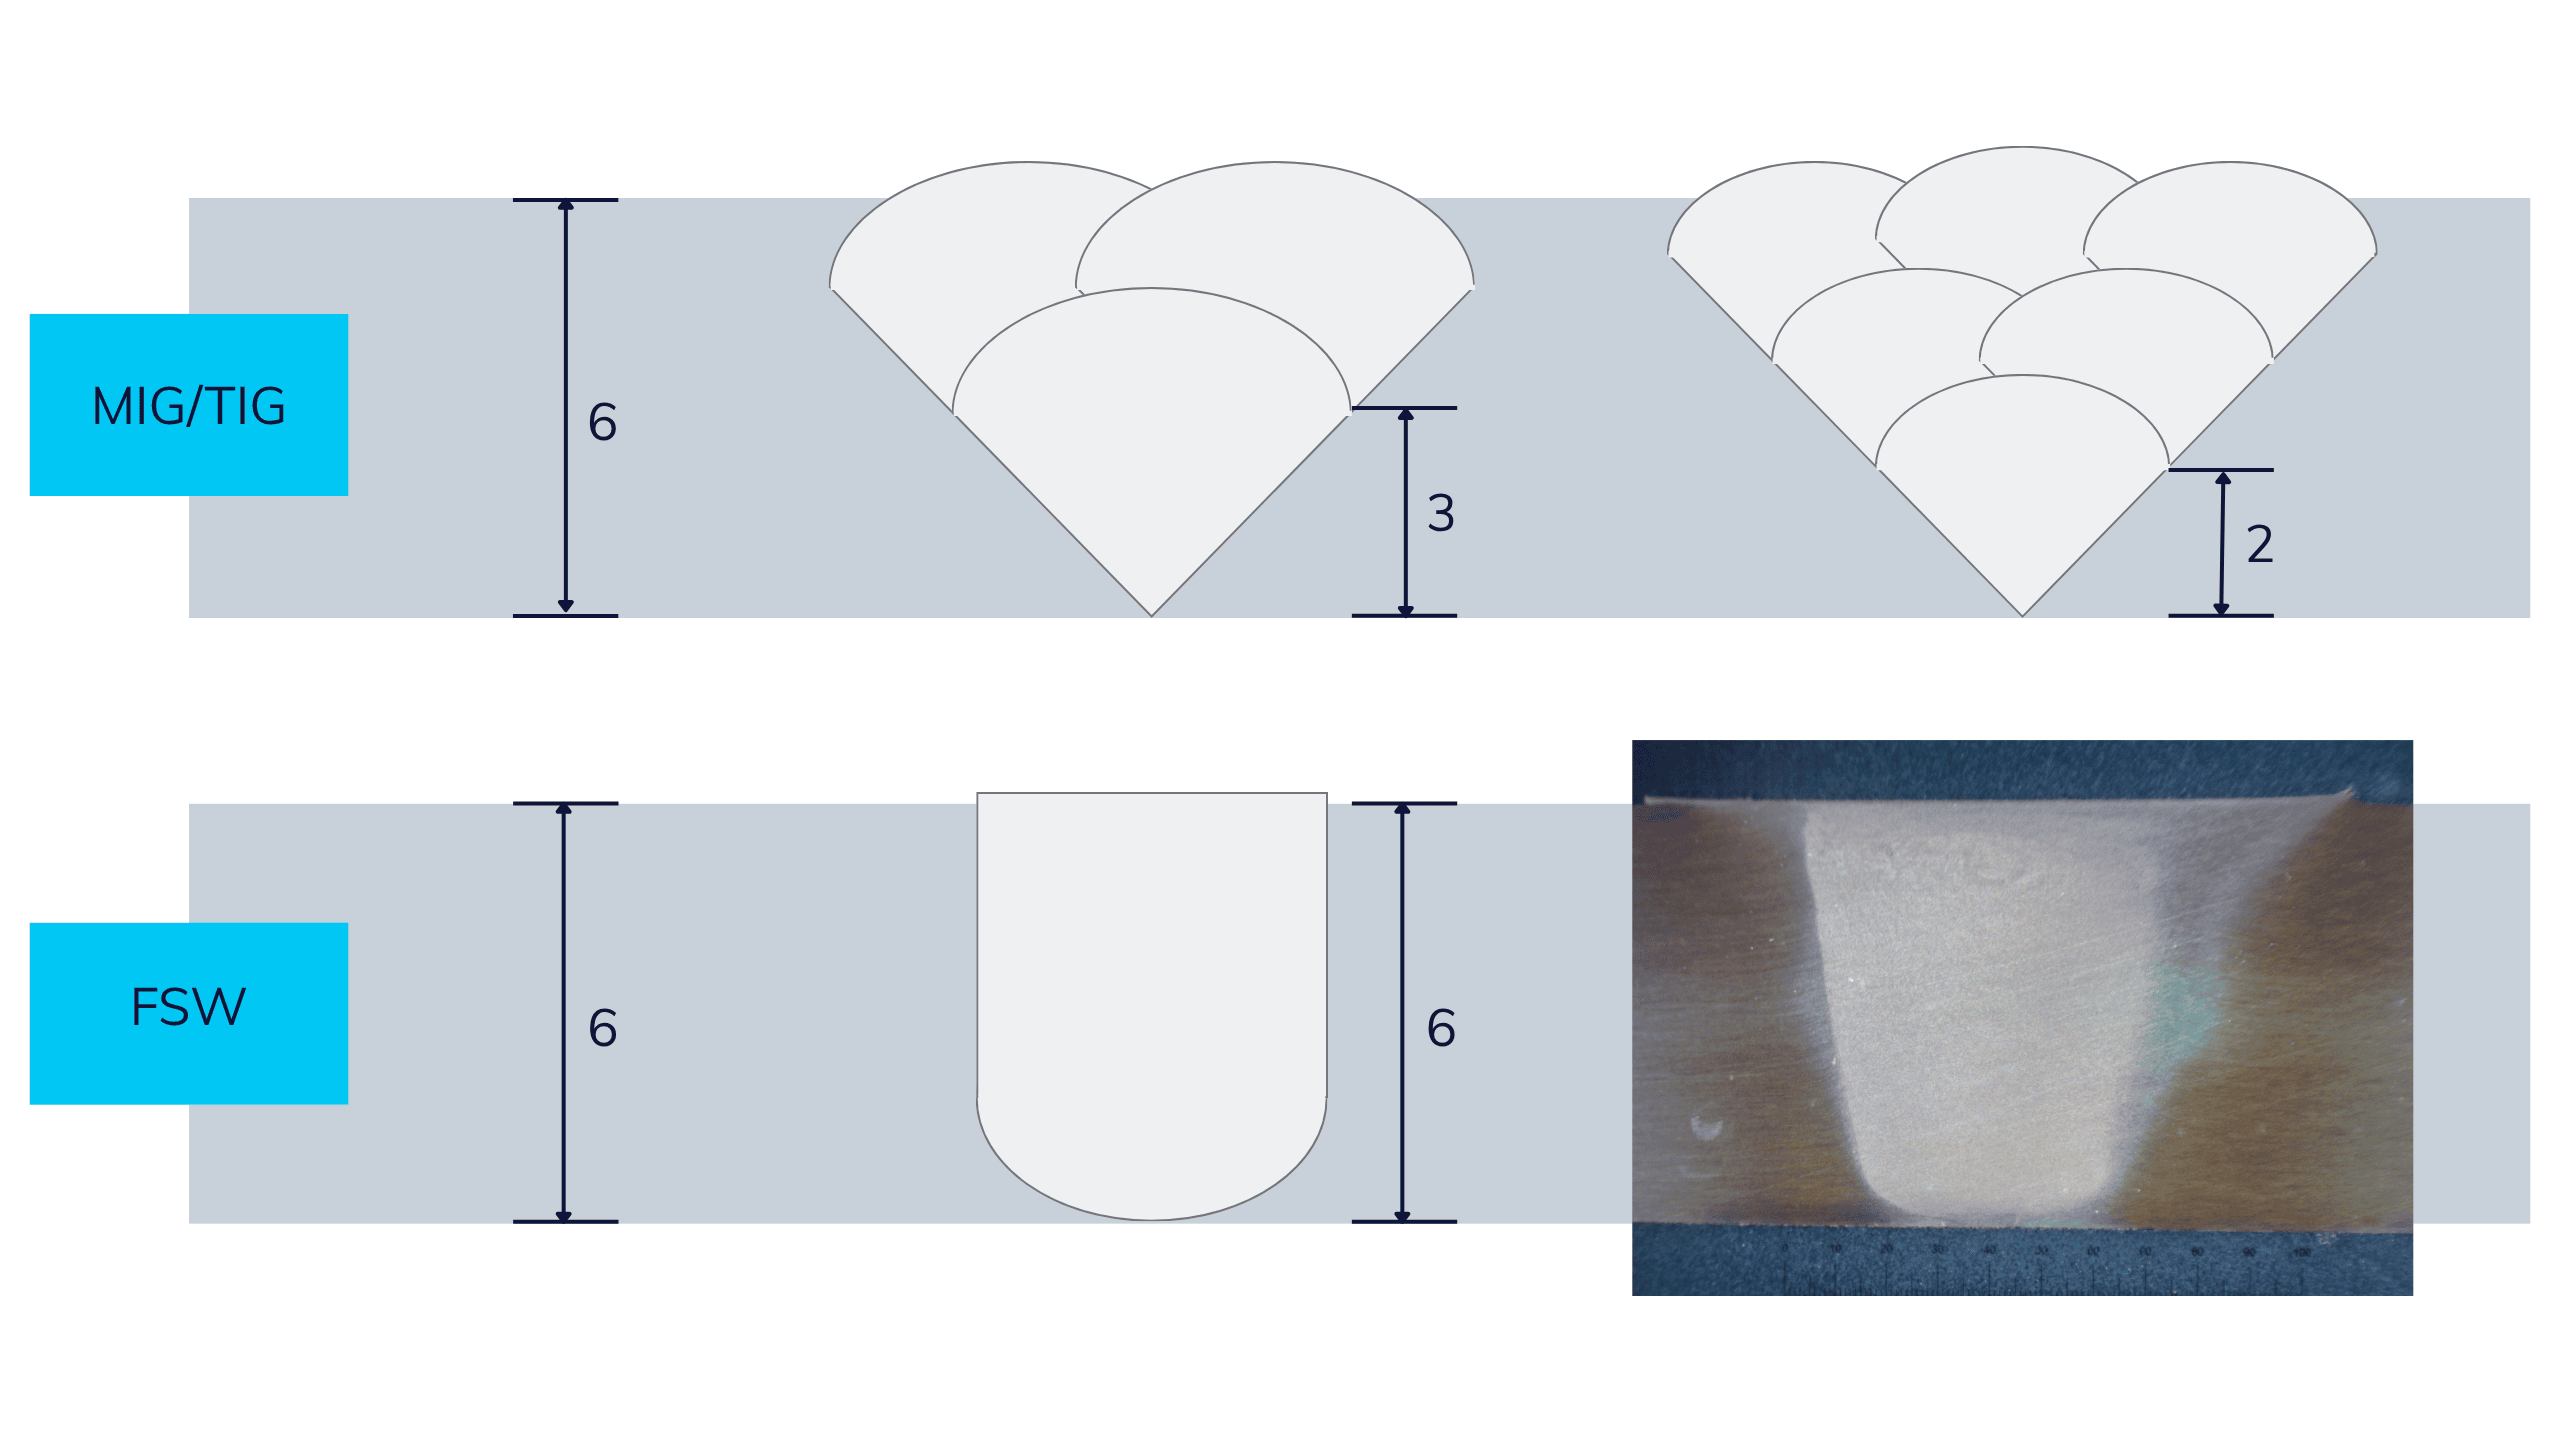
Die flache Basis eines Aluminiumkühlkörpers muss dick genug sein, um extrudiert zu werden und die Montage elektronischer Bauteile zu ermöglichen. Daher ist bei der Montage von Kühlkörpern in der Regel eine Schweißeindringtiefe von 6 bis 12 mm erforderlich.

Mit FSW lässt sich diese Eindringtiefe in einem einzigen Durchgang mit geraden Kanten erreichen. Wie am Beispiel eines 6-mm-Querschnitts dargestellt, sind beim MIG/WIG-Verfahren je nach der pro Durchgang erzielten Eindringtiefe mehrere Durchgänge erforderlich. Bei dickeren Querschnitten von bis zu 12 mm kann sich die Anzahl der Durchgänge auf 4 bis 6 erhöhen.

Durch den Ersatz von Mehrlagen-Schweißverfahren durch einen einzigen FSW-Schweißdurchgang können Hersteller die Kantenvorbereitung und das Anfasen überflüssig machen und gleichzeitig Schweißverformungen begrenzen sowie das Risiko von Fehlern, die mit Mehrlagen-Schweißverfahren verbunden sind, verringern. Weniger Schweißfehler und das Fehlen von Porosität beim FSW-Verfahren tragen zudem zu einer zuverlässigeren Abdichtung bei – eine zentrale Anforderung für Kühlkörperbaugruppen.

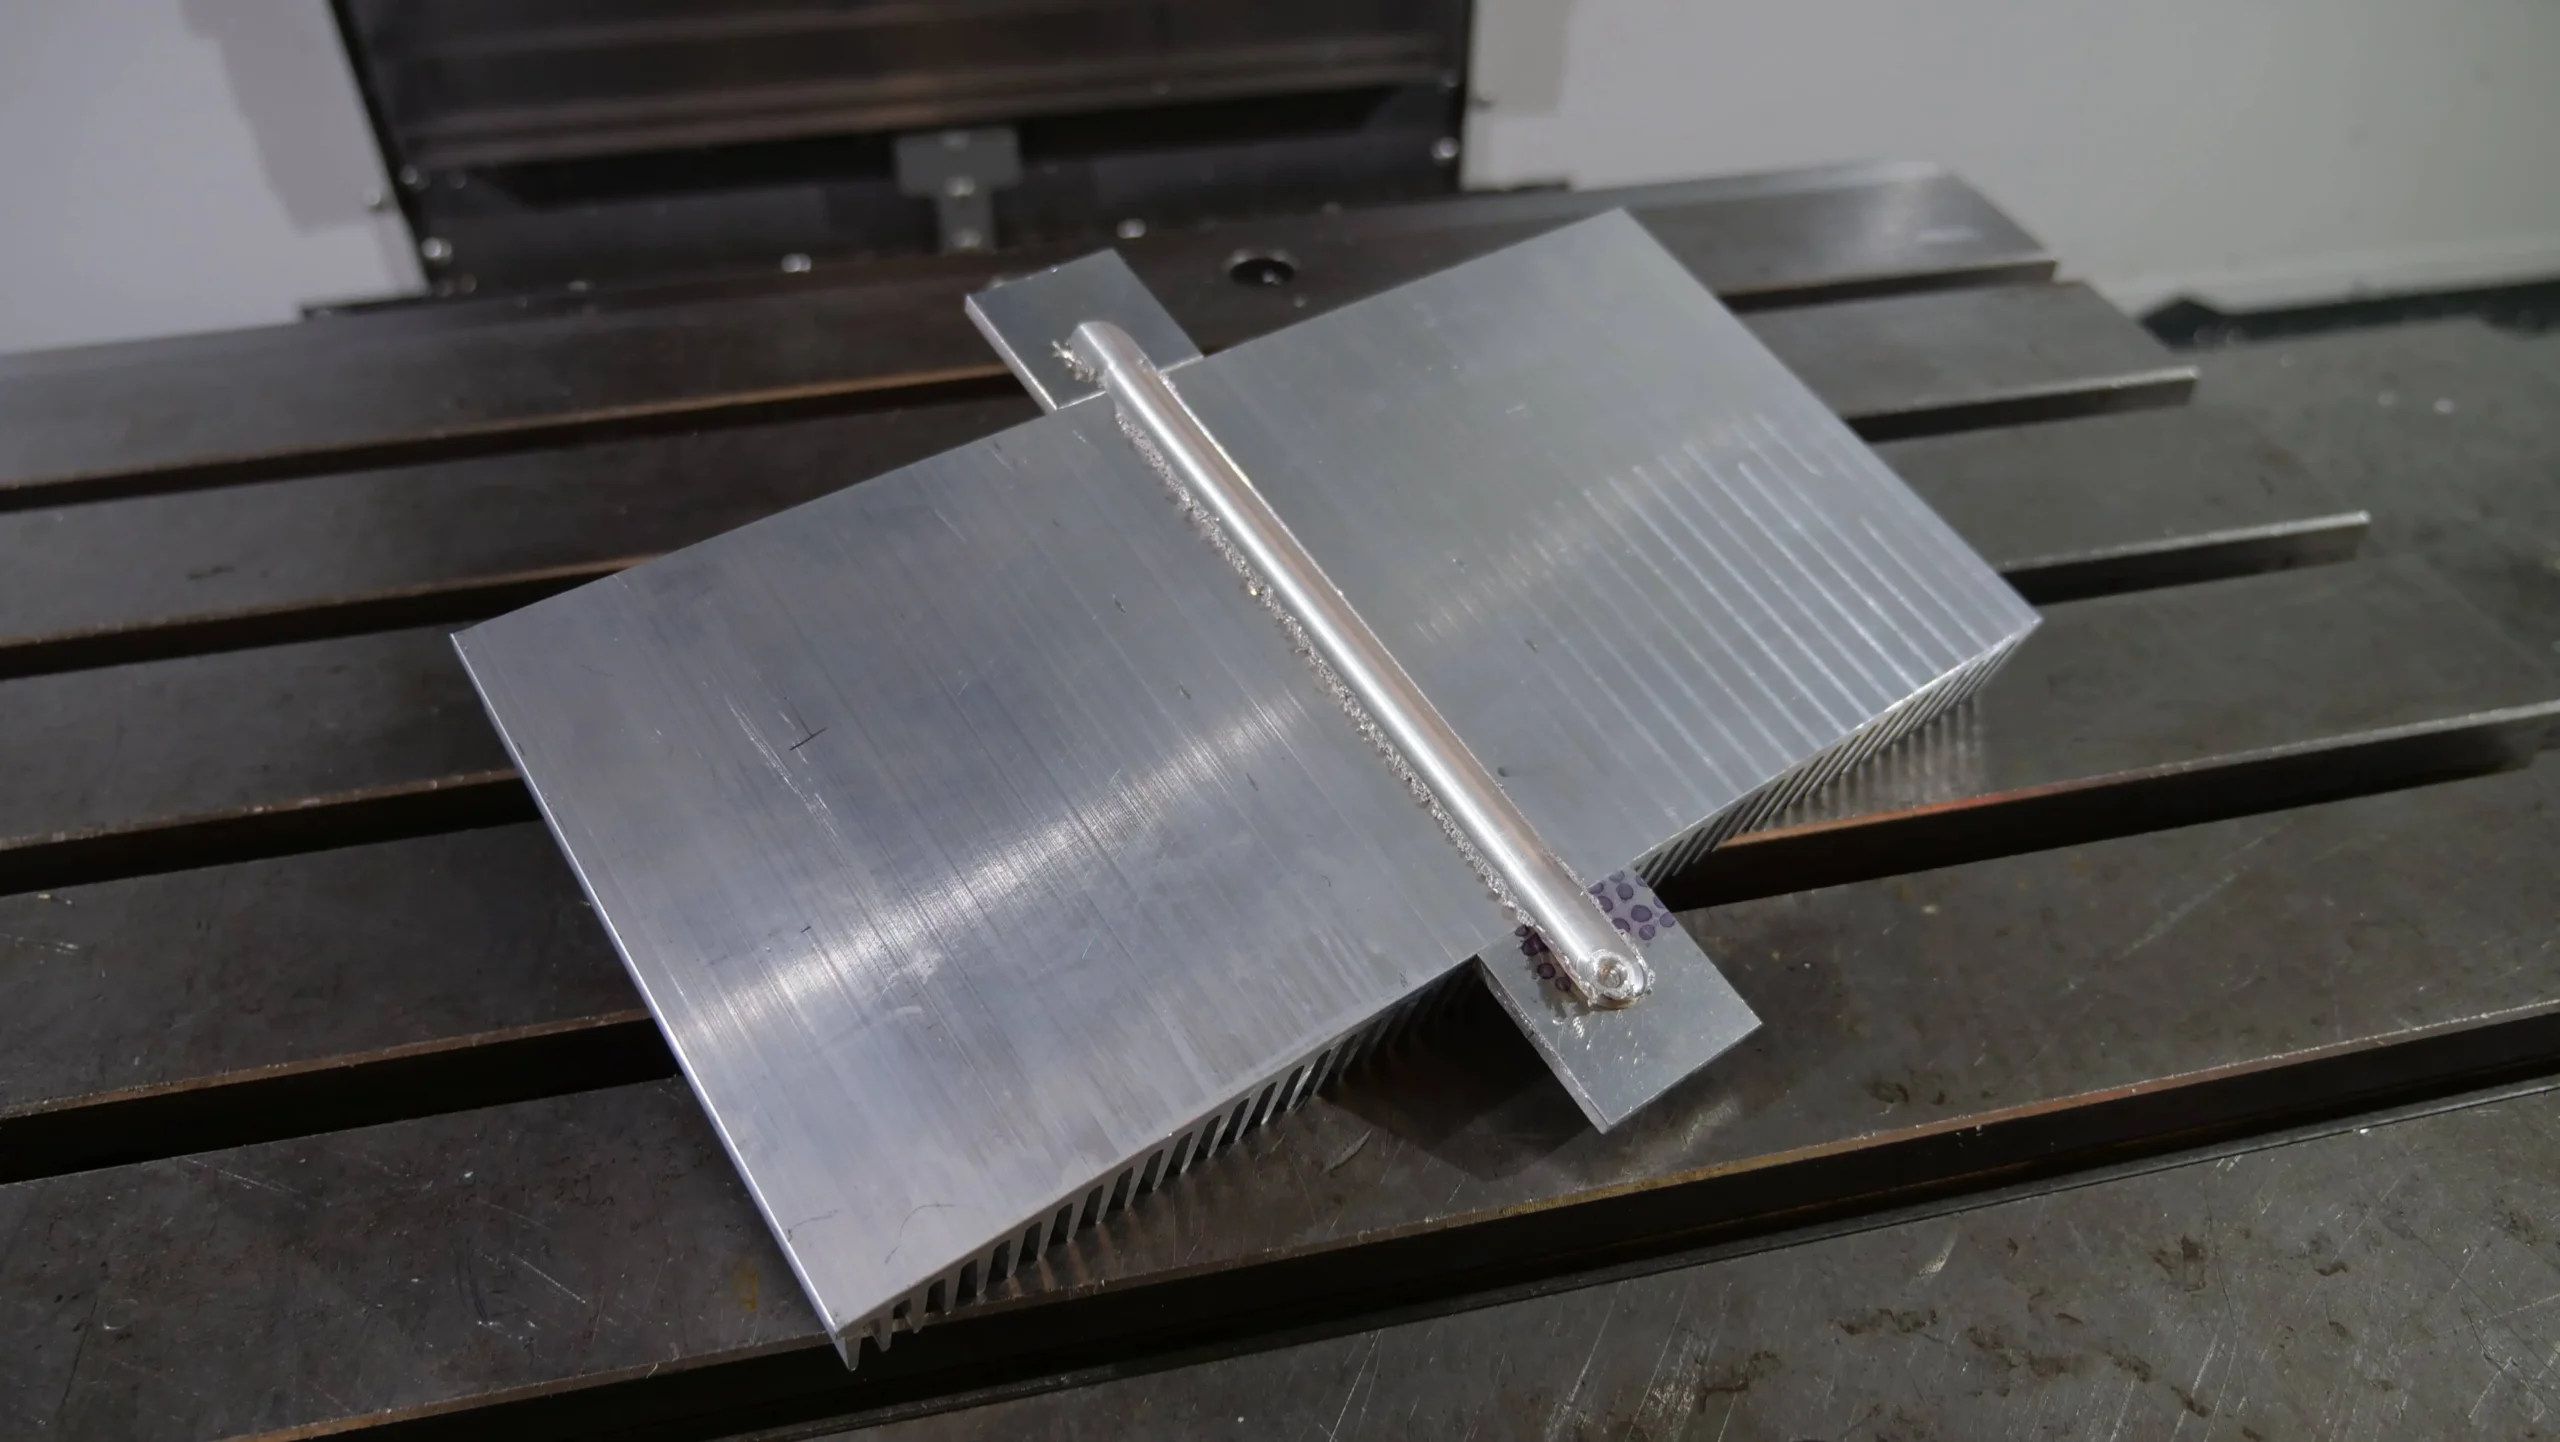
Für Kühlkörper, die eine vollständige Dichtheit erfordern, werden An- und Auslaufbereiche verwendet, um die FSW-Schweißnaht außerhalb des endgültigen Bauteils zu beginnen und zu beenden. Würde die Schweißung direkt an der Kante des Kühlkörpers gestartet oder beendet, bliebe ein ungeschweißter Bereich zurück, der zu einem potenziellen Dichtheitsfehler führen könnte.

Die An- und Auslaufbereiche gewährleisten, dass die gesamte Länge des Kühlkörpers ordnungsgemäß verschweißt wird. Nach dem Schweißen werden diese zusätzlichen Bereiche während der Bearbeitung entfernt, die zur Erreichung der endgültigen Abmessungen und der erforderlichen Planheit des Kühlkörpers dient.

per FSW geschweißter Kühlkörper mit Ein- und Auslauf
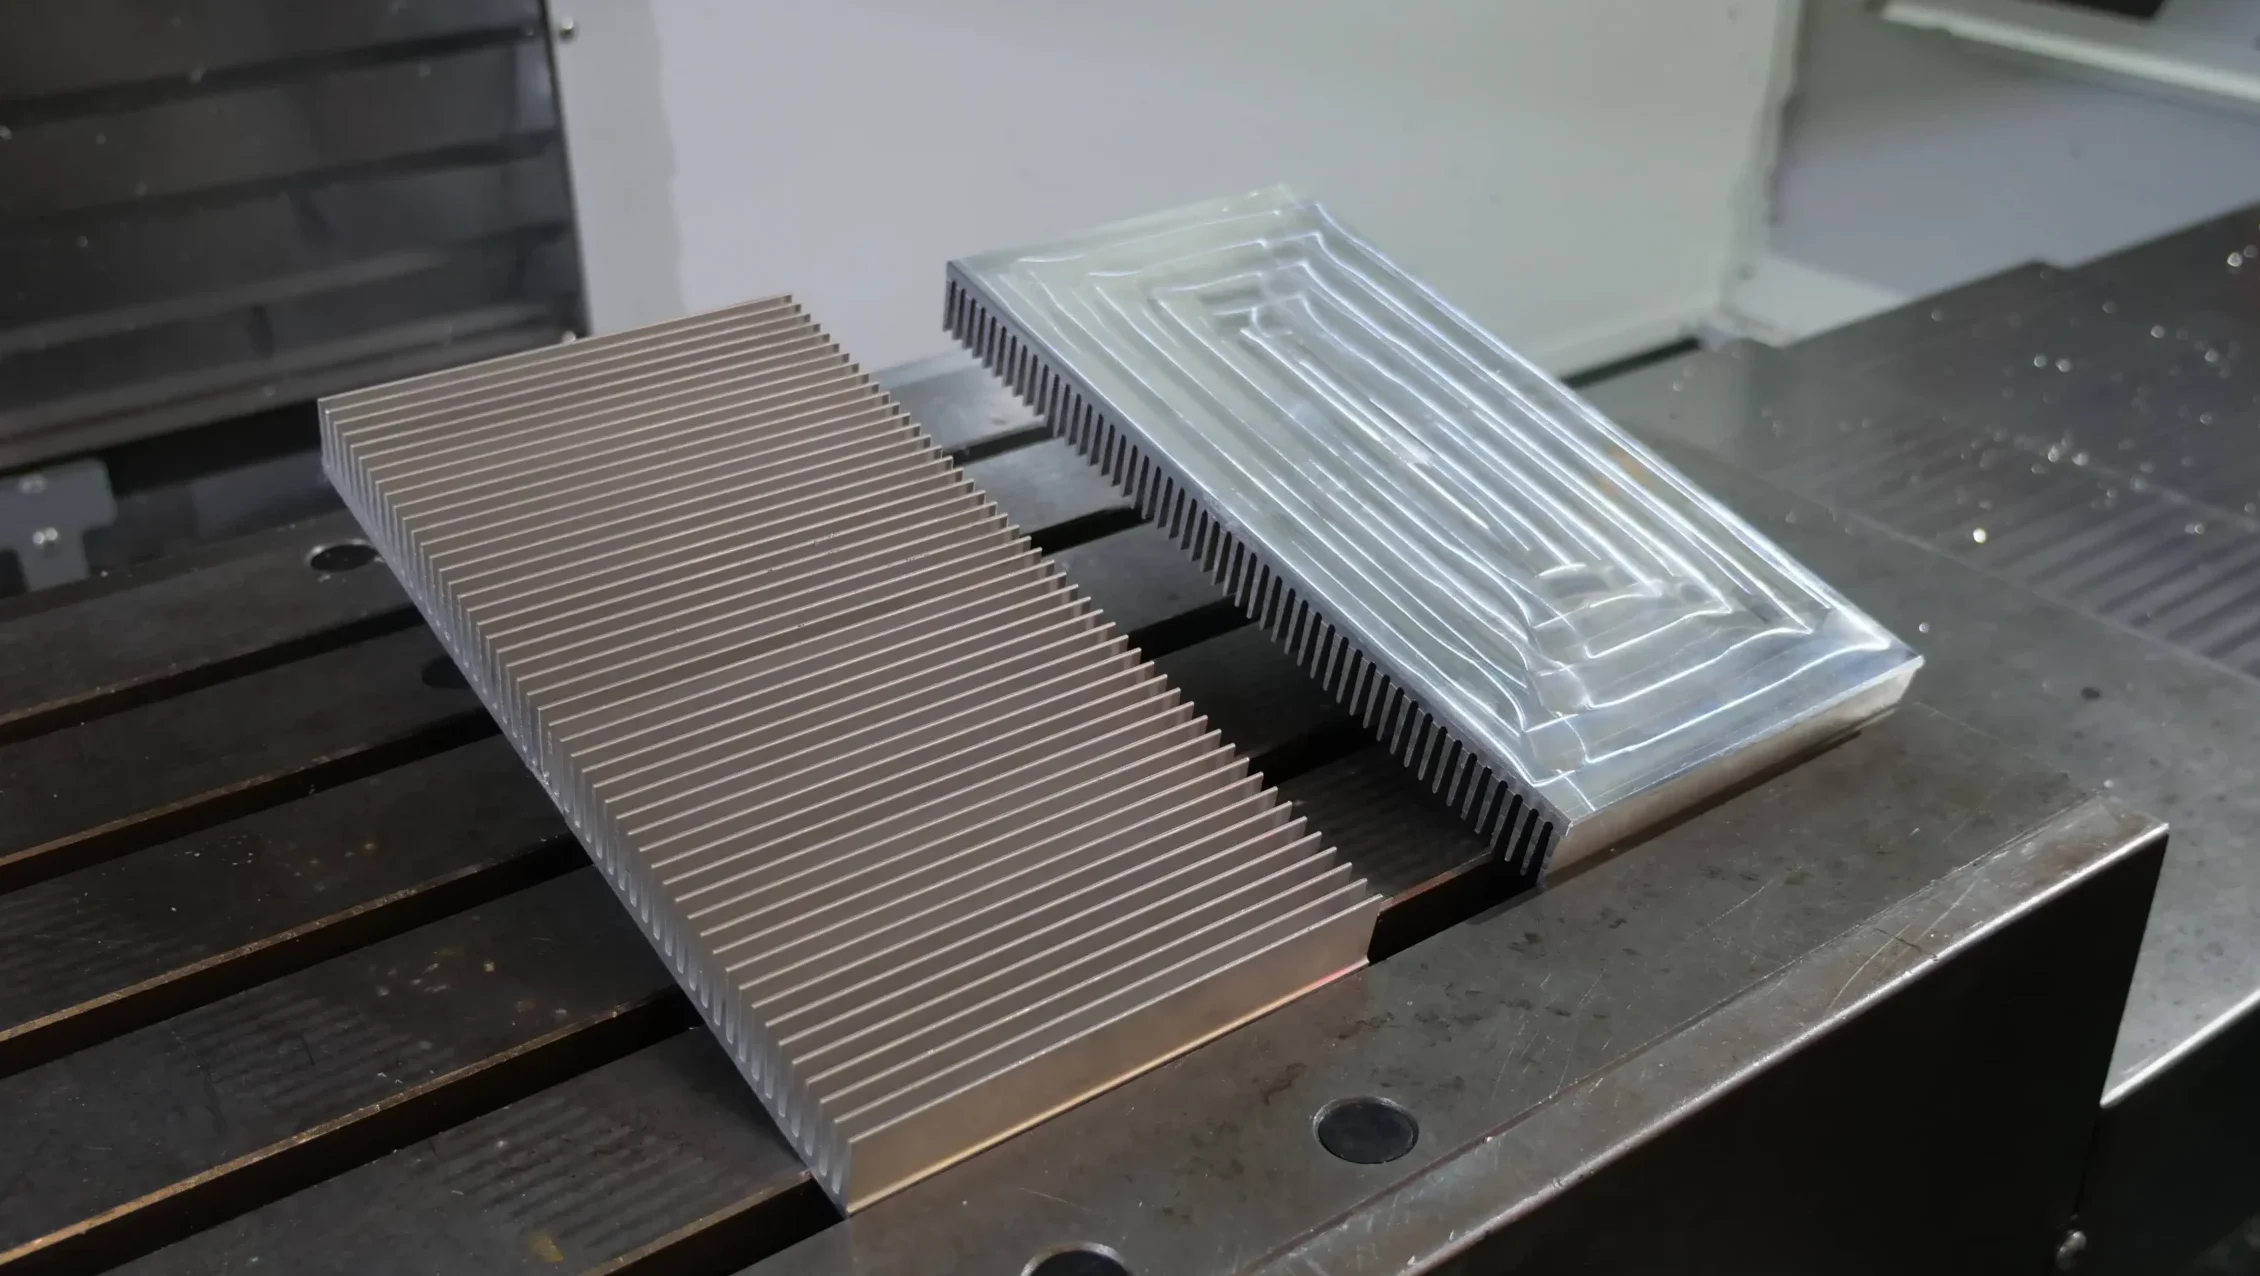
Kühlkörper: Endteil nach dem Reibungsrührschweißen

Kühlkörper erfordern eine sehr hohe Planheit, um einen optimalen Kontakt mit den zu kühlenden elektronischen Bauteilen sicherzustellen. Eine typische Anforderung liegt bei 0,1 mm pro Meter, beziehungsweise nur 0,05 mm bei einem 0,5 Meter langen Kühlkörper.

Eine Nachbearbeitung ist daher auch beim FSW erforderlich, um die geforderte endgültige Planheit zu erreichen. Allerdings ist die Verformung vor der Bearbeitung deutlich geringer als beim konventionellen Schmelzschweißen. Bei einem 0,5 Meter langen Kühlkörper kann eine FSW-geschweißte Baugruppe eine Planheitsabweichung von etwa 0,5 mm aufweisen, während das MIG-Schweißen zu einer Abweichung von ungefähr 5 mm führen kann.

Mit MIG/TIG erfordert diese stärkere Verformung, dass der Kühlkörper vor der Bearbeitung gerichtet wird, gefolgt von einer aufwendigeren Bearbeitung, um die erforderliche ebene Oberfläche wiederherzustellen. Mit FSW vereinfachen die geringeren Verformungen diese Nachbearbeitungsschritte und reduzieren die Menge des zu bearbeitenden Materials.

Wärmeleitpads können anschließend kleine verbleibende Planheitsabweichungen zwischen dem Kühlkörper und den elektronischen Bauteilen ausgleichen und so isolierende Luftspalte zwischen den Kontaktflächen begrenzen.

Schweißen und Bearbeiten auf derselben CNC-Maschine

Mit dem direkt in Ihre CNC-Maschine integrierten Stirweld-FSW-Kopf können Sie das Schweißen des Kühlkörpers und die anschließenden Bearbeitungsvorgänge auf derselben Maschine durchführen. Dies vereinfacht den Fertigungsablauf, von der FSW-Montage bis hin zur abschließenden Bearbeitung, die erforderlich ist, um die vorgegebene Ebenheit zu erreichen.

Sehen Sie sich das Rührreibschweißen bei Kühlkörpern in Echtzeit an
Video, das das Reibrührschweißen von Kühlkörpern zeigt

Vergleich von FSW mit herkömmlichen Montageverfahren für Kühlkörper

Reibungsrührschweißen im Vergleich zu WIG- und MIG-Schweißen
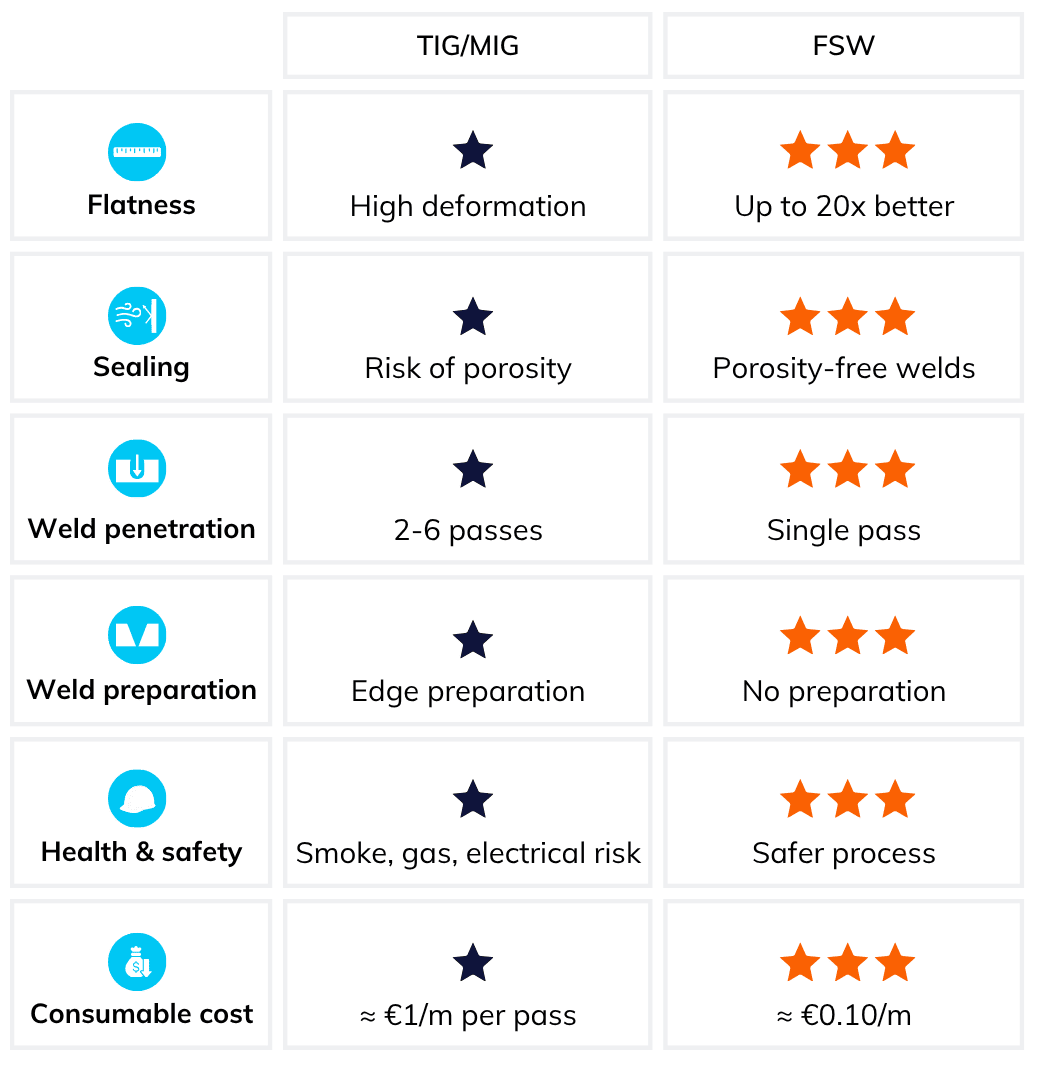
  • Ebenheit: Im Vergleich zu WIG/MIG-Verfahren begrenzt das FSW die Schweißverformung erheblich. Bei Kühlkörpern, die eine Schweißdurchdringung von 6 bis 12 mm erfordern, kann der Ersatz mehrerer WIG/MIG-Schweißgänge durch einen einzigen FSW-Schweißgang die Verformung um das bis zu 20-Fache reduzieren und so dazu beitragen, die Ebenheit der Baugruppe zu erhalten.
  • Dichtheit: Beim WIG-/MIG-Schweißen können Poren entstehen, insbesondere wenn mehrere Schweißgänge erforderlich sind. Das FSW-Verfahren erzeugt porenfreie Schweißnähte und verbessert so die Dichtheitssicherheit – eine wichtige Anforderung an Kühlkörperbaugruppen.
  • Schweißdurchdringung: Mit FSW lassen sich in einem einzigen Durchgang 6 bis 12 mm verschweißen, während beim WIG-/WIG-Schweißen in der Regel 2 bis 3 Durchgänge für 6 mm und 4 bis 6 Durchgänge für 12 mm erforderlich sind. Weniger Durchgänge bedeuten zudem weniger Verformung und ein geringeres Risiko für Schweißfehler.
  • Schweißnahtvorbereitung: Beim WIG-/MIG-Schweißen sind vor dem Mehrlagen-Schweißen eine Kantenvorbereitung und eine Fasenbearbeitung erforderlich. Beim FSW werden gerade Kanten direkt verschweißt, wodurch dieser Vorbereitungsschritt entfällt und der Fertigungsprozess vereinfacht wird.
  • Gesundheit und Sicherheit: Beim herkömmlichen WIG-/MIG-Schweißen entstehen Rauch, Schutzgase und elektrische Gefahren. Das FSW sorgt für eine sicherere Arbeitsumgebung und macht zudem die chemische Reinigung von Aluminium überflüssig, die vor dem herkömmlichen Schmelzschweißen erforderlich ist.
  • Materialkosten: Beim FSW-Verfahren dient das Schweißwerkzeug als Verbrauchsmaterial, was Kosten von etwa 0,10 € pro geschweißtem Meter entspricht. Beim WIG-/MIG-Verfahren werden Schutzgas und Schweißdraht benötigt, was zu Materialkosten von etwa 1 € pro Meter und Schweißgang führt.
Rührreibschweißen im Vergleich zum Schmelzschweißen bei der Montage von Kühlkörpern

Kühlkörper: Wichtige Anwendungsbereiche in verschiedenen Branchen

Kühlkörper bieten eine einfache und kostengünstige Lösung für die passive Kühlung in einer Vielzahl von Branchen. Sie bestehen hauptsächlich aus stranggepresstem Aluminium und leiten die Wärme von elektronischen Bauteilen ab, ohne dass ein Flüssigkeitskühlkreislauf erforderlich ist. Dadurch eignen sie sich besonders für Anwendungen, bei denen Einfachheit und Zuverlässigkeit im Vordergrund stehen.

Kaltplatten in der Verteidigung

Verteidigung

Robuste und zuverlässige Metallteile für anspruchsvolle unternehmenskritische Systeme
Kühlplatten im Energiebereich

Energie

Nachhaltige thermische Lösungen

Kühlplatten in der Eisenbahnen

Eisenbahnwesen

Spuren der Robustheit

Kühlplatten in der schiffbau

Schiffbau

Fest auf den Meeren segeln

friction stir welding in telecommunications sector

Telekommunikation

Kühlkörper sorgen für eine passive Luftkühlung von Telekommunikationsgeräten

Mehr erfahren: Entdecken Sie die FSW-Technologie

Möchten Sie mehr über die Reibschweißtechnik erfahren? Entdecken Sie unsere technischen Ressourcen, um den FSW-Prozess, wichtige Schweißparameter, Methoden der Qualitätskontrolle und die für eine erfolgreiche industrielle Umsetzung erforderlichen Schritte zu verstehen.

Webinar – 45 Min. – Aufzeichnung auf Abruf

FSW – Von den Grundlagen bis zur industriellen Integration

Verschaffen Sie sich einen umfassenden Überblick über das Rührreibschweißen – von den Grundlagen des Verfahrens bis hin zur industriellen Umsetzung. Erfahren Sie, wie Sie das Rührreibschweißen in der Produktion konzipieren, steuern und umsetzen können – mit Expertenwissen von Stirweld und einem Gastbeitrag von TWI.

Blog-Artikel – 5 Min.

Wie lege ich meine Parameter für das Rührreibschweißen fest?

Qualitätskontrolle beim Rührreibschweißen 

Whitepaper – 20 Min.

Rührreibschweißen für Anfänger

Erhalten Sie eine übersichtliche und leicht verständliche Einführung in das Rührreibschweißen – von den Grundprinzipien bis hin zu den wichtigsten Vorteilen und industriellen Anwendungen. Ein idealer Einstieg für alle, die sich mit der FSW-Technologie vertraut machen möchten.
rührreibschweißverfahren pdf

Whitepaper – 20 Min.

Entdecken Sie die wichtigsten Schritte zur erfolgreichen Umsetzung des Rührreibschweißen – von der Festlegung Ihrer Projektanforderungen und Schweißparameter bis hin zur Realisierung eines zuverlässigen und qualifizierten Produktionsprozesses.
wie man Aluminium schweißt

Sind Sie bereit, Ihren Fertigungsprozess für Kühlkörper zu optimieren?

Verbessern Sie die Ebenheit, vereinfachen Sie Ihren Schweißprozess und senken Sie die Produktionskosten mit einer Ein-Durchgang-FSW-Lösung für Aluminium-Kühlkörper.