
Piastra fredda e FSW: la risposta alle sfide della gestione termica
Oggigiorno, molti settori industriali sono alla ricerca di una gestione termica quanto più accurata possibile, se non addirittura perfetta. È il caso dei settori aeronautico, spaziale, militare, eolico, solare e molti altri. La loro soluzione per una gestione termica ottimale: le piastre di raffreddamento a liquido. La sfida consiste nell’integrare queste piastre nei propri dispositivi riducendone al contempo il peso complessivo. La nostra risposta: piastre di raffreddamento in alluminio saldate con il processo FSW.
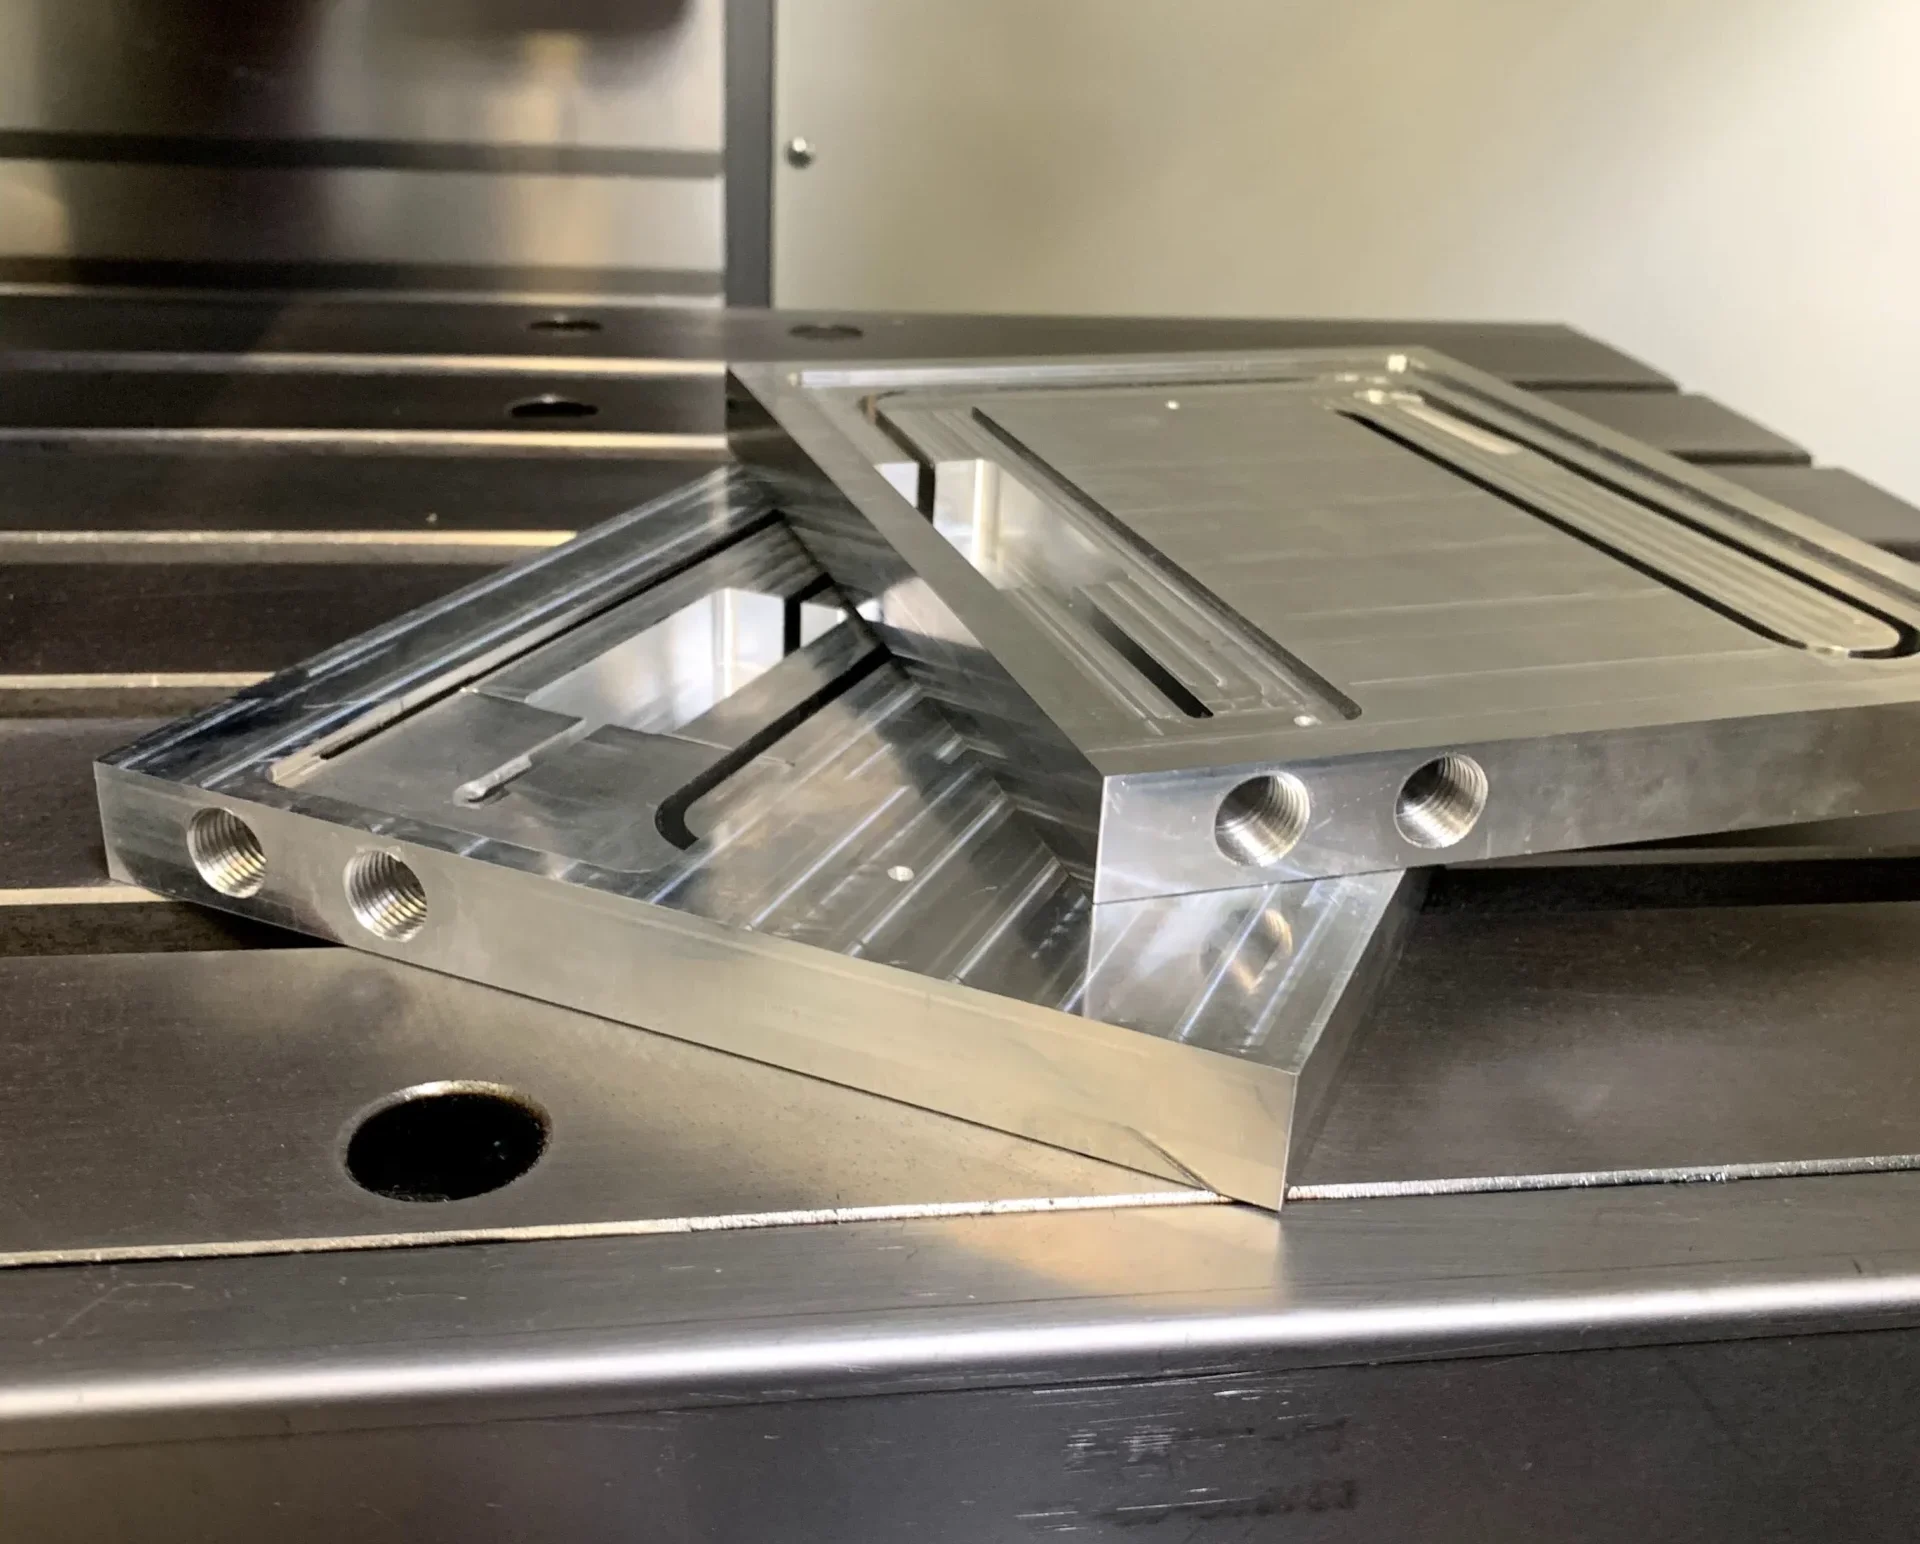
Quali piastre di raffreddamento per quali settori industriali?
Esistono diverse famiglie di piastre di raffreddamento:

Piastra di raffreddamento in una fonderia di alluminio

Piastra di raffreddamento per la mobilità elettrica (pressofusione)
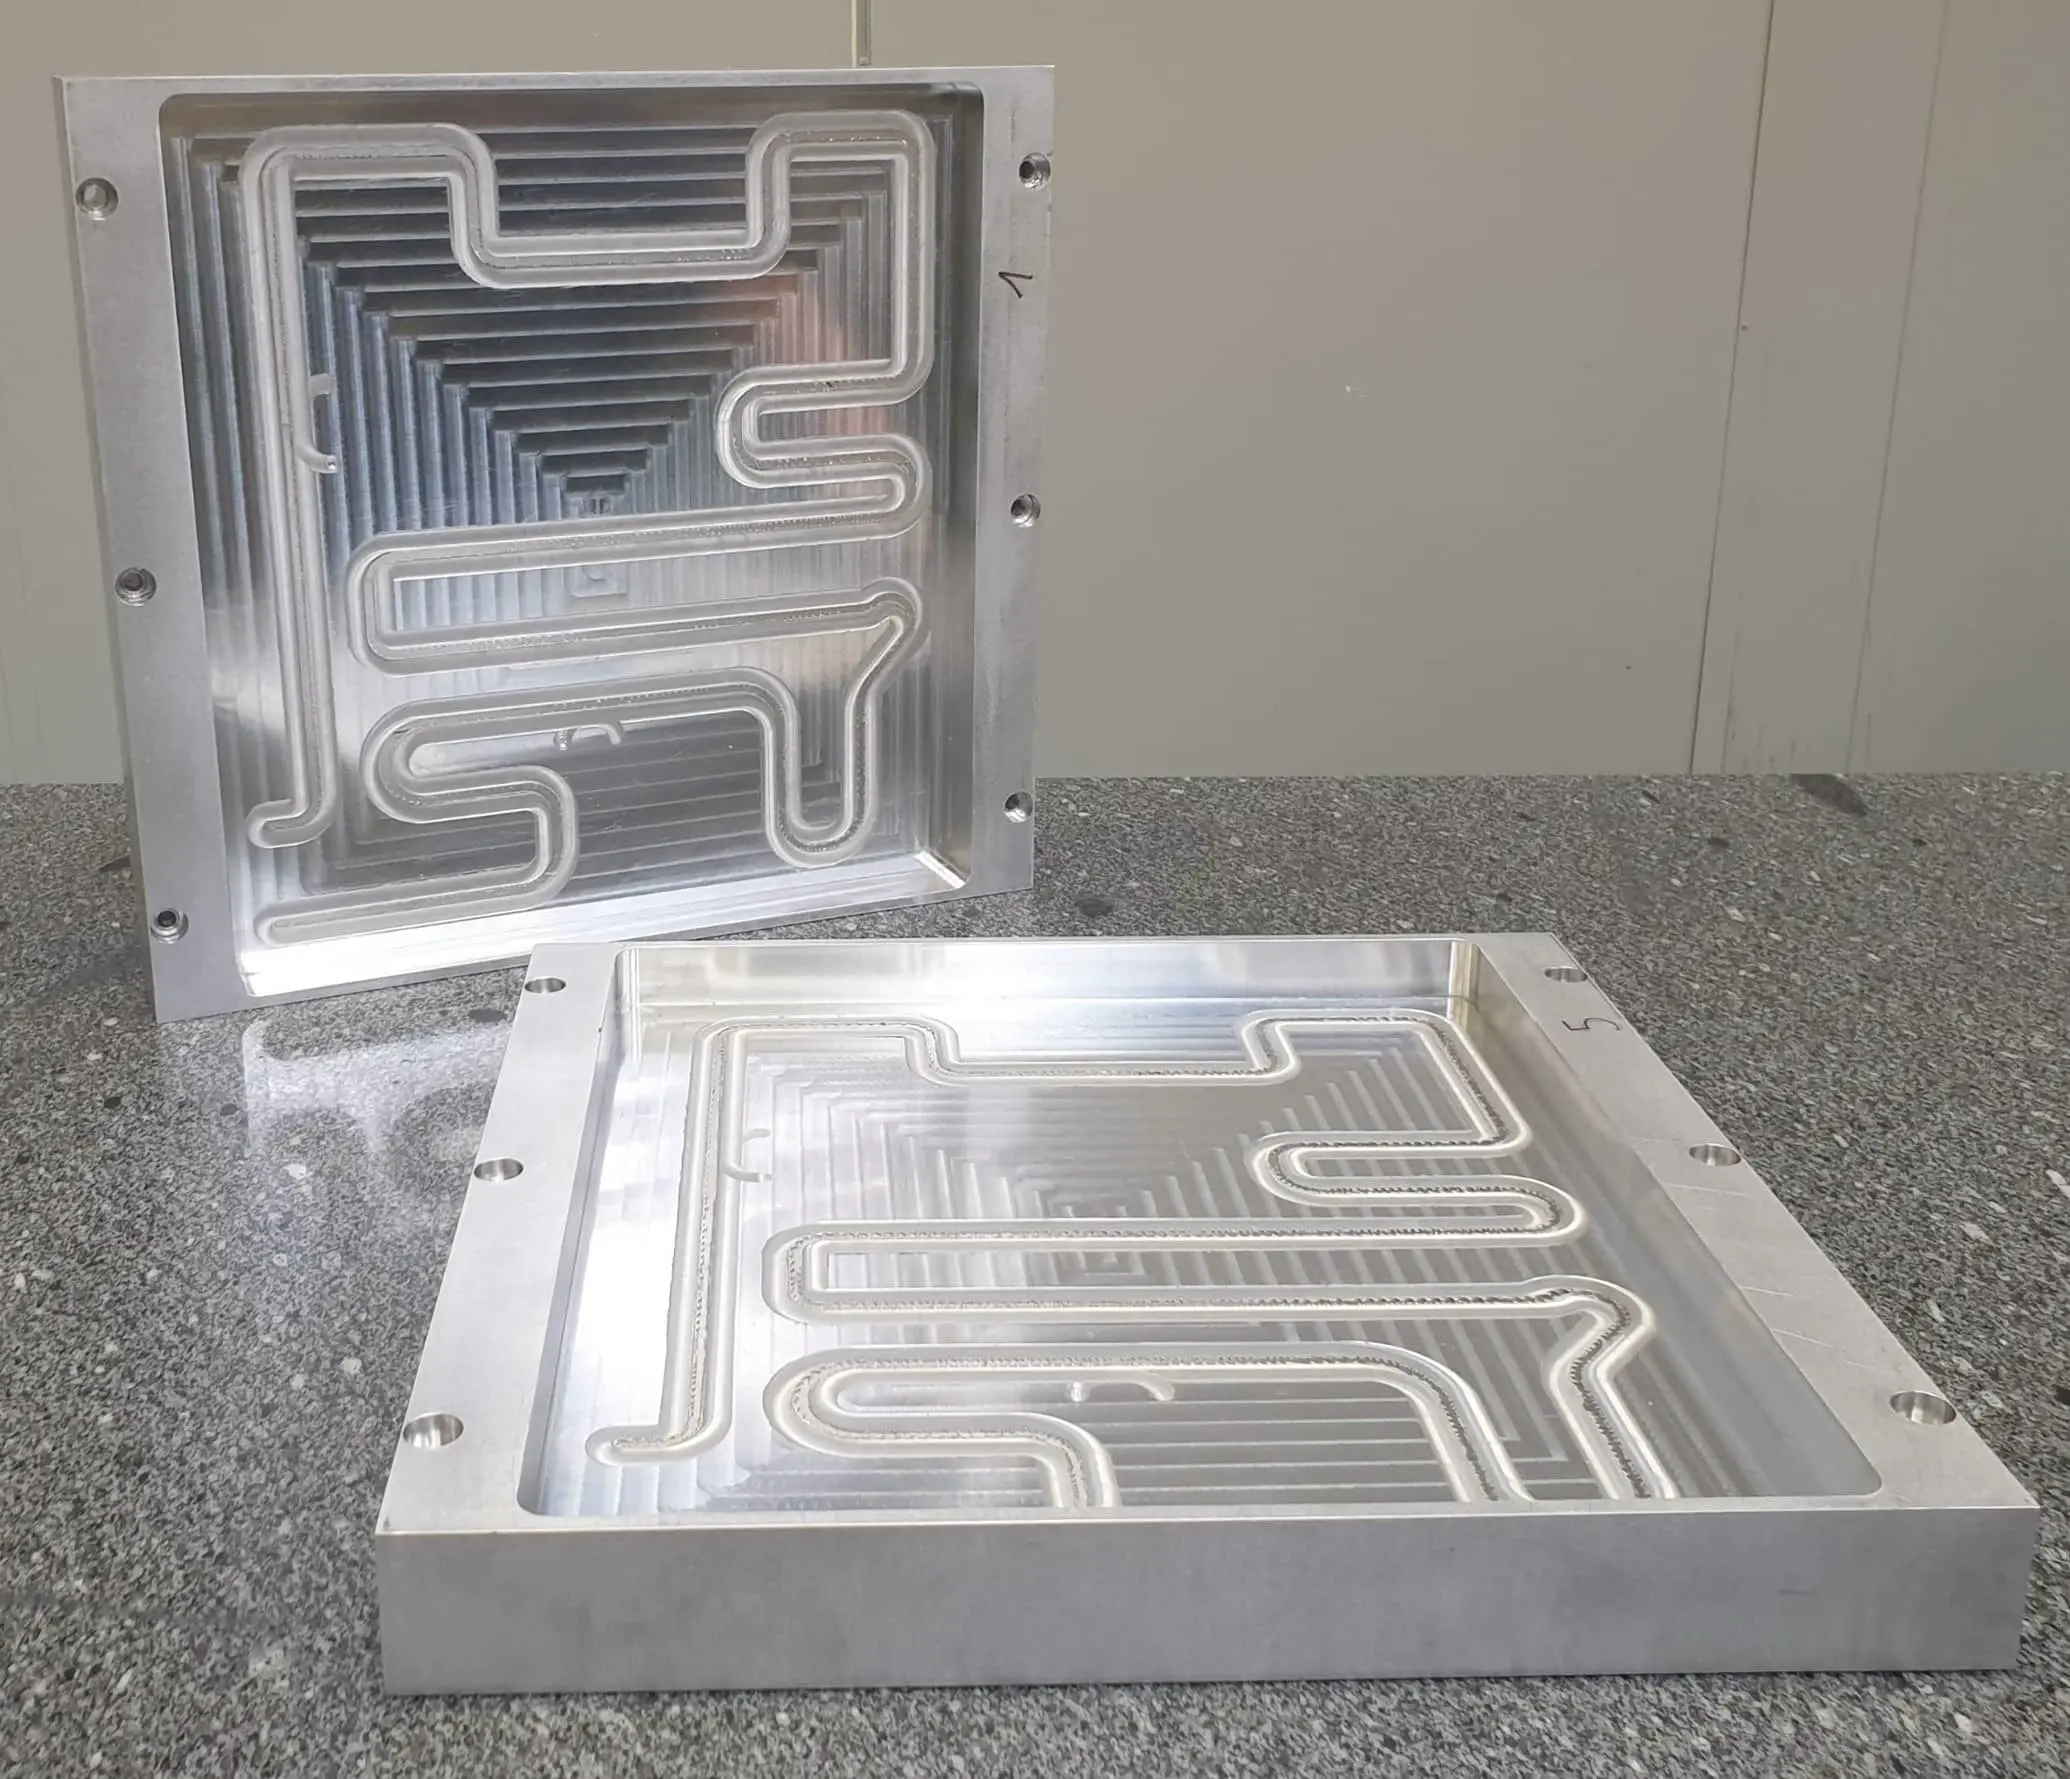
Piastra di raffreddamento a liquido in alluminio
Queste piastre di raffreddamento non presentano lo stesso numero di pezzi per lotto. Infatti, le piastre di raffreddamento destinate alla mobilità elettrica vengono prodotte in serie più grandi, mentre quelle lavorate a macchina, destinate a settori quali l’aeronautica, la difesa o l’energia eolica, vengono prodotte in serie più piccole, dell’ordine di circa 50 pezzi.
Le piastre di raffreddamento trovano impiego in diversi settori industriali. I principali sono quello ferroviario, dell’energia eolica e solare, spaziale, aeronautico, dei data center e della difesa; settori in cui la gestione termica riveste un’importanza fondamentale.
Piastre di raffreddamento: la sfida della gestione termica
Nel 90% dei sistemi energetici, le piastre di raffreddamento sono necessarie per la gestione della temperatura dei dispositivi. La gestione termica delle apparecchiature deve affrontare diverse sfide:
Prendiamo l’esempio della gestione termica nel settore aeronautico. In questo settore, il raffreddamento dei componenti elettronici rappresenterà la fetta di mercato più consistente tra il 2021 e il 2026 a causa della crescente domanda di automazione (Fonte:Temisth).
La sfida: occorre alloggiare un numero maggiore di componenti elettronici in uno spazio più piccolo e ristretto.

Nel settore aerospaziale e della difesa, le piastre di raffreddamento vengono utilizzate per raffreddare sistemi integrati (leggeri e compatti) quali radar o sistemi elettronici di controllo e di potenza. Queste piastre di raffreddamento a liquido sono molto specifiche: hanno un ciclo transitorio, ovvero vengono utilizzate sia per raffreddare che per riscaldare i componenti.
La sfida: una produzione su piccola scala a causa delle caratteristiche molto restrittive del mercato, soggetto a normative nazionali.

Pertanto, il mercato delle piastre di raffreddamento a liquido ha registrato una rapida crescita nell’ultimo decennio, in particolare nei settori dell’elettronica di potenza, dei laser, delle apparecchiature mediche e dell’automotive, come illustrato nel grafico sottostante.
Nel 2020, il numero di piastre di raffreddamento saldate con la tecnica FSW è stato di 250.000 unità, pari al 13% del mercato.

Fonte: Temisth
Perché utilizzare l’alluminio per le piastre di raffreddamento?
Per ottenere una piastra di raffreddamento a liquido efficiente, il materiale utilizzato deve essere termoconduttivo e il più leggero possibile. Inoltre, una volta assemblata, la piastra di raffreddamento deve essere impermeabile al 100%. Il materiale che soddisfa questi requisiti è l’alluminio. Presenta ottime proprietà meccaniche:
C’è però un problema: la saldabilità dell’alluminio. Trattandosi di un materiale con un’eccellente conduttività termica, il processo di saldatura può risultare complesso con le tecniche convenzionali di saldatura per fusione. Vediamo quindi come saldare la vostra piastra di raffreddamento in alluminio utilizzando un nuovo processo: la saldatura Friction Stir Welding.

Come si salda una piastra di raffreddamento a liquido?
Come accennato in precedenza, l’alluminio è un materiale caratterizzato da bassa densità, buona resistenza alla corrosione ed elevata conduttività termica ed elettrica. Tuttavia, a causa delle sue proprietà specifiche, la saldatura dell’alluminio può risultare più complessa. Data la sua elevata conduttività termica, sono necessarie energie di saldatura elevate. Altri aspetti da considerare sono la tendenza dell’alluminio a deformarsi durante la saldatura e i possibili difetti (fessurazioni, bolle, alterazione delle proprietà meccaniche, degrado del materiale).
Esistono diverse opzioni per la saldatura delle piastre di raffreddamento in alluminio: brasatura sotto vuoto, saldatura a fascio di elettroni o saldatura Friction Stir Welding. Per individuare il processo più adatto alla saldatura delle piastre di raffreddamento a liquido, occorre tenere conto dei costi operativi – costi di investimento e costo del rivestimento – nonché dei costi relativi al controllo qualità.
Costi operativi della produzione di piastre di raffreddamento a liquido
Il costo di esercizio comprende quindi il costo di investimento relativo alla macchina e il costo della copertura. Tali costi variano a seconda della tecnica di saldatura utilizzata:
| Costo della macchina | Costo della copertura | |
| Brasatura sotto vuoto | Forno a vuoto: 1 milione di euro | Copertura tagliata al laser: 5 € per pezzo |
| Saldatura laser | Macchina LBW: 1 milione di euro | Copertura lavorata: 100 € per pezzo |
| FSW | Testa FSW per macchina CNC: 98.000 € | Copertura tagliata al laser: 5 € per pezzo |
La differenza di costo del coperchio tra la brasatura sotto vuoto e la saldatura FSW e LBW è dovuta al fatto che nella LBW la progettazione del coperchio deve essere estremamente precisa, il che comporta costi aggiuntivi.
Costo del controllo qualità nella produzione di piastre di raffreddamento a liquido
Come i costi operativi, anche i costi del controllo qualità dipenderanno dalla tecnica di assemblaggio utilizzata:
| Controllo dei nuovi componenti | Rischi durante l’utilizzo | |
| Brasatura sotto vuoto | Esame a raggi X per individuare eventuali incollaggi o cedimenti del giunto di brasatura nel canale dell’acqua | Guasto della brasatura dovuto a un difetto iniziale di incollaggio non rilevato e a sollecitazioni da fatica dovute alla pressione ciclica |
| Saldatura a raggio laser (LBW) | Necessità di lavorazione meccanica e successiva prova con liquidi penetranti per individuare porosità | Perdita dovuta a porosità non rilevata (il liquido penetrante rileva solo le porosità passanti) e propagazione di crepe dovuta alla pressione ciclica |
| FSW | Nessun rischio di incollaggio Processo di saldatura allo stato solido: nessuna porosità | Nessuna |
Dopo questa analisi delle diverse tecniche di giunzione – brasatura sotto vuoto, LBW, FSW – possiamo constatare che l’FSW presenta un reale vantaggio sia in termini di costi operativi che di costi di controllo qualità. Ma l’FSW non è solo conveniente dal punto di vista economico. Vedremo che presenta anche molti altri vantaggi, in particolare per quanto riguarda la qualità e le prestazioni meccaniche del pezzo.
Cerchi una soluzione per saldare le tue piastre di raffreddamento in alluminio liquido?
Ecco la tecnica di saldatura consigliata: la saldatura Friction Stir Welding (FSW). La saldatura di una piastra di raffreddamento a liquido mediante FSW presenta diversi vantaggi:
Affinché la saldatura risulti efficace ed efficiente, è necessario tenere conto di diversi aspetti:
Nella saldatura di una piastra fredda lavorata con il processo FSW occorre tenere conto di quattro parametri:
Se vuoi sapere tutto sui parametri di saldatura FSW, ti invitiamo a leggere il nostro articolo “4 elementi essenziali per una saldatura FSW di altissima qualità”.

Fase finale: qualificazione della saldatura FSW
Una volta saldata la piastra di raffreddamento a liquido, è fondamentale sottoporla a qualificazione. La norma da seguire è la ISO 25239.
Primo controllo di qualità: il controllo visivo. Questo ci consentirà di verificare che non vi siano porosità sulla superficie o attraverso il foro di uscita, che vi siano sbavature minime o assenti e che la spalla dell’utensile abbia premuto bene sulla superficie.
Secondo controllo di qualità: il taglio metallografico. Questo ci consentirà di verificare in modo approfondito l’assenza di porosità e di confermare che la spalla dell’utensile abbia premuto contro la superficie della piastra di raffreddamento lavorata.
Terzo controllo di qualità: la prova di flessione. Se la saldatura è difettosa, il coperchio della piastra di raffreddamento si romperà in modo fragile. Se invece la saldatura è stata eseguita correttamente, il coperchio subirà una deformazione plastica fino a 90°.
Il quarto e ultimo controllo di qualità è la prova di tenuta. Questo test è fondamentale per una piastra di raffreddamento lavorata a macchina, poiché una piastra di raffreddamento che presenta perdite è inammissibile.
La saldatura Friction Stir Welding (FSW) è la soluzione ideale per l’unione delle vostre piastre di raffreddamento a liquido: impermeabilità al 100%, eccellente conduttività termica e un processo a basso costo. Per aiutarvi a migliorare ulteriormente il vostro processo, i nostri esperti FSW saranno al vostro fianco. Calcoli meccanici, resistenza alla fatica dei materiali, consigli sullo spessore e sulla larghezza della copertura, sull’utensile da utilizzare… Niente è troppo difficile per loro, quindi non esitate a contattarci: saremo a vostra disposizione per rispondere alle vostre domande.
Vuoi saperne di più?
Scarica il nostro white paper sulle piastre di raffreddamento liquide saldate con la tecnica FSW.
