
Saldatura Friction Stir Welding: confronto tra giunti di testa e a sovrapposizione
La saldatura Friction Stir Welding (FSW) può essere eseguita in due modi: saldatura di testa e saldatura a sovrapposizione. In questo articolo esaminiamo questi tipi di saldature FSW, approfondendo le differenze tra le due. Continua a leggere e chiarisci tutti i tuoi dubbi!

Prima di tutto, sai cosa sono la saldatura di testa e la saldatura a giunto? Se non lo sai, non preoccuparti e segui la guida!
Saldatura di testa
Per eseguire la saldatura di testa, posizioniamo i pezzi da saldare uno accanto all’altro.
All’interno della categoria della saldatura di testa, esistono 3 modi per posizionare i pezzi da saldare durante il processo FSW: giunto di testa a squadra, giunto di testa di bordo e giunto di testa a T.

Giunto di testa a squadrato

Giunto di testa con bordi a filo

Giunto a T
Nella sezione trasversale riportata di seguito è possibile osservare come viene realizzata internamente la saldatura di testa, in una saldatura dello spessore di 2 mm:

Sezioni trasversali di una saldatura FSW di testa
Un buon esempio di applicazione in cui viene eseguita una saldatura di testa è la produzione di dissipatori di calore:


Dissipatore di calore ad acqua saldato FSW per la mobilità elettrica
Ad esempio, in questo dissipatore di calore ad acqua per la mobilità elettrica, sull’alloggiamento è montato un coperchio attraverso il quale circola acqua fredda. Esso è saldato al dissipatore di calore mediante FSW, in particolare con saldatura di testa.
Un altro esempio di saldatura di testa è rappresentato da questi due componenti saldati realizzati con la tecnica del reocasting (FSW di componenti più complessi che in precedenza non erano realizzabili mediante fusione):
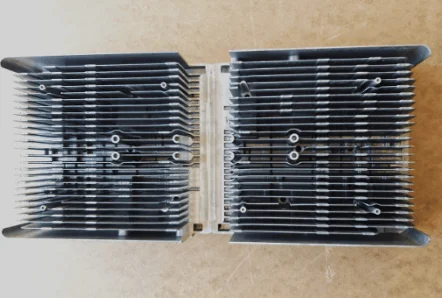

FSW di due pezzi realizzati con rheocasting
Saldatura a giunto
In alternativa, per eseguire la saldatura a sovrapposizione, i pezzi vengono posizionati uno sopra l’altro.
Anche in questo caso, esistono tre posizioni che è possibile adottare per eseguire la saldatura a sovrapposizione mediante la tecnica di saldatura Friction Stir Welding (Friction Stir Welding): giunto a sovrapposizione, giunto a sovrapposizione multipla e giunto a T.

Giunto a sovrapposizione

Giunto a incastro multiplo

Giunto a T
All’interno, questo tipo di saldatura si presenta così (spessore della saldatura: 5 mm):

Sezioni trasversali di una saldatura FSW a sovrapposizione
La saldatura a sovrapposizione viene utilizzata, ad esempio, per sostituire la rivettatura, per saldare staffe in rame o anche in caso di sostituzione del rame con l’alluminio:

Sostituzione della rivettatura con saldatura FSW per l’applicazione mista 2024-T3 e 7075-T6.

Saldatura FSW del rame sull’alluminio.
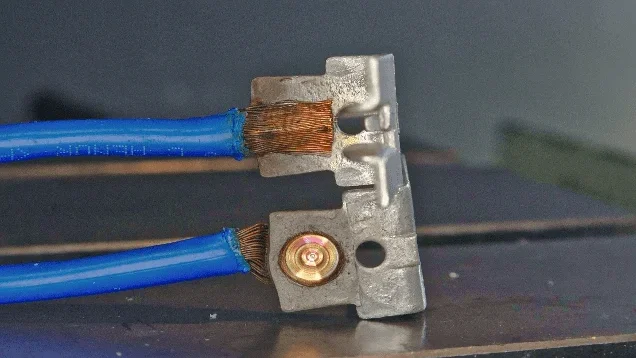
Saldatura a punti FSW di un connettore in rame stagnato su un cavo di rame.
Saldatura di testa e a sovrapposizione
Inoltre, è possibile utilizzare entrambi i tipi di saldatura nella stessa applicazione, come nel caso della produzione di pannelli rigidi.

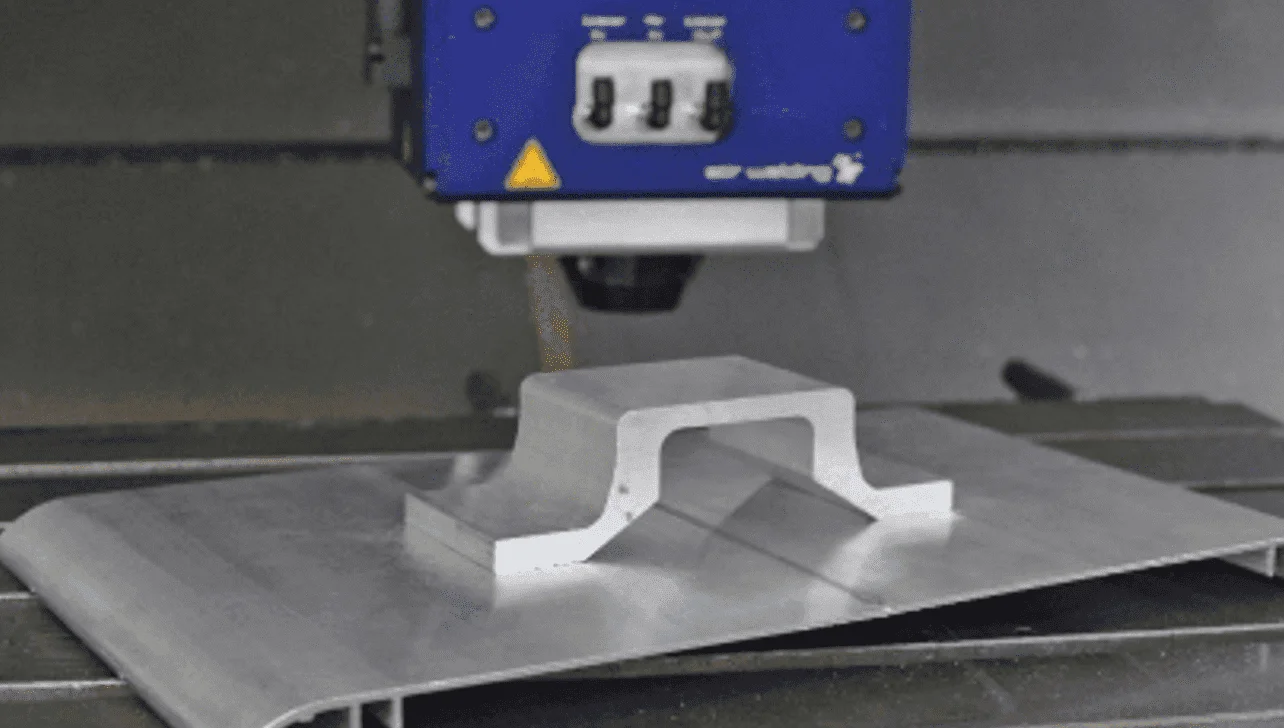
La decisione di scegliere tra saldatura di testa o a sovrapposizione come tipo di saldatura da eseguire dipende dall’applicazione a cui è destinata la saldatura Friction Stir Welding. Tuttavia, la scelta del tipo di saldatura influisce su 5 aspetti:
È importante essere consapevoli di queste differenze per poter scegliere, nel modo più efficiente possibile, il tipo di saldatura più adatto. Di seguito, quindi, illustriamo ciascuna di esse passo dopo passo.
Difetti comuni nella saldatura a testa e a sovrapposizione
Durante l’esecuzione del processo di saldatura Friction Stir Welding possono verificarsi dei difetti. È necessario prestare particolare attenzione per evitarli, al fine di ottenere una saldatura di alta qualità. Alcuni di essi possono verificarsi indipendentemente dalla posizione dei pezzi durante la saldatura, ovvero possono presentarsi sia che si tratti di saldatura di testa che di sovrapposizione.
Ad esempio, tra i tipi di difetti che possono manifestarsi indipendentemente dal fatto che si tratti di una saldatura di testa o a sovrapposizione vi sono le sbavature e i fori di vermi (entrambi visibili ad occhio nudo):

Flash

Tunnel spaziale
Tuttavia, esistono altri tipi di difetti FSW specificamente associati alla saldatura di testa o a sovrapposizione.
Difetti frequenti della FSW nella saldatura di testa
Nel caso di una saldatura di testa, occorre prestare particolare attenzione alla possibilità che si verifichi una mancanza di penetrazione.
Questo difetto si verifica quando l’utensile FSW non attraversa completamente i pezzi, lasciando una parte di essi non saldata. Si tratta di un difetto interno, pertanto non visibile a occhio nudo.
Se osserviamo il difetto dall’interno, possiamo notare che le parti non sono state saldate, ma semplicemente incollate tra loro. Nelle immagini seguenti è visibile la linea che separa le due parti e dimostra che non sono state saldate (poiché le parti non sono state rimosse per formare un unico pezzo):

Mancanza di penetrazione
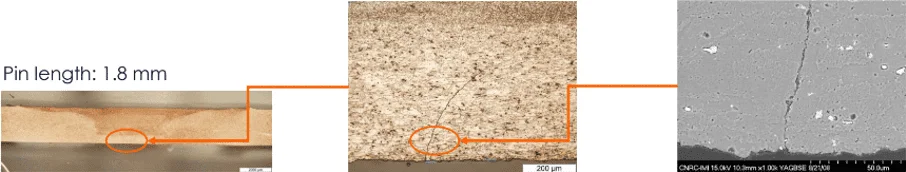
Tuttavia, non dovremmo preoccuparci eccessivamente di questo difetto, poiché è facilmente evitabile. Pertanto, se ci concentriamo su questo punto, eseguire la saldatura di testa risulta più semplice rispetto alla saldatura a sovrapposizione.
Difetti frequenti della FSW nella saldatura a sovrapposizione
Quando si parla dei difetti che possono verificarsi durante l’esecuzione di una saldatura a sovrapposizione, occorre tenere in considerazione il fenomeno dell’aggancio e quello del “kissing-bond”:
Da un lato, il fenomeno del “kissing bond” si verifica quando l’interfaccia tra i due metalli da unire non viene sufficientemente riscaldata e mescolata, il che comporta la formazione di uno strato di ossido residuo. A livello dell’interfaccia, l’adesione potrebbe essere scarsa o assente, aumentando la sollecitazione locale nella saldatura durante le sollecitazioni meccaniche. Nel caso della saldatura a sovrapposizione, l’eliminazione dell’ossido all’interfaccia tra le lamiere risulta più difficile rispetto alla saldatura di testa, a causa dell’orientamento dell’interfaccia del giunto rispetto all’utensile FSW.
D’altra parte, il difetto di aggancio si forma quando l’interfaccia tra i due fogli da unire viene spinta verso l’interno del foglio superiore, riducendo di fatto l’area della sezione trasversale di quest’ultimo. Il difetto di aggancio si verifica nella TMAZ dell’AS (TMAZ = zona termomeccanicamente interessata). Inoltre, la forma e la direzione verticale dell’intaglio possono ridurre le proprietà meccaniche fungendo da punto di inizio della fessurazione durante il carico trasversale. Infine, si osserva un assottigliamento del foglio superiore su entrambi i lati. Come nel caso del difetto di aggancio, tale assottigliamento è dovuto al sollevamento dell’interfaccia all’interno del foglio superiore, con conseguente riduzione della sua sezione trasversale.

Hooking
Nell’immagine seguente si può notare come entrambi i difetti si siano formati nella stessa saldatura a sovrapposizione:

A differenza della mancanza di penetrazione, è più difficile prevenire l’insorgere di difetti di aggancio e di “kissing-bond”. Per questo motivo, è necessario affidarsi a esperti in grado di impostare parametri di saldatura adeguati e di utilizzare l’utensile FSW corretto. Ma non preoccupatevi: noi di Stirweld possiamo aiutarvi.
Resistenza della saldatura Friction Stir Welding in base al tipo di saldatura (a sovrapposizione/di testa)
I difetti segnalati in precedenza hanno un impatto notevole sulla resistenza meccanica durante l’esecuzione della saldatura Friction Stir Welding.
Il difetto di aggancio provoca l’insorgere di una cricca e riduce quindi la resistenza alla fatica. Questo difetto non causa una rottura immediata del pezzo saldato ma, con il tempo, poiché le due parti non sono completamente saldate ma semplicemente agganciate tra loro, entrambe potrebbero finire per separarsi:

Visualizzazione dell’aggancio in sezione trasversale

Grave difetto causato dalle forze esercitate sulla piastra superiore nella direzione che vediamo sopra.
Passando ora a parlare specificamente del difetto di giunzione a contatto, trattandosi di una zona non agitata, riduciamo la sezione della saldatura. In altre parole, riduciamo la resistenza meccanica della saldatura proprio perché la sua sezione è più piccola.
Questi difetti (aggancio e “kissing-bond”) sono quelli che incidono direttamente sulla resistenza della saldatura, ed entrambi possono verificarsi nella saldatura a sovrapposizione. Pertanto, le saldature a sovrapposizione presentano generalmente una resistenza inferiore rispetto alle saldature di testa.

Velocità di saldatura FSW
Come accennato in precedenza, il fenomeno dell’aggancio e il legame da bacio sono dovuti a un’agitazione insufficiente. Pertanto, per evitare che si verifichino questi difetti, è necessario aumentare l’efficacia dell’agitazione, cosa che si ottiene riducendo la velocità di saldatura FSW.
Pertanto, nel confrontare le saldature di testa e a sovrapposizione, occorre tenere conto del fatto che la saldatura a sovrapposizione (essendo quella che presenta la possibilità di creare fenomeni di aggancio e di “kissing-bond”) è quella che deve essere eseguita a una velocità inferiore. Nello specifico, la saldatura a sovrapposizione viene solitamente eseguita a una velocità di 2,5 metri al minuto, mentre la saldatura di testa viene eseguita a una velocità di 3,0 metri al minuto.
Preparazione della superficie FSW
Durante la saldatura Friction Stir Welding (FSW) non viene aggiunto alcun materiale nella zona di saldatura. Pertanto, la FSW non è in grado di compensare un gioco eccessivo tra i due componenti da saldare. Nel caso della saldatura di testa, il gioco massimo consentito è pari al 10% dello spessore (fino a 10 millimetri). Se il gioco supera tale percentuale, si verifica un difetto di tipo “buco” nella saldatura. Per questo motivo, prima di eseguire una saldatura di testa, è importante effettuare un’accurata preparazione dei bordi. Esistono diversi modi per eseguire questo processo: taglio laser, taglio ad acqua o lavorazione meccanica. Tuttavia, non può essere eseguito mediante cesoiatura.
Per la saldatura a sovrapposizione FSW non è necessaria alcuna preparazione dei bordi, poiché i pezzi da saldare vengono sovrapposti l’uno all’altro. Inoltre, non è richiesta alcuna ulteriore preparazione della superficie (né sgrassaggio, né spazzolatura).

Saldatura Friction Stir Welding: sistema di serraggio
Lo stesso principio vale per il sistema di serraggio. Poiché durante l’esecuzione di una saldatura di testa non è possibile avere un gioco superiore al 10% dello spessore dei pezzi da saldare, è di fondamentale importanza disporre di un sistema di serraggio adeguato. Questo deve essere sufficientemente preciso da impedire che si verifichi un gioco maggiore.
Questo processo è reso possibile dalla saldatura Friction Stir Welding di tipo sovrapposto. Perché? L’utensile spinge un pezzo sopra l’altro con una forza tale da ridurre al minimo lo spazio tra i componenti.
Inoltre, quando si esegue una saldatura di testa, è fondamentale che l’utensile segua la linea di giunzione. Il motivo è che, se l’utensile FSW si discosta da questa linea di giunzione, potrebbero verificarsi difetti quali la mancanza di penetrazione. È quindi importante che il sistema di serraggio garantisca che l’utensile si trovi sempre nella posizione corretta durante l’esecuzione della saldatura Friction Stir Welding (FSW). Tuttavia, quando si esegue una saldatura a sovrapposizione FSW non è necessario seguire alcuna linea di giunzione, pertanto il sistema di serraggio può essere meno preciso.
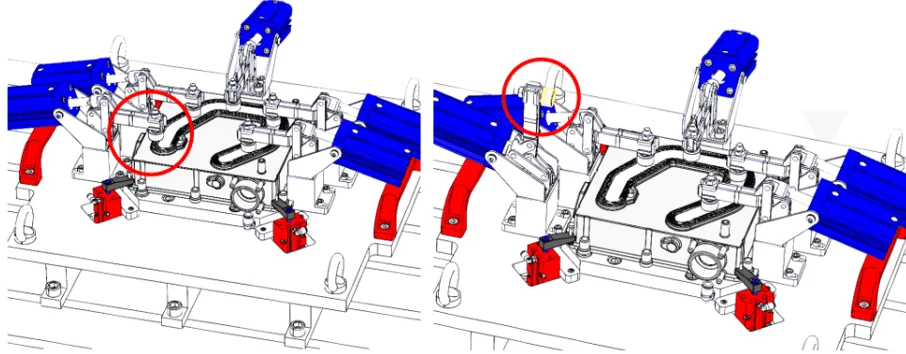
Strumento automatica per saldatura di testa

Qualità della tenuta FSW
Infine, va sottolineato che in entrambi i casi (saldatura di testa e a sovrapposizione) si ottengono giunti impermeabili all’acqua e ermetici. Pertanto, per quanto riguarda questa caratteristica, non è possibile individuare differenze tra i due tipi di saldatura FSW.

Nel corso di questo articolo abbiamo approfondito i diversi tipi di saldatura FSW: di testa e a sovrapposizione. Di seguito è riportata un’infografica riassuntiva che vi aiuterà a chiarire tutte le informazioni:

Se hai ancora dei dubbi su quale tipo di saldatura FSW sia più adatto alla tua applicazione, non preoccuparti: possiamo aiutarti a risolverli! Noi di Stirweld possiamo contare su un team di professionisti qualificati che, grazie al nostro ufficio progettazione, ti guideranno nei tuoi primi passi nel mondo della saldatura per attrito con agitazione ( FSW).
Non esitate a contattarci senza alcun impegno
Siamo qui per aiutarti!
