CANDIDATURE AU PROGRAMME FSW

Dissipateurs thermiques soudés par FSW

Améliorez la planéité et réduisez les coûts de fabrication grâce à un procédé de soudage en un seul passage.
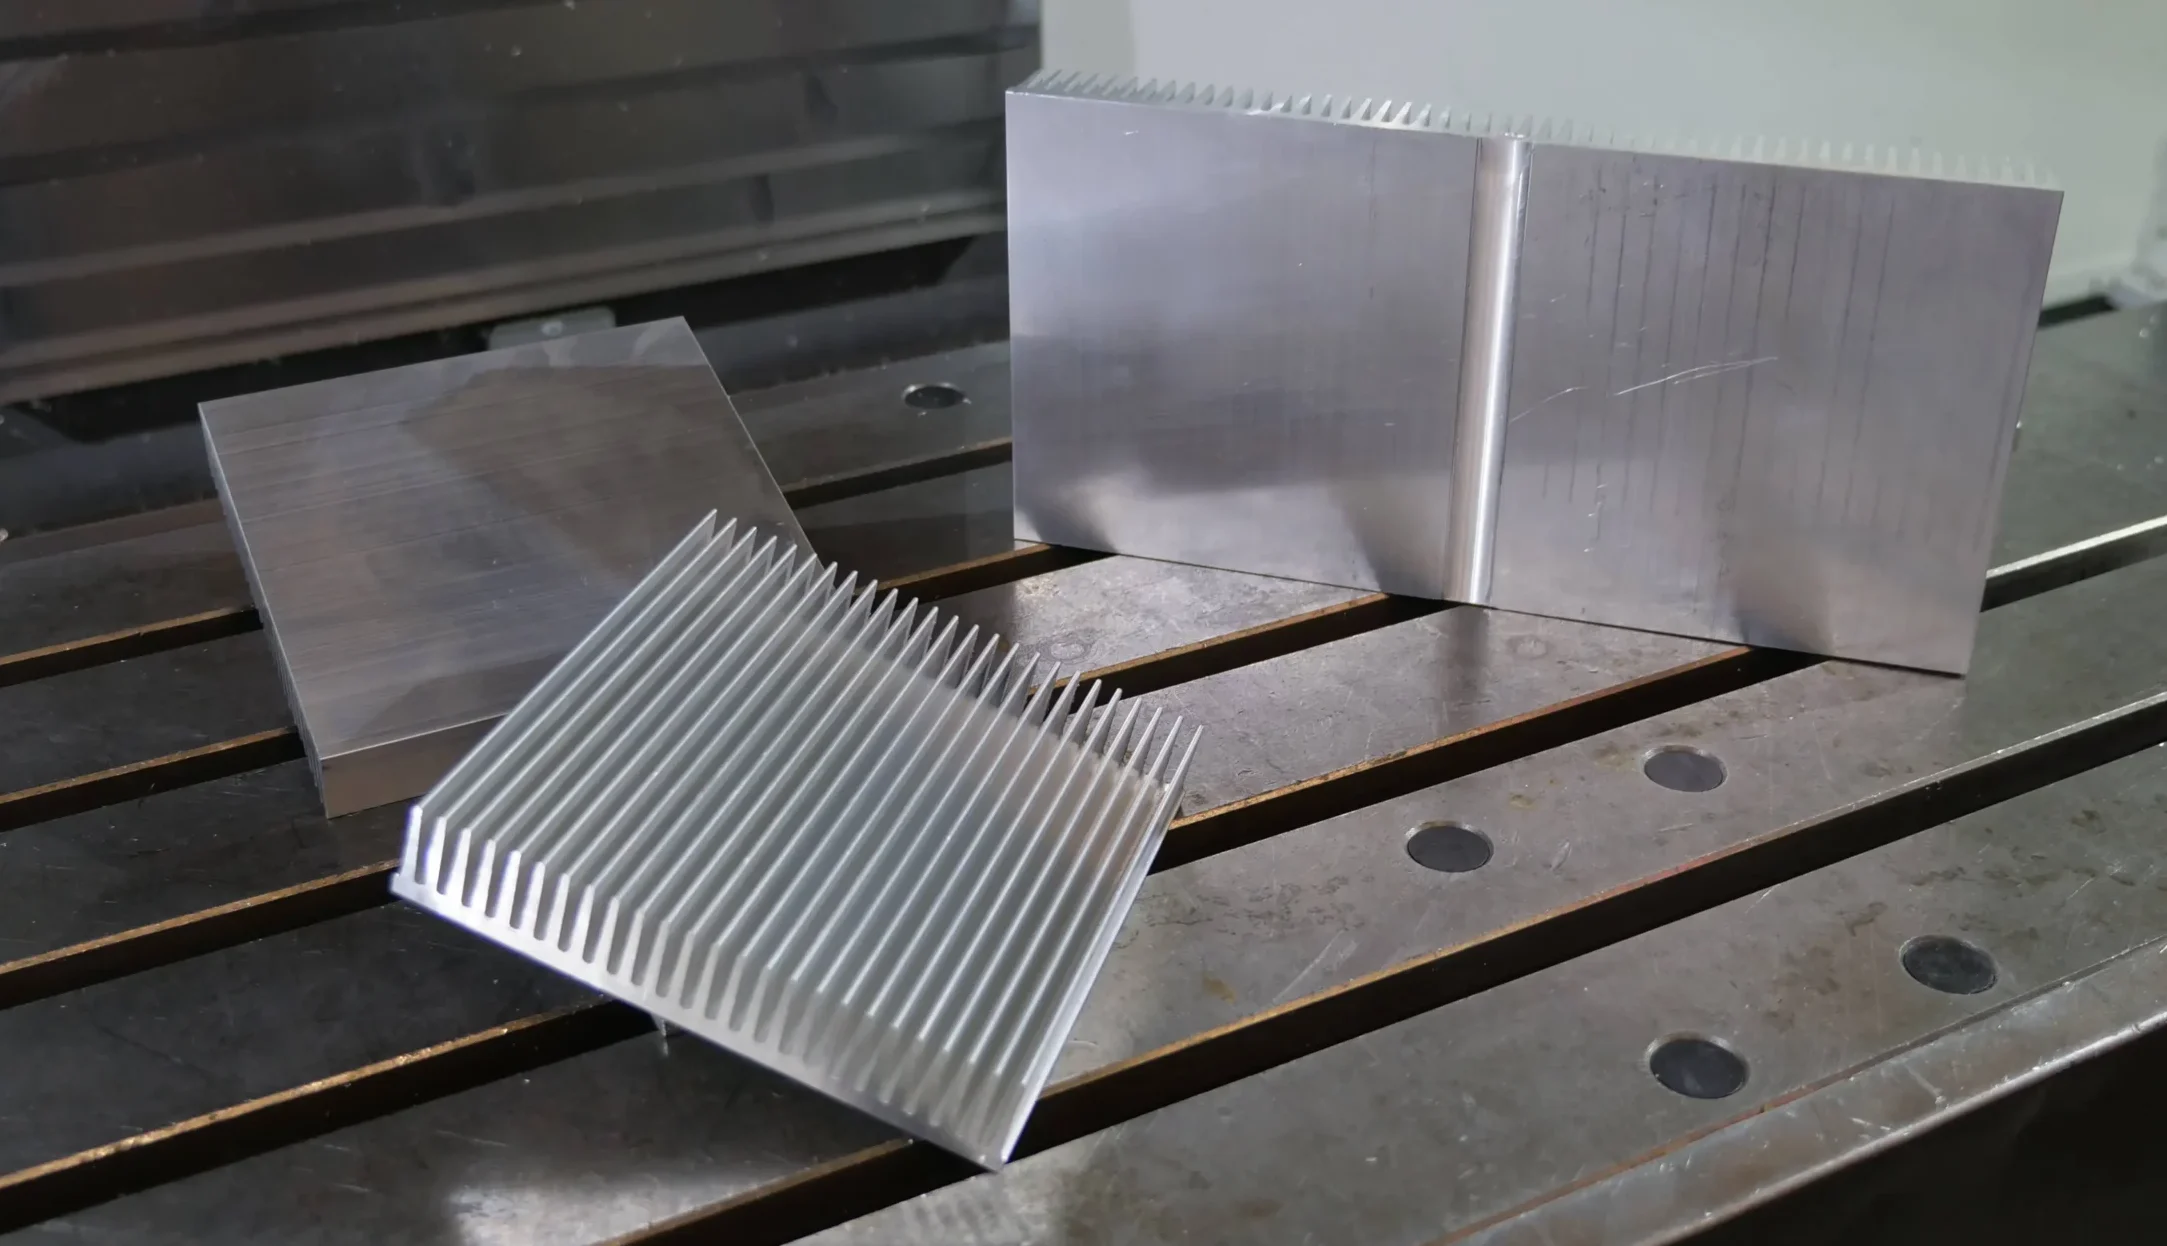
dissipateurs thermiques assemblés par FSW

Pourquoi choisir le soudage par friction-malaxage pour l’assemblage de votre dissipateur thermique ?

Les dissipateurs thermiques en aluminium sont fabriqués à partir de profilés extrudés qui doivent être assemblés par soudage pour former des dissipateurs plus larges. L’épaisseur de leur base, qui nécessite généralement une pénétration de soudure de 6 à 12 mm, rend l’assemblage particulièrement difficile avec les techniques de soudage par fusion classiques.

Alors que le soudage MIG/TIG nécessite plusieurs passes, le soudage par friction-malaxage (FSW) permet d’obtenir la pénétration requise en une seule passe. Il en résulte une meilleure planéité, des soudures exemptes de porosité, un processus automatisé reproductible et des coûts de consommables nettement inférieurs.
une planéité parfaite des dissipateurs thermiques

Une planéité jusqu’à 20 fois supérieure

Réduire les déformations dues au soudage de 10 à 20 fois par rapport au soudage MIG/TIG à plusieurs passes.
une meilleure étanchéité des dissipateurs thermiques

Étanchéité améliorée

Obtenez des soudures de haute qualité, sans porosité, éliminant ainsi une source majeure de défauts pour garantir une étanchéité fiable dans les assemblages de dissipateurs thermiques.
fsw cold plate

Soudage automatisé

Réduisez le recours à des soudeurs manuels qualifiés grâce à un processus automatisé cohérent et reproductible.
assemblage à faible coût

Réduction des coûts de soudage

Réduisez les coûts liés aux consommables jusqu’à 10 fois, passant d’environ 1 €/m par passe MIG/TIG à 0,10 €/m avec la technique FSW.

Caractéristiques techniques des dissipateurs thermiques soudés par FSW
soudage par bandes thermiques

La base plate d’un dissipateur thermique en aluminium doit être suffisamment épaisse pour permettre l’extrusion et le montage des composants électroniques. Par conséquent, l’assemblage d’un dissipateur thermique nécessite généralement une profondeur de pénétration de soudure comprise entre 6 et 12 mm.

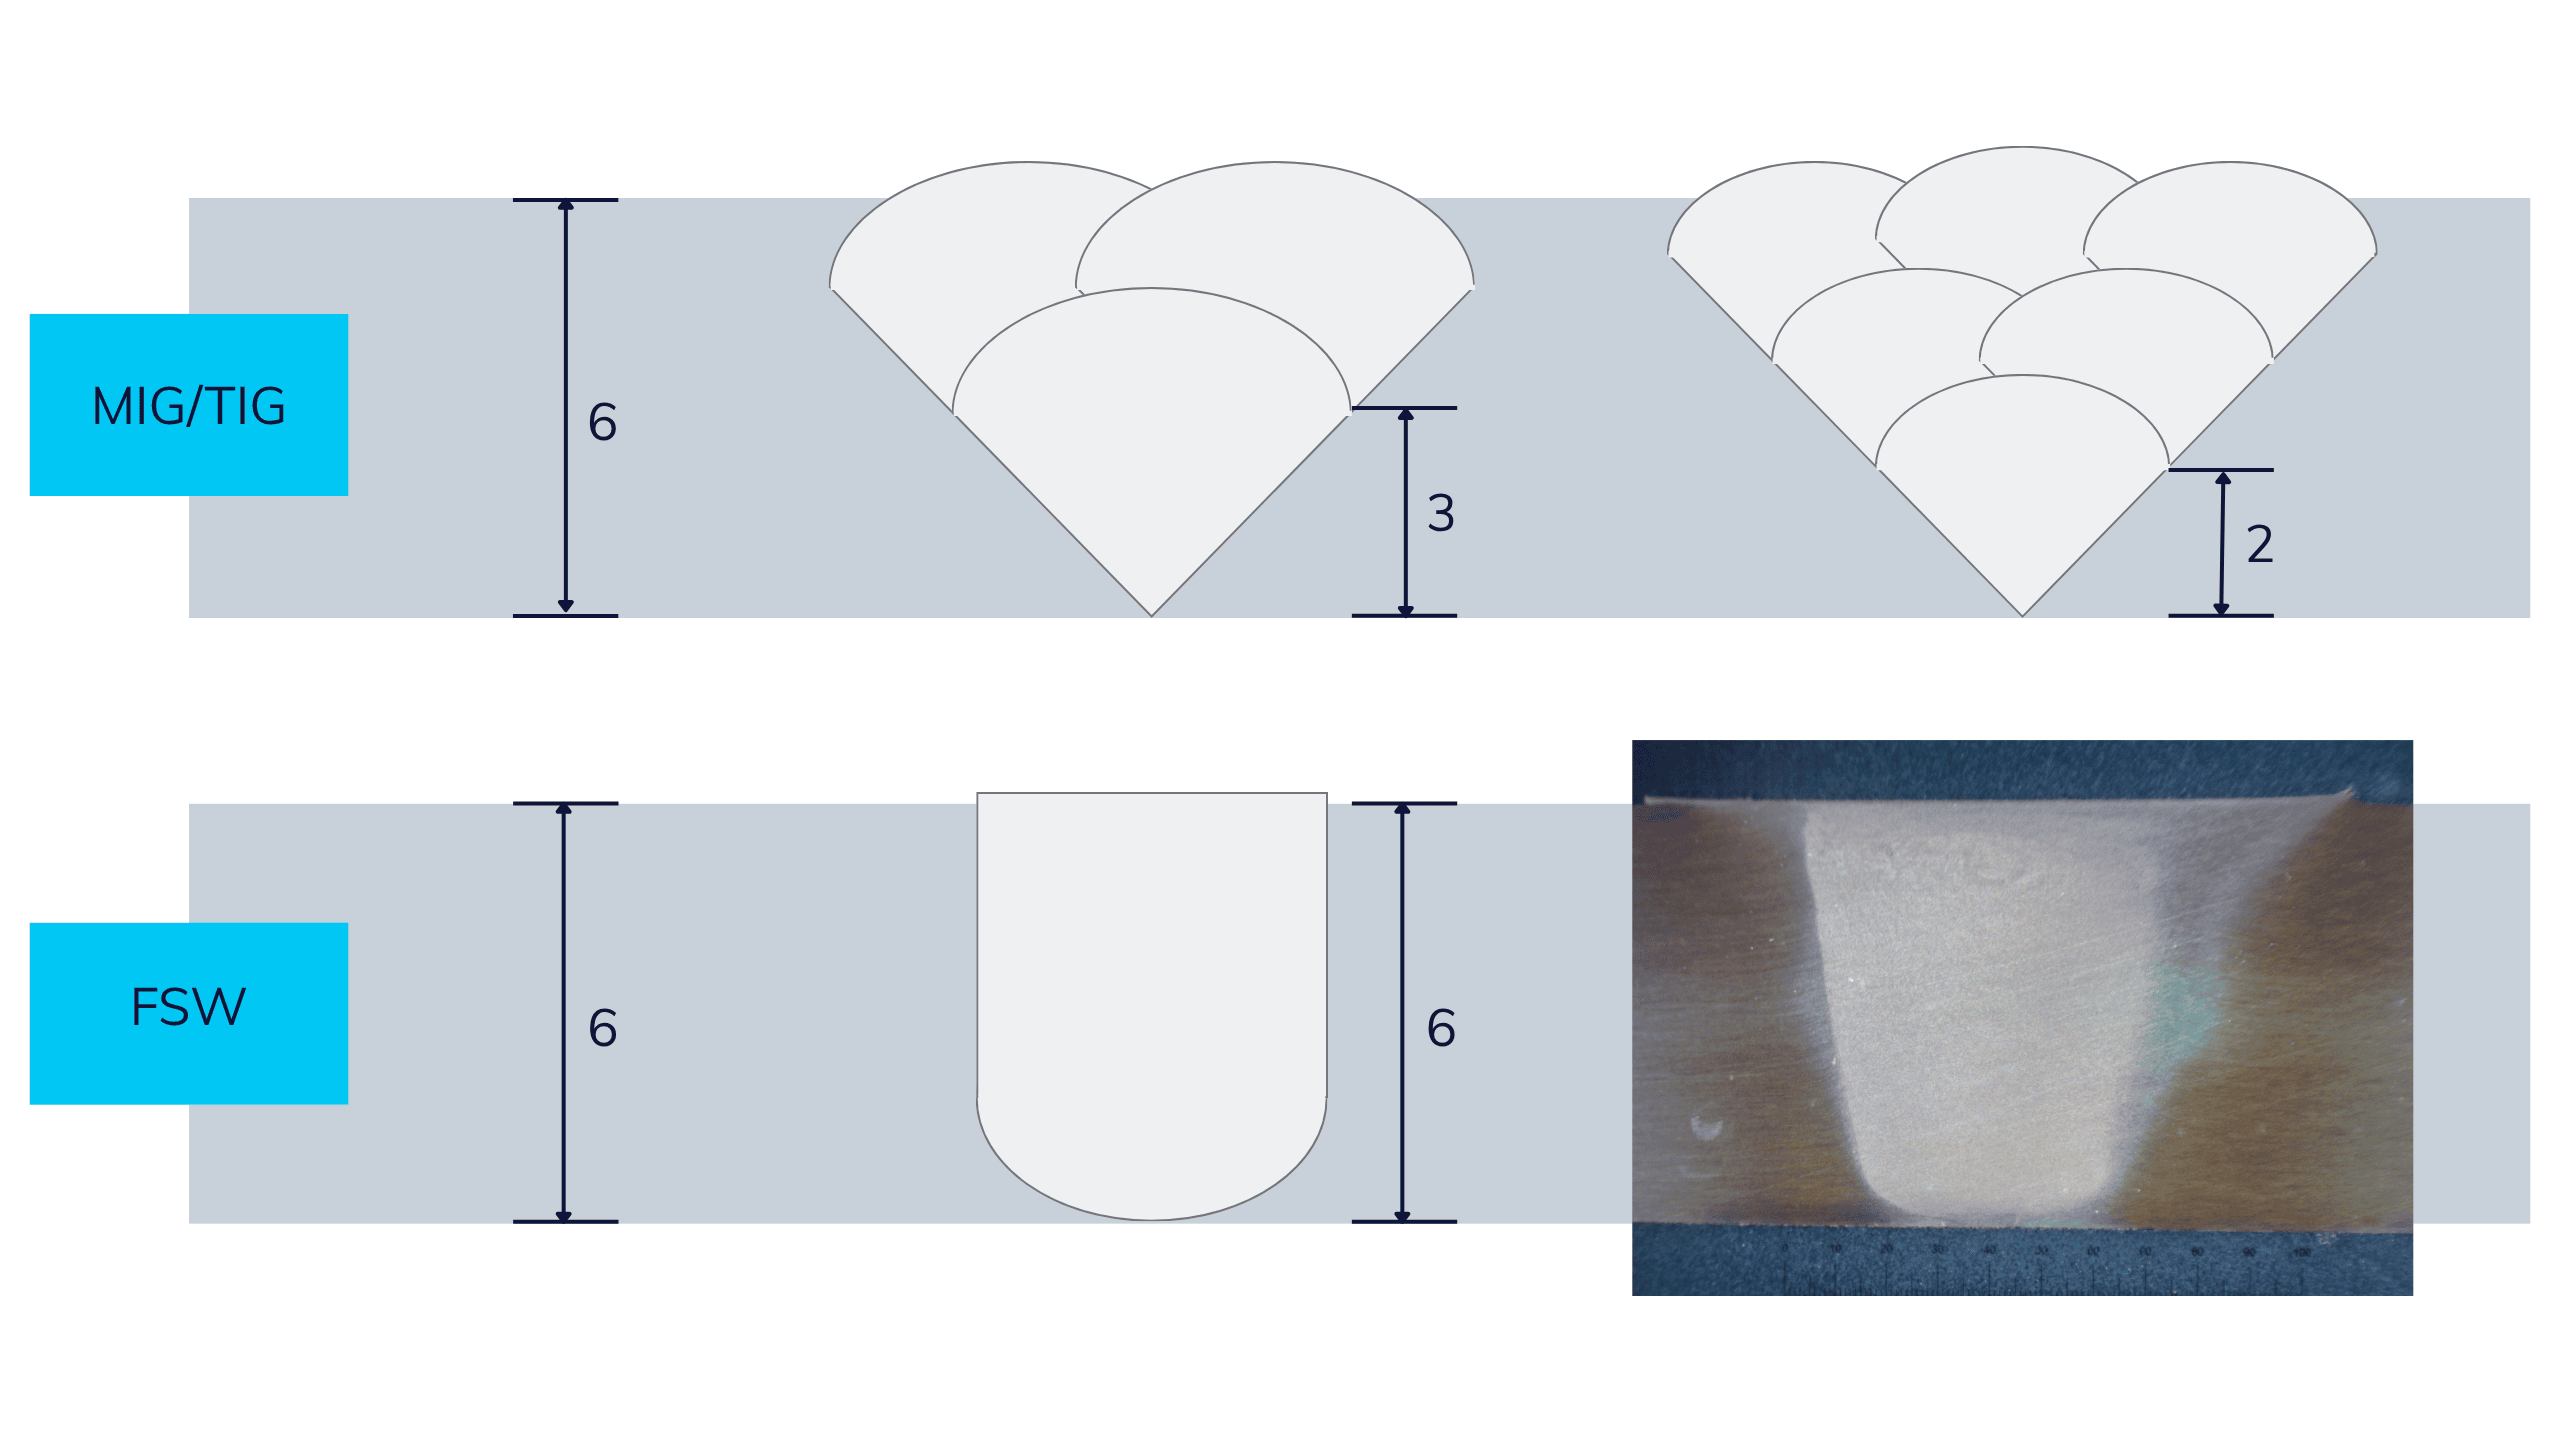
Le procédé FSW permet d’obtenir cette pénétration en un seul passage avec des arêtes droites. Comme l’illustre l’exemple d’une section de 6 mm, les procédés MIG/TIG nécessitent plusieurs passages, en fonction de la pénétration obtenue par passage. Pour des sections plus épaisses, jusqu’à 12 mm, ce nombre peut passer à 4 à 6 passages.

En remplaçant le soudage en plusieurs passes par une seule passe de soudage par friction-malaxage (FSW), les fabricants peuvent se passer de la préparation des bords et du chanfreinage, tout en limitant les déformations dues au soudage et en réduisant le risque de défauts associés aux passes multiples. La diminution du nombre de défauts de soudure et l’absence de porosité avec le FSW contribuent également à une étanchéité plus fiable, une exigence essentielle pour les assemblages de dissipateurs thermiques.

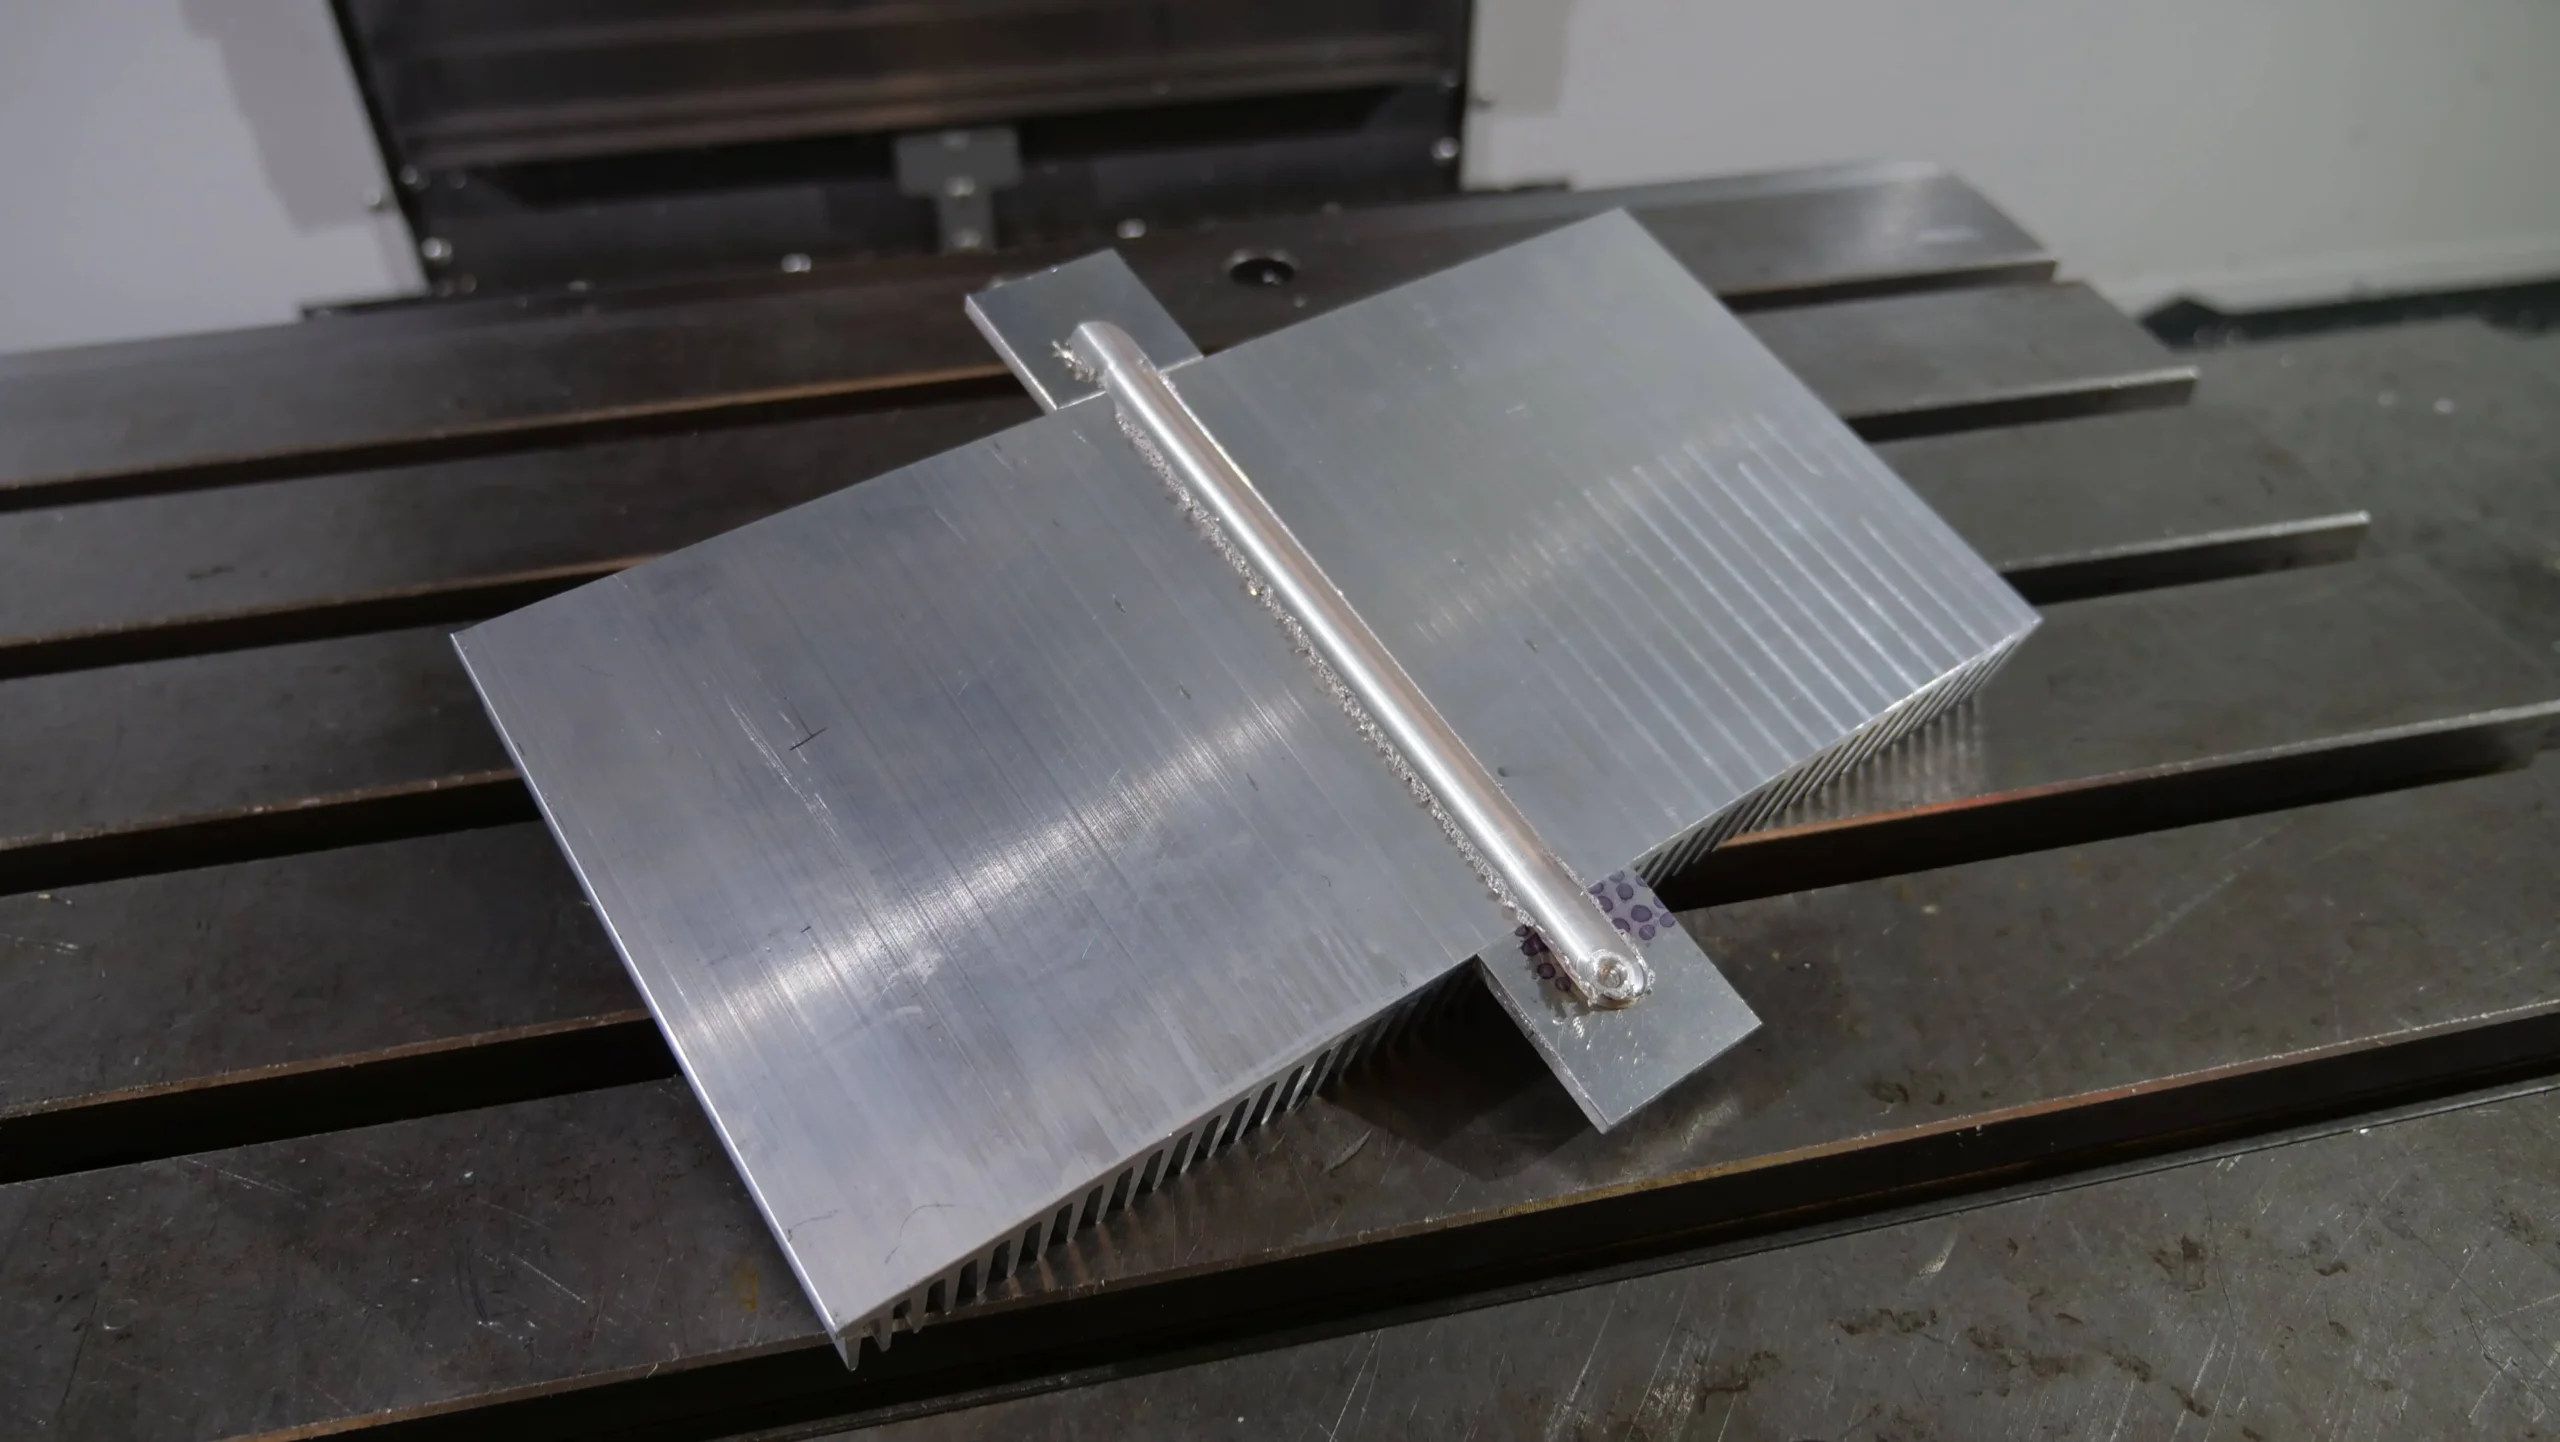
Pour les dissipateurs thermiques nécessitant une étanchéité totale, on utilise des zones d’entrée et de sortie afin de commencer et de terminer la soudure FSW à l’extérieur de la pièce finale. Commencer ou terminer directement au bord du dissipateur thermique laisserait une zone non soudée, ce qui pourrait entraîner un défaut d’étanchéité.

Les sections d’entrée et de sortie garantissent que le dissipateur thermique est correctement soudé sur toute sa longueur. Une fois le soudage terminé, ces sections supplémentaires sont retirées lors de l’usinage visant à obtenir les dimensions finales et la planéité du dissipateur thermique.

dissipateur thermique soudé par FSW avec sections d'entrée et de sortie
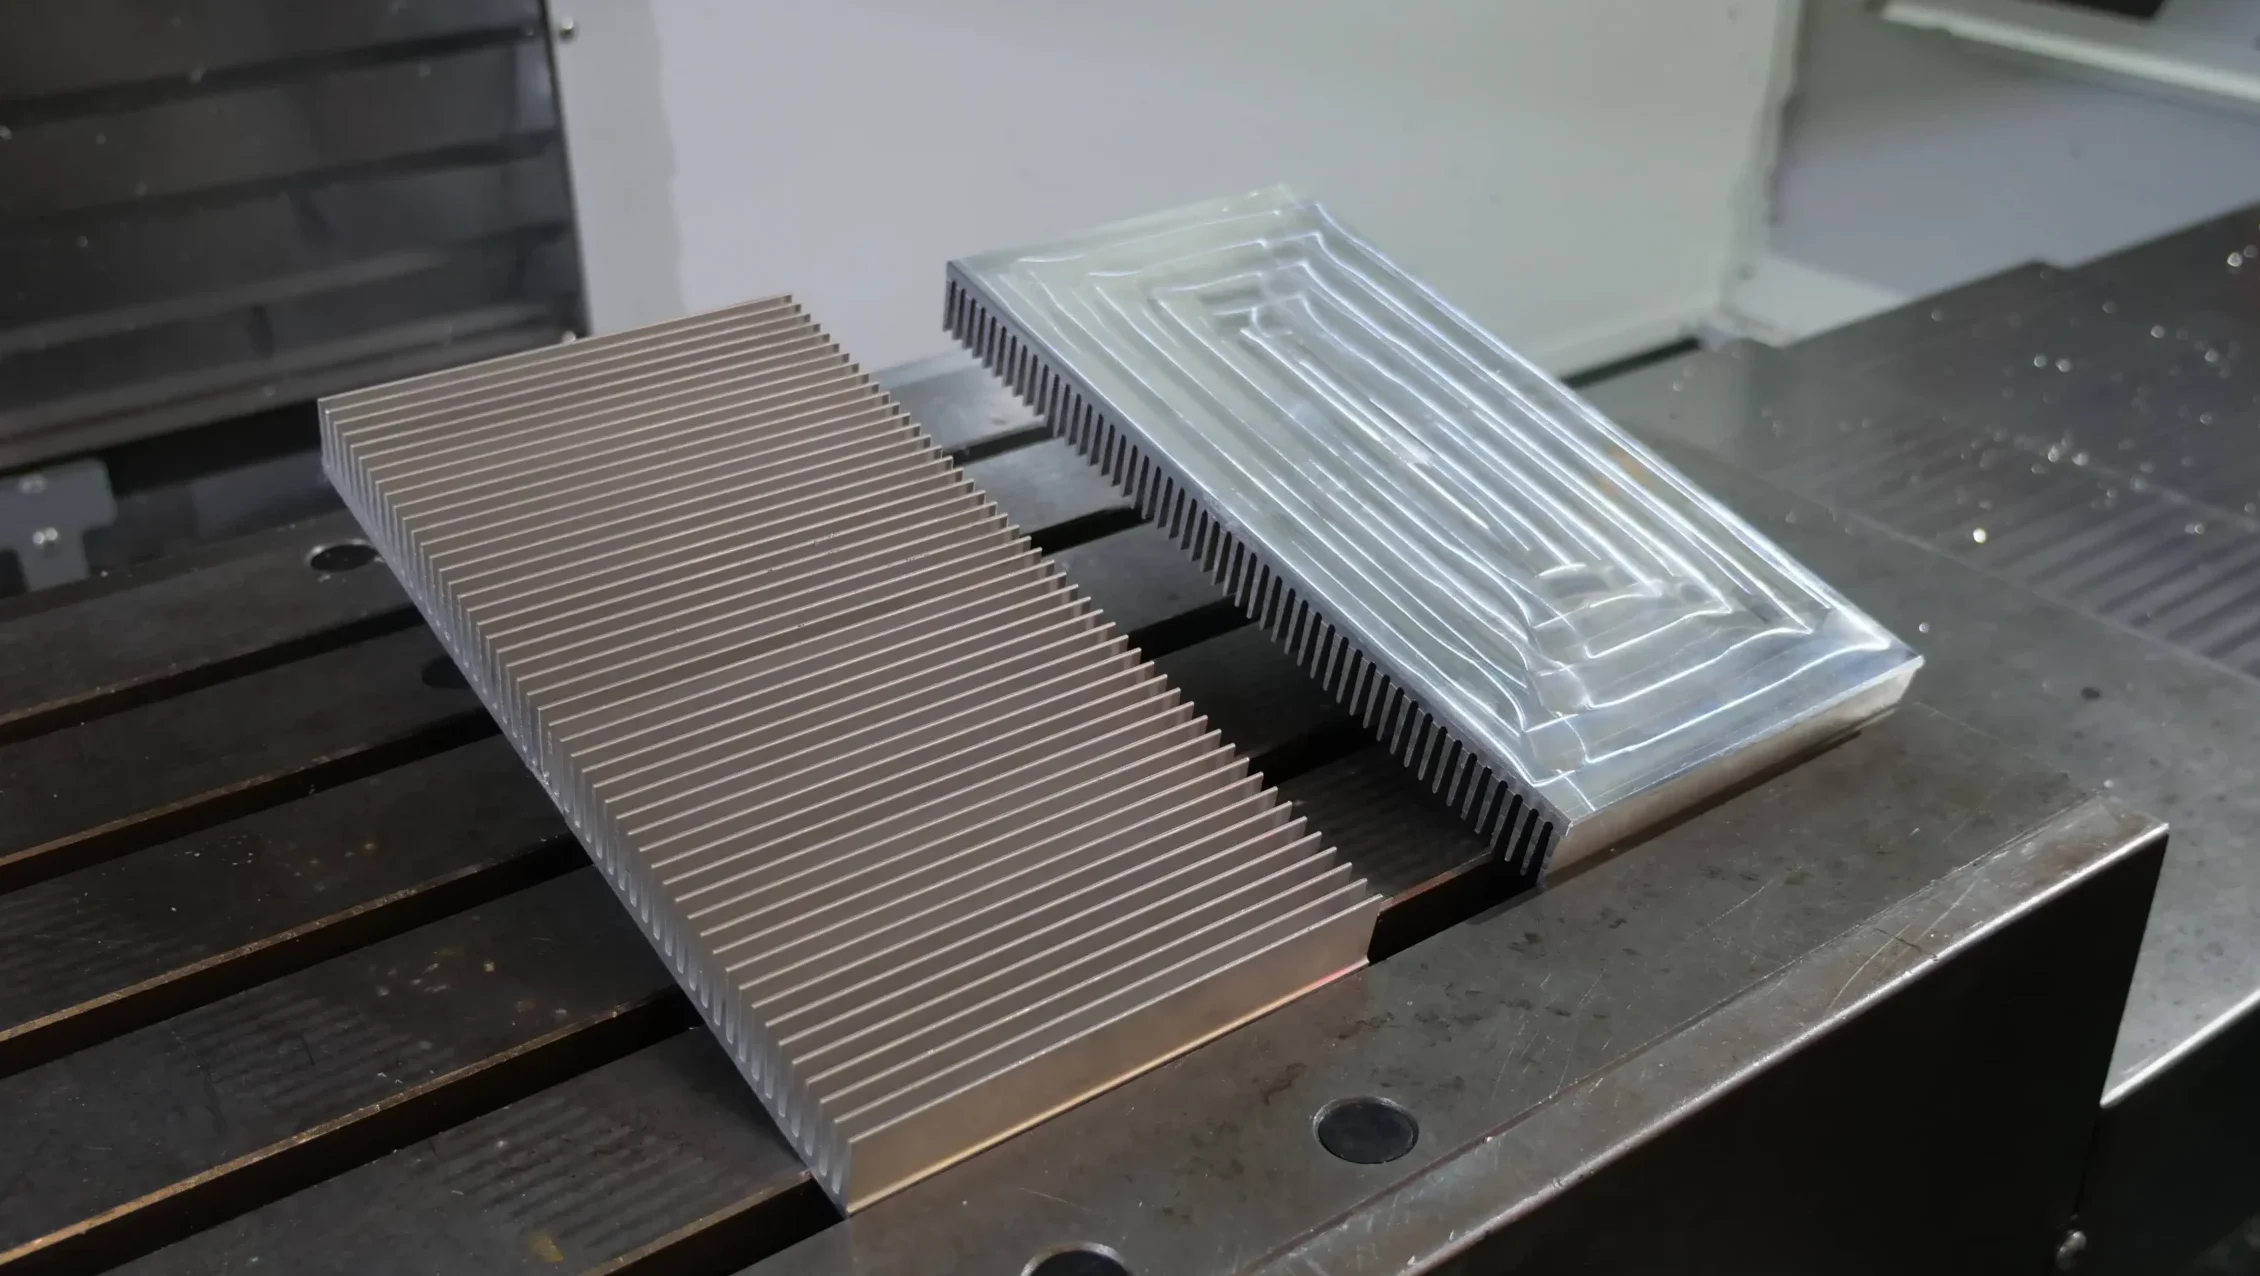
dissipateur thermique : pièce finale après soudage par friction-malaxage

Les dissipateurs thermiques doivent présenter une très grande planéité afin d’assurer un contact optimal avec les composants électroniques à refroidir. La tolérance habituelle est de 0,1 mm par mètre, soit seulement 0,05 mm pour un dissipateur de 0,5 mètre.

L’usinage post-soudage reste donc nécessaire avec le FSW pour obtenir la planéité finale spécifiée. Cependant, l’ampleur de la déformation avant usinage est nettement inférieure à celle observée avec le soudage par fusion classique. Pour un dissipateur thermique de 0,5 mètre, un assemblage soudé par FSW peut présenter un écart de planéité d’environ 0,5 mm, tandis que le soudage MIG peut entraîner un écart d’environ 5 mm.

Avec les procédés MIG/TIG, cette déformation plus importante nécessite de redresser le dissipateur thermique avant l’usinage, puis de procéder à un usinage plus poussé pour rétablir la planéité requise. Avec le FSW, la déformation moindre simplifie ces opérations post-soudage et réduit la quantité de matière à usiner.

Les cales thermoconductrices permettent alors de compenser les légers écarts de planéité résiduels entre le dissipateur thermique et les composants électroniques, réduisant ainsi les espaces d’air isolants entre les surfaces de contact.

Soudage et usinage sur la même machine CNC

Grâce à la tête Stirweld FSW intégrée directement à votre machine CNC, vous pouvez réaliser le soudage par dissipation thermique ainsi que les opérations d’usinage suivantes sur la même machine. Cela simplifie le processus de fabrication, depuis l’assemblage par FSW jusqu’à l’usinage final nécessaire pour obtenir la planéité spécifiée.

Découvrez en temps réel le soudage par friction-malaxage appliqué aux dissipateurs thermiques
video qui montre le soudage par friction malaxage des dissipateurs thermiques

Comparaison entre la technique FSW et la technique traditionnelle d’assemblage des dissipateurs thermiques

Soudage par friction-malaxage vs soudage TIG et MIG
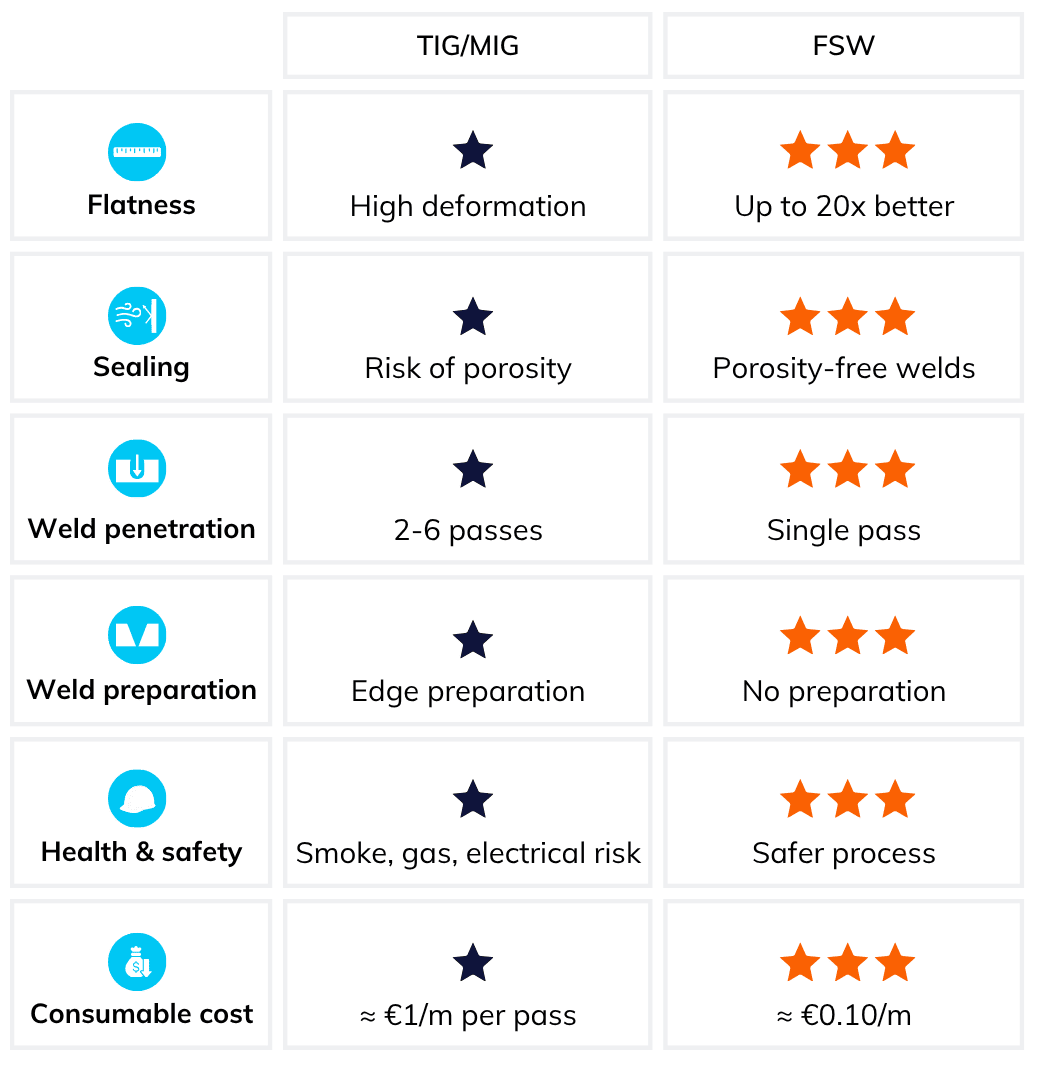
  • Planéité: le FSW limite considérablement les déformations de soudage par rapport aux procédés TIG/MIG. Pour les dissipateurs thermiques nécessitant une pénétration de soudure de 6 à 12 mm, le fait de remplacer plusieurs passes TIG/MIG par une seule passe FSW permet de réduire les déformations jusqu’à 20 fois, ce qui contribue à préserver la planéité de l’ensemble.
  • Étanchéité: le soudage TIG/MIG peut entraîner l’apparition de porosités, en particulier lorsque plusieurs passes sont nécessaires. Le soudage FSW permet d’obtenir des soudures exemptes de porosités, ce qui améliore la fiabilité de l’étanchéité, une exigence importante pour les assemblages de dissipateurs thermiques.
  • Profondeur de soudure: le FSW permet de souder de 6 à 12 mm en une seule passe, tandis que les procédés TIG/MIG nécessitent généralement 2 à 3 passes pour 6 mm et 4 à 6 passes pour 12 mm. Un nombre réduit de passes signifie également moins de déformation et un risque moindre de défauts de soudure.
  • Préparation des surfaces à souder: les procédés TIG/MIG nécessitent une préparation des bords et un chanfreinage avant le soudage en plusieurs passes. Le soudage par friction-malaxage (FSW) permet de souder directement des bords droits, ce qui élimine cette étape de préparation et simplifie le processus de fabrication.
  • Santé et sécurité: le soudage TIG/MIG classique génère de la fumée, implique l’utilisation de gaz de protection et comporte des risques électriques. Le soudage par friction-malaxage (FSW) offre un environnement de travail plus sûr et évite également le nettoyage chimique de l’aluminium, nécessaire avant le soudage par fusion classique.
  • Coût des consommables: la technique FSW utilise l’outil de soudage comme consommable, ce qui représente environ 0,10 € par mètre soudé. Les procédés TIG/MIG nécessitent du gaz de protection et du fil d’apport, ce qui entraîne un coût des consommables d’environ 1 € par mètre pour chaque passe de soudage.
Comparaison entre le soudage par friction-malaxage et le soudage par fusion pour l'assemblage de dissipateurs thermiques

Dissipateurs thermiques : applications clés dans divers secteurs industriels

Les dissipateurs thermiques constituent une solution simple et économique pour le refroidissement passif dans un large éventail de secteurs d’activité. Fabriqués principalement en aluminium extrudé, ils dissipent la chaleur des composants électroniques sans nécessiter de circuit de refroidissement liquide, ce qui les rend particulièrement adaptés aux applications où la simplicité et la fiabilité sont essentielles.

plaques froides dans la défense

Défense

Fiable dans des conditions extrêmes

plaques froides dans l'energie

Énergie

Solutions Thermiques Durables

plaques froides dans le ferroviaire

Ferroviaire

Voies de robustesse

plaques froides dans la construction navale

Construction Navale

Naviguant sur des mers solides

friction stir welding in telecommunications sector

Télé-communication

Les dissipateurs thermiques assurent le refroidissement passif par circulation d’air des équipements de télécommunications.

En savoir plus : Découvrez la technologie FSW

Vous souhaitez en savoir plus sur la technologie du soudage par friction-malaxage ? Consultez nos ressources techniques pour comprendre le procédé FSW, les principaux paramètres de soudage, les méthodes de contrôle qualité et les étapes nécessaires à une mise en œuvre industrielle réussie.

Webinaire – 45 min – Rediffusion à la demande

FSW, des principes fondamentaux à l’intégration industrielle

Acquérez une compréhension claire du soudage par friction-malaxage, des principes fondamentaux du procédé à son intégration industrielle. Découvrez comment concevoir, maîtriser et mettre en œuvre le soudage par friction-malaxage (FSW) en production, grâce aux conseils d’experts de Stirweld et à une contribution de TWI.

Articles de blog – 5 min

Comment définir mes paramètres de soudage par friction-malaxage ?

Contrôle qualité du soudage par friction-malaxage

Livre blanc – 20 min

Le soudage par friction-malaxage pour les nuls

Découvrez une introduction claire et accessible au soudage par friction-malaxage, de ses principes de base à ses principaux avantages et applications industrielles. Un point de départ idéal pour tous ceux qui découvrent la technologie FSW.
processus de soudage par friction-malaxage pdf

Livre blanc – 20 min

Découvrez les étapes clés pour mettre en œuvre avec succès le soudage par friction-malaxage, depuis la définition des exigences de votre projet et des paramètres de soudage jusqu’à la mise en place d’un processus de production fiable et certifié.
comment souder l'aluminium

Prêt à améliorer votre processus de fabrication de dissipateurs thermiques ?

Améliorez la planéité, simplifiez votre processus de soudage et réduisez vos coûts de production grâce à une solution FSW en une seule passe pour les dissipateurs thermiques en aluminium.